
Время цикла литья под давлением: выявление узких мест и оптимизация последовательности операций
Время цикла литейного участка определяет, сколько деталей можно изготовить за смену, и, следовательно, сколько на самом деле стоит час работы станка. Однако цифра, отображаемая на дисплее станка, редко объясняет, на что уходит время. Закрытие формы, дозирование, литье, затвердевание, открытие формы, извлечение детали, опрыскивание и погрузочно-разгрузочные операции — все эти операции соревнуются за одни и те же секунды. Выявление этапа, который фактически ограничивает производительность, и сокращение его продолжительности без ущерба для качества — это систематическая задача, а не просто вопрос ускорения всех настроек.
Как найти «узкое место» в цикле литья под давлением?
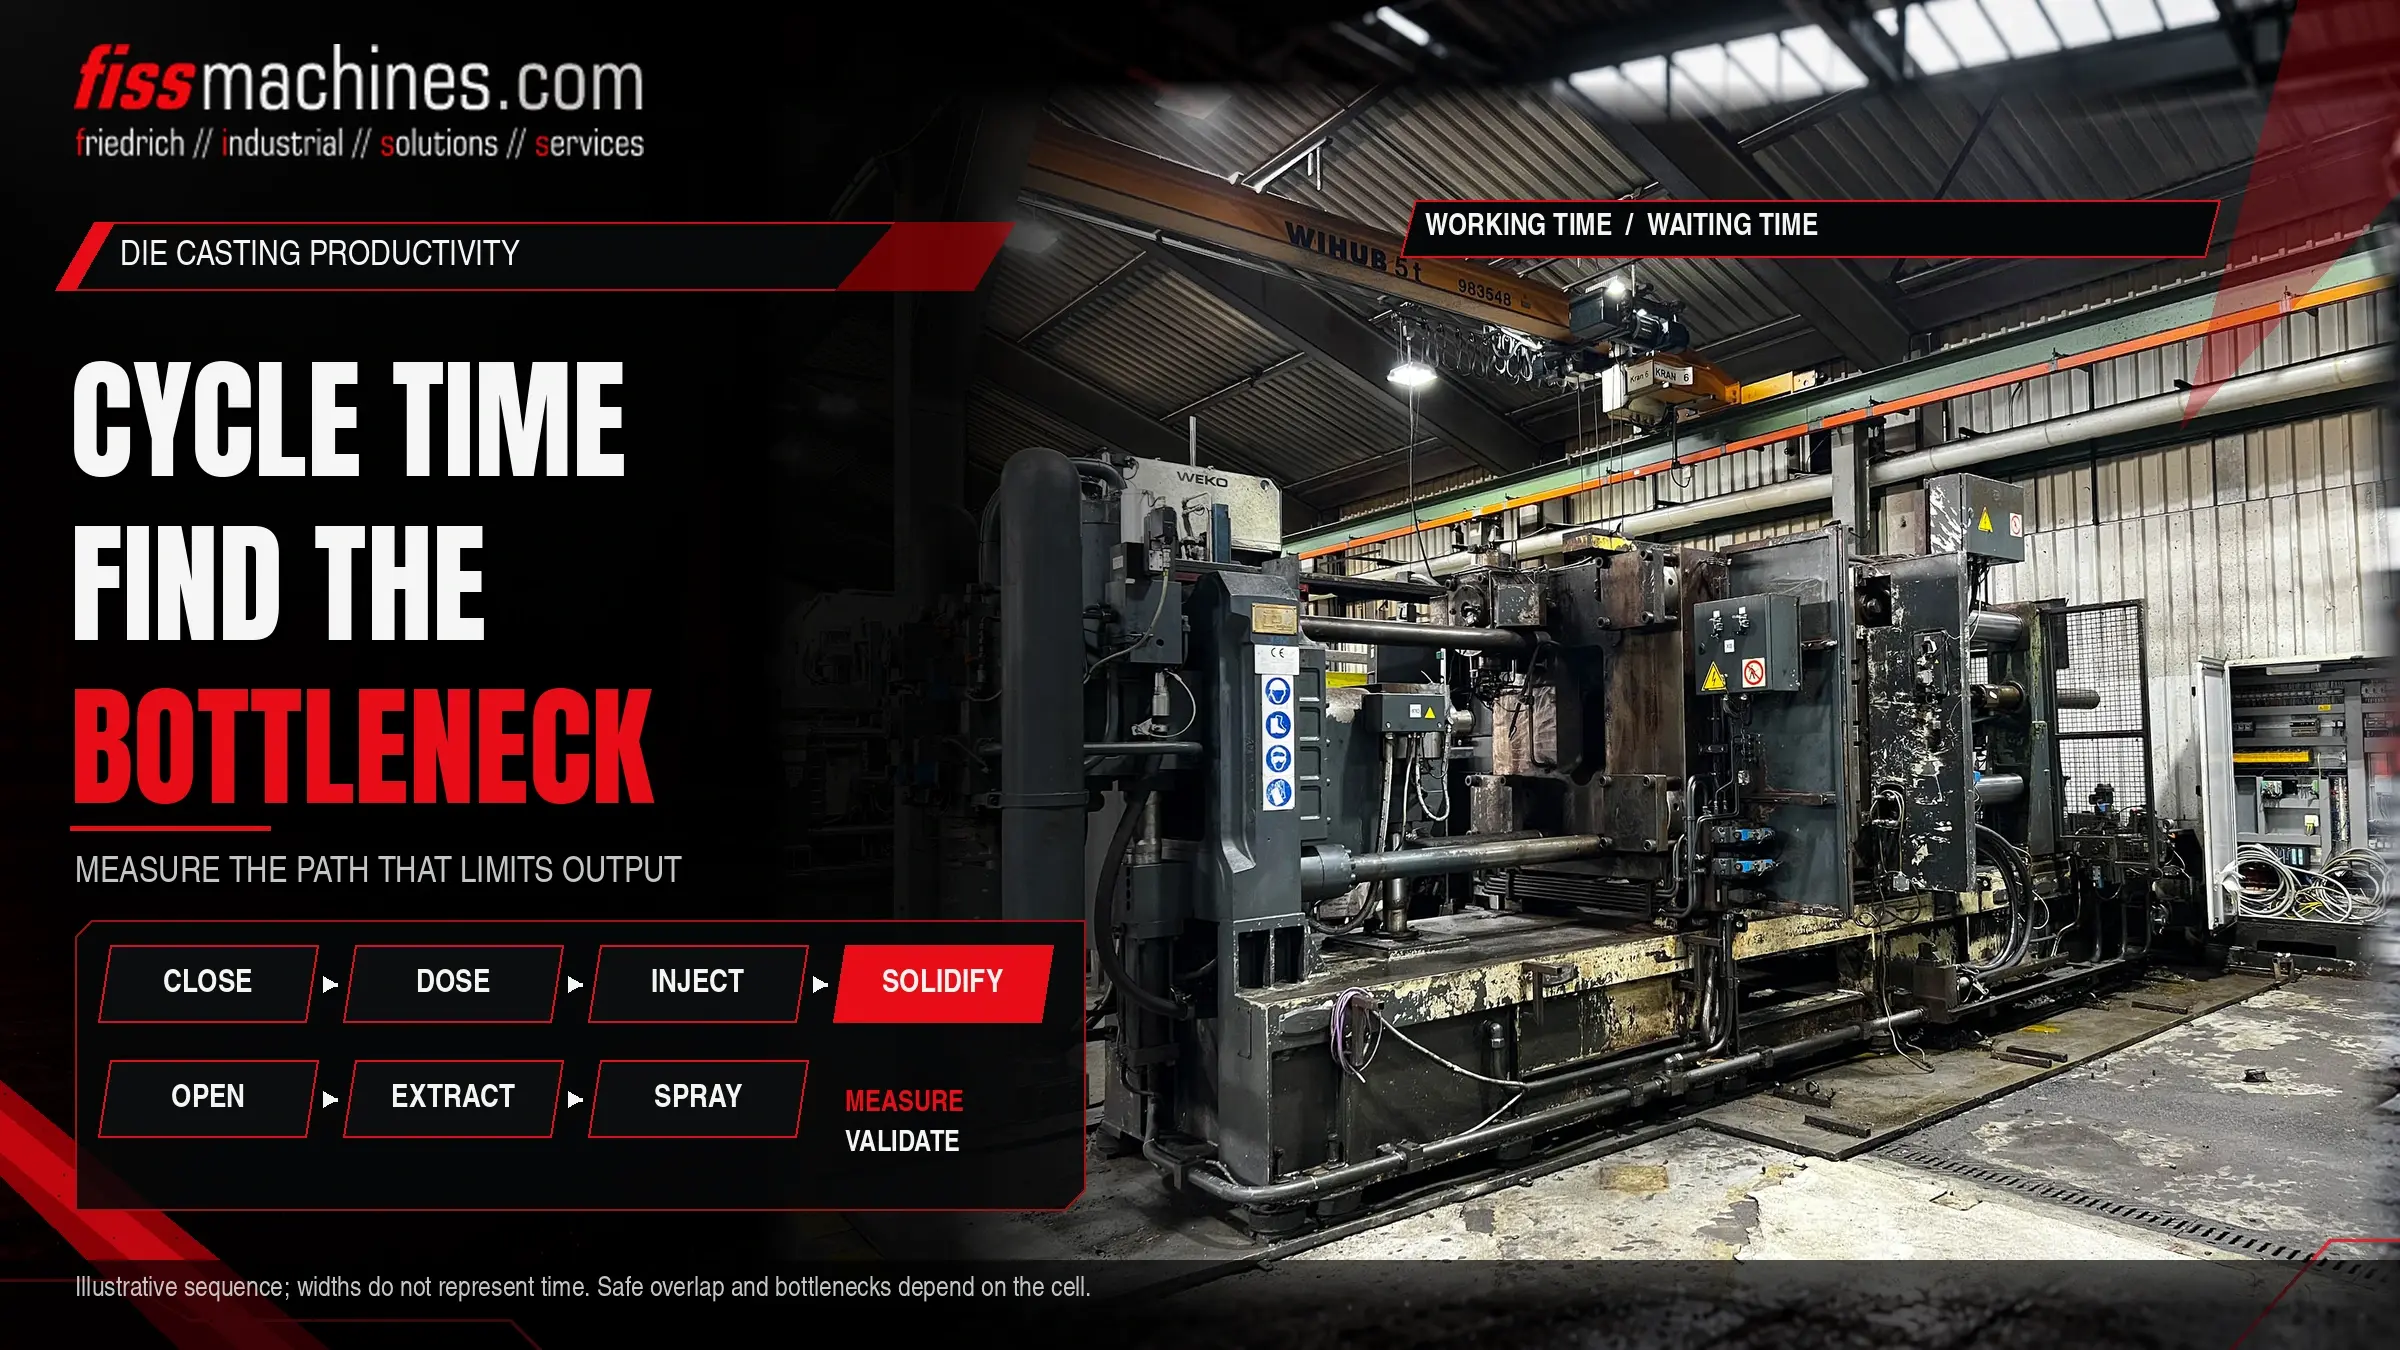
Разбейте цикл на отдельные этапы, измерьте продолжительность каждого из них за многочисленные циклы литья и отметьте, какие этапы выполняются последовательно, а какие — параллельно. «Узким местом» является этап последовательного пути, критического пути, который занимает больше всего времени или имеет наибольшие колебания по продолжительности. Только сокращение этого этапа позволяет сократить цикл; ускорение параллельных этапов ничего не меняет.
Время затвердевания часто является самым длительным отдельным этапом, но оно зависит от качества детали и температуры формы. Обычно легче добиться сокращения времени за счёт времени ожидания, операций по перемещению деталей и циклов распыления.
Из чего состоит цикл литья под давлением
Точный порядок зависит от типа станка, детали и уровня автоматизации, но на линии с холодной камерой обычно выполняются перечисленные ниже этапы. На станках с горячей камерой дозирование заменяется заполнением через «гусиную шею», что значительно сокращает эту часть последовательности.
| Элемент | Основные факторы | Типичные рычаги | Риск в случае неосторожного сокращения |
|---|---|---|---|
| Закрытие и фиксация пресс-формы | Ход плиты, профиль скорости, фаза защиты пресс-формы | Оптимизированные ходы и переходы скорости | Менее эффективная защита штампа, удары по штампу |
| Дозирование и разлив | Перемещение ковша или дозирующей печи, масса заготовки | Начинать дозирование раньше, параллельно с закрытием формы, если это безопасно | Металл остывает в гильзе, неравномерное застывание заготовки |
| Заливка и усиление давления | Технологические требования к детали | Обычно очень незначительны; не являются типичным узким местом | Прямое влияние на заполнение и пористость |
| Застывание (матрица закрыта) | Толщина стенок, сплав, температура формы, схема охлаждения | Охлаждение формы и тепловой баланс, локальное охлаждение | Деформация, горячие трещины, проблемы с выталкиванием |
| Открытие формы, вытягивание сердечников, выталкивание | Ход, последовательность перемещений ползуна, движение выталкивателя | Перекрытие движений, если это допускается системой управления | Столкновения, повреждения ползунов или отливок |
| Извлечение | Траектория движения робота или извлекателя, захват, проверка детали | Более короткие траектории, более ранний вход в зону штампа | Риск столкновения, нестабильное захватывание |
| Распыление и продувка | Размер пресс-формы, форма распыления, тепловые требования | Оптимизированная программа распыления, меньший объем, но целенаправленное распыление | Пайка, прилипание, изменение температуры матрицы |
Правильное измерение длительности цикла
Одного показания секундомера недостаточно. Длительность этапов цикла варьируется, и эпизодические длительные задержки зачастую обходятся дороже, чем незначительное замедление движения. Наиболее полезные данные получают из временных меток управляющих сигналов, которые могут регистрироваться многими системами управления станками и роботами. Если это невозможно, практичной альтернативой является видеозапись нескольких циклов.
Определите начало и конец каждого этапа
Используйте чёткие сигналы, такие как «штамп зафиксирован» или «робот покинул зону штампа», чтобы один и тот же этап измерялся одинаково каждый раз.
Запишите много циклов
Зафиксируйте репрезентативный период, включая обычные помехи. Средние значения скрывают колебания; обращайте внимание также на разброс и выбросы.
Постройте последовательность
Простая временная гистограмма показывает, какие этапы пересекаются, а какие зависят друг от друга. Самая длинная цепочка взаимосвязанных этапов и является критическим путем.
Отделите время ожидания от рабочего времени
Отметьте каждый период, в течение которого единица готова, но ожидает сигнала. Время ожидания зачастую является самым «дешёвым» временем, которое можно сократить.
Типичные узкие места на практике
Отвердевание и температура формы
Время, в течение которого пресс-форма остается закрытой, зависит от самых толстых участков и от эффективности отвода тепла из пресс-формы. Сокращение этого времени без улучшения охлаждения может привести к деформации изделия или проблемам с его извлечением. Реальный эффект в данном случае обычно достигается за счет усовершенствования формы: охлаждающих каналов, локального охлаждения или более сбалансированной тепловой схемы, что часто сочетается с адаптированным блоком регулирования температуры.
Распыление
Распыление охлаждает и защищает поверхность пресс-формы, поэтому оно является одновременно фактором, занимающим время, и средством терморегулирования. Программа распыления, наработанная годами, часто содержит избыточные проходы. Её сокращение необходимо проверять с учётом температуры пресс-формы и риска прилипания.
Вспомогательное оборудование и протоколы взаимодействия
Роботы-экстракторы, распылители, обрезные прессы и конвейеры взаимодействуют с машиной посредством сигналов. Консервативные блокировки или медленные обмены данными добавляют секунды, которые нигде не отражены в настройках машины. В нашей статье об автоматизации в литейной ячейке описаны типичные периферийные устройства и их задачи.
Дозирование
Если ковш или дозирующая печь не успевают, машина простаивает с закрытой формой или пустой втулкой. Поэтому производительность и точность дозирования следует проверять в рамках любого анализа цикла. Различия между типами печей рассмотрены в статье «Дозирующая, плавильная или поддержания температуры печь?»
Улучшение последовательности операций без ущерба для качества
Усовершенствование последовательности лучше всего проводить в виде контролируемых экспериментов. Изменяйте по одному параметру за раз, проводите испытания в течение времени, достаточного для достижения теплового равновесия, и сравнивайте время цикла, процент брака и качество отливки до и после изменений.
Обычно низкий риск
Устранение ненужных простоев, запуск параллельных операций там, где это допускают концепция управления и требования безопасности, сокращение траекторий движения роботов и устранение задержек при взаимодействии станка с периферийным оборудованием.
Требует тщательной проверки
Сокращение времени затвердевания, изменение количества или схемы распыления, а также увеличение скорости перемещения вблизи формы. Эти факторы влияют на температуру формы, качество деталей и износ и должны проверяться с помощью контроля качества отливок.
Перекрывающиеся движения должны оставаться в рамках концепции безопасности станка. Блокировки и защитные функции ни в коем случае не должны обходиться ради сокращения времени цикла; изменения в логике, связанной с безопасностью, требуют квалифицированной оценки.
Время цикла, время простоя и OEE
Сокращение длительности цикла окупается только в том случае, если ячейка действительно работает. Общая эффективность оборудования (OEE) объединяет в себе показатели готовности, производительности и качества. Ячейка с быстрым циклом, но частыми остановками, длительной сменой штампов или высоким уровнем брака может производить меньше, чем более медленная, но стабильная. Поэтому наряду с анализом цикла стоит обратить внимание на причины остановок и уровень брака.
OEE = Готовность × Производительность × Качество
Надёжность = время работы / запланированное время производства; Производительность = (идеальное время цикла × количество произведённых деталей) / время работы; Качество = количество годных деталей / количество произведённых деталей. Все три показателя представляют собой дроби в диапазоне от 0 до 1.
Контрольный список для анализа длительности цикла
- Определены сигналы начала и окончания для каждого этапа цикла
- Данные регистрируются в течение множества циклов, включая нарушения
- Определен критический путь; параллельные этапы отмечены отдельно
- Количественно определено время ожидания между работой станка, робота, распылителя и пресса
- Время затвердевания оценивается вместе с охлаждением формы и температурой
- Программа распыления проверена на наличие избыточных проходов
- Проверена производительность и точность дозирования по сравнению с целевыми показателями цикла
- Проверены производственные мощности последующих этапов (обрезка, охлаждение, конвейеры)
- Каждое изменение тестируется отдельно и оценивается с учетом данных о браке и качестве
- Соблюдение концепции безопасности при каждом пересечении движений
Часто задаваемые вопросы
Является ли более быстрая машина самым простым способом сократить время цикла?
Редко. Движения станка часто составляют лишь небольшую часть цикла по сравнению с процессами затвердевания, нанесения покрытия и погрузочно-разгрузочных операций. Более быстрый станок помогает только в том случае, если его движения находятся на критическом пути.
Почему время цикла увеличилось после смены штампа?
Различные матрицы имеют разные тепловые характеристики, программы распыления и последовательности перемещений суппорта. Каждая матрица требует отдельного анализа; настройки от другой матрицы являются лишь отправной точкой.
Может ли обрезной пресс стать «узким местом» технологической линии?
Да. Если пресс, станция охлаждения или конвейер не могут принять деталь вовремя, робот ждёт, а вместе с ним ждёт и станок. «Узкое место» может находиться за пределами литейного станка.
FISS поможет вам подобрать подходящие станки и оборудование.
Если ваш анализ показывает, что станок, печь или периферийное устройство ограничивают производительность, FISS поможет вам подобрать подходящее подержанное оборудование для вашей детали и целевого цикла.