
Однопластинчатая или двухпластинчатая машина? Сравнение систем зажима в литье под давлением
Каждая машина для литья под давлением должна удерживать форму в закрытом положении во время впрыска металла под высоким давлением. Способ обеспечения этого зависит от системы зажима. В коленчатых машинах используется механическая связь и упругое растяжение тяг; в двухпластинчатых машинах тяги фиксируются, а усилие создается гидравлически. Оба принципа хорошо себя зарекомендовали, но отличаются конструкцией, занимаемой площадью, настройкой и обслуживанием.
В чём заключается разница между коленчатой и двухпластинчатой системами зажима?
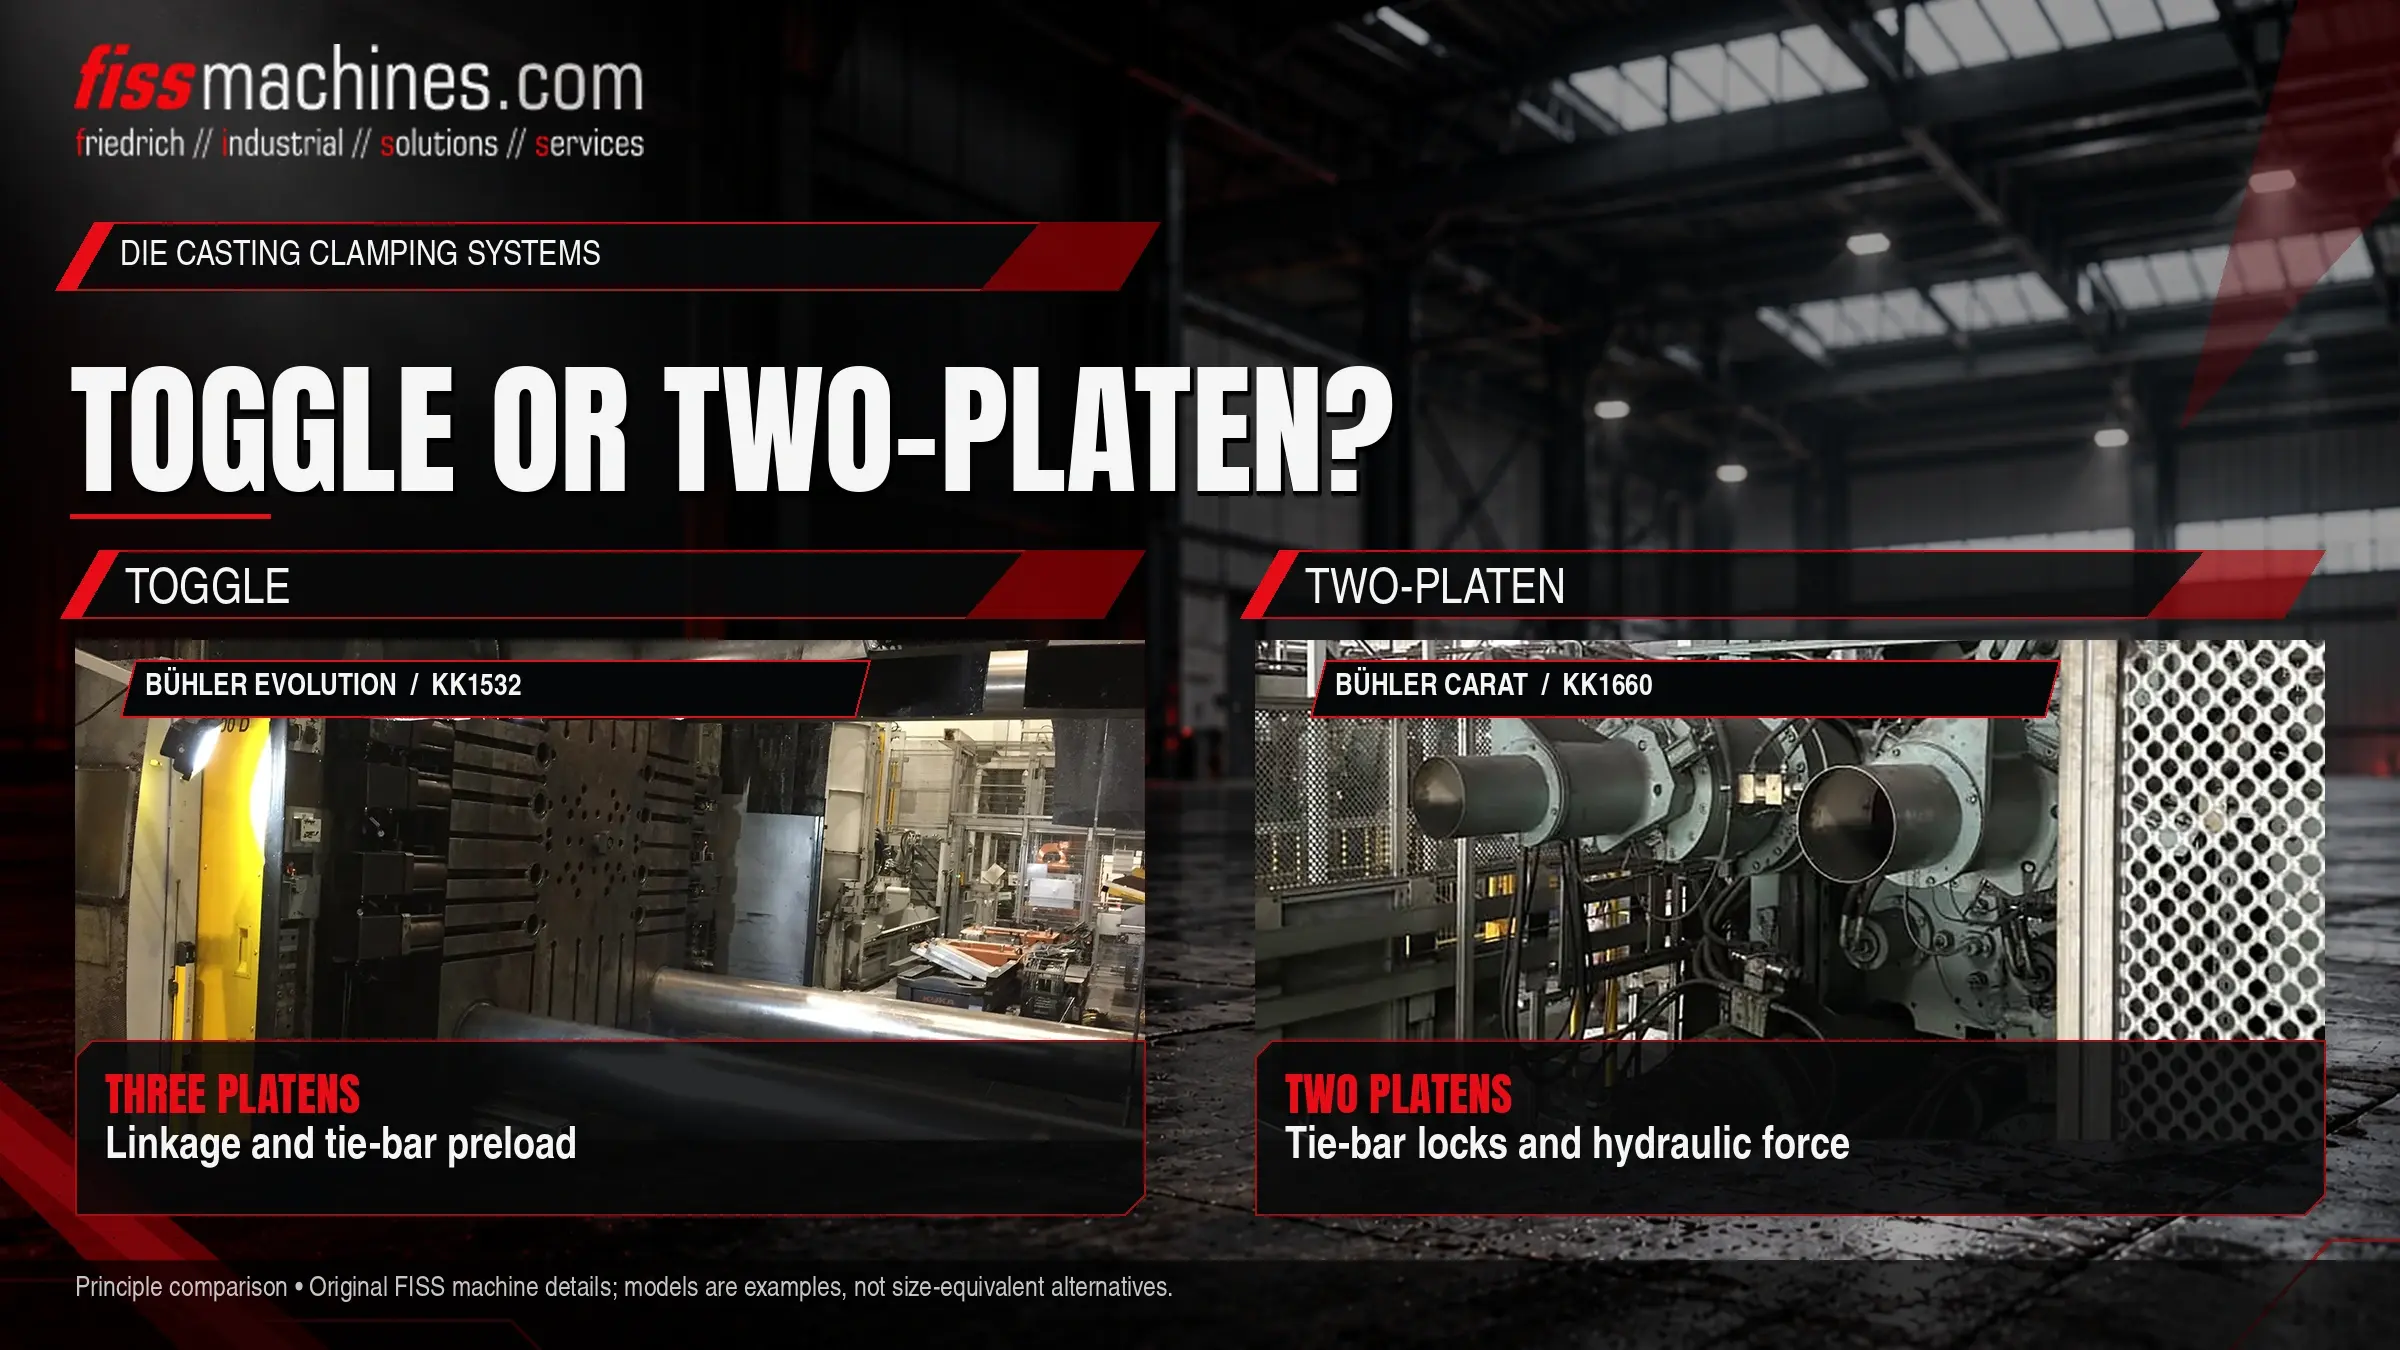
Машина с рычажным механизмом имеет три плиты. Гидравлический цилиндр растягивает рычажный механизм почти до полного выдвижения; это создает предварительное натяжение стяжных стержней и механически создает усилие зажима. У двухпластинчатого пресса нет задней плиты и рычажного механизма. Подвижная плита зафиксирована на связующих стойках, а гидравлические цилиндры с коротким ходом создают усилие зажима.
Выбор более подходящей системы зависит от размера станка, габаритов пресс-формы, доступной площади и возможностей предприятия по техническому обслуживанию, а не только от самого принципа действия.
Как работает зажимной узел с рычажным механизмом
Пресс с рычажным механизмом состоит из неподвижной плиты, подвижной плиты и задней плиты, соединенных тягами. Между подвижной и задней плитами расположена рычажная система. Относительно небольшой гидравлический цилиндр приводит в движение эту систему; по мере приближения к конечному положению механическое преимущество резко возрастает. Когда половинки матрицы соприкасаются, механизм продолжает движение до положения фиксации и упруго растягивает тяги. Именно это растяжение и создает усилие зажима.
Поскольку усилие зависит от степени растяжения тяг, расстояние между плитами должно соответствовать высоте штампа. Это достигается путем перемещения задней плиты вдоль тяг с помощью механизма регулировки высоты штампа. Тепловое расширение штампа в процессе производства изменяет эффективную предварительную нагрузку, поэтому усилие зажима следует контролировать и при необходимости корректировать.
Типичные значения прочности
Быстрые движения закрытия и открытия, механически фиксированное положение и сравнительно небольшой гидравлический объём для движения зажима.
Типичные места износа
Штифты и втулки в рычажном механизме, смазка, механизм регулировки высоты матрицы и неравномерная нагрузка на тяги, вызванная износом или несоосностью.
Принцип работы двухпластинчатого зажимного устройства
Двухпластинчатый пресс имеет только неподвижную и подвижную плиты. Поперечные цилиндры быстро перемещают подвижную плиту в закрытое положение. Запорные элементы, такие как разъемные гайки на подвижной плите, затем входят в пазы на тягах. Наконец, зажимные цилиндры с коротким ходом создают зажимное усилие, тянуя зажимные стержни.
Поскольку усилие создаётся гидравлически, его можно регулировать с помощью давления и оно не зависит от механической предварительной нагрузки в той же степени. Различные высоты штампов компенсируются в пределах диапазона фиксации соединительных тяг, а не с помощью отдельной регулировки высоты штампа. Без задней плиты и рычажного механизма станок, как правило, короче, чем сопоставимая конструкция с коленчатым механизмом.
Типичные преимущества
Компактная длина, усилие зажима, регулируемое непосредственно давлением, и, в зависимости от конструкции, удобный доступ к зоне штампа.
Типичные места износа
Стопорные гайки и пазы тяг, уплотнения зажимных цилиндров, устойчивость удержания давления, а также датчики, контролирующие зажим и положение.
коленчатых и двухпластинчатых машин: сравнение
| Критерий | Машина с рычажным механизмом | Двухпластинчатый пресс |
|---|---|---|
| Создание усилия | Механическое, за счет упругого растяжения тяг | Гидравлическое, за счет цилиндров зажима после фиксации |
| Плиты | Три (неподвижная, подвижная, задняя) | Две (неподвижная, подвижная) |
| Регулировка высоты штампа | Регулировка высоты штампа на задней плите | В пределах диапазона фиксации тяг |
| Длина станка | Больше за счёт рычажного механизма и задней плиты | В целом более компактная конструкция |
| Настройка усилия | Через предварительную нагрузку; зависит от температуры матрицы | С помощью гидравлического давления |
| Основные направления технического обслуживания | Механизм привода, смазка, механизм регулировки | Система блокировки, уплотнения цилиндров, гидравлика |
Зажим с помощью рычажного механизма уже давно широко распространен на литейных машинах разных размеров. Конструкции с двумя плитами предлагаются несколькими производителями, чаще всего для машин больших размеров, где уменьшенная длина и отсутствие тяжелого привода особенно заметны. Более короткая машина также может упростить расположение периферийного оборудования, такого как роботы-экстракторы и распылители; в нашей статье «Автоматизация в литейной ячейке» описано типичное оборудование, окружающее машину.
Значение системы зажима при покупке подержанного оборудования
В случае подержанного станка принцип зажима в основном влияет на то, на что следует обратить внимание во время осмотра. На коленчатых прессах люфт в механизме часто проявляется в виде неравномерного удлинения тяг или облоя с одной стороны матрицы. На двухплитных прессах ключевое значение имеют состояние фиксирующих элементов и способность зажимных цилиндров удерживать давление.
В обоих случаях измерение деформации тяг при полном усилии зажима дает объективную информацию о распределении усилия. Если обнаружен износ, целенаправленный капитальный ремонт зажимного устройства часто позволяет восстановить его работоспособность; компания FISS предлагает сервисное обслуживание и техническую поддержку для подержанных машин для литья под давлением.
Пункты проверки зажимного устройства
- Принцип зажима и номинальное усилие зажима подтверждены по документации
- Расстояние между стяжными стержнями и диапазон высоты матрицы сопоставлены с матрицей
- Измерение деформации всех тяг при полном усилии зажима
- Коленчатый рычаг: люфт в штифтах и втулках, исправность системы смазки
- Коленчатый механизм: регулировка высоты матрицы осуществляется плавно во всём диапазоне
- Двухпластинная машина: стопорные гайки и пазы тяг не имеют повреждений
- Двухплитная машина: прижимные цилиндры удерживают давление без заметного падения
- Параллельность плит измеряется в закрытом положении
- Проверены занимаемая площадь и доступ к периферийным элементам с учётом предполагаемой схемы размещения
Часто задаваемые вопросы
Есть ли какая-то система зажима, которая в целом лучше?
Нет. Оба принципа широко используются в литье под давлением. Выбор подходящей системы зависит от размера машины, формы, конфигурации и возможностей технического обслуживания.
Почему на коленчатом прессе во время производства изменяется усилие зажима?
По мере нагрева пресс-формы она расширяется, что приводит к увеличению растяжения стоек в заблокированном положении. Без контроля и повторной регулировки фактическое усилие может отклоняться от заданного значения.
Влияет ли система зажима на качество отливки?
Косвенно. Неравномерное или недостаточное усилие зажима может привести к образованию облоя и отклонениям в размерах. Важно, чтобы усилие было достаточным и равномерно распределенным, независимо от принципа действия системы.
FISS поможет выбрать правильную концепцию зажима.
Ознакомьтесь с актуальным предложением подержанных литьевых машин и позвольте FISS помочь сравнить доступные машины с учетом размеров ваших форм, требуемого усилие зажима и конфигурации.