
Усилие зажима при литье под давлением: расчет и выбор оборудования
Усилие зажима — один из первых технических показателей, которые сравнивают при выборе литейной машины. Однако для изготовления более крупных отливок не всегда требуется пропорционально более мощная машина только из-за их большего веса. Необходимое усилие зависит от давления, действующего на эффективную площадь сечения отливки и связанной с ней системы подачи материала. Размеры формы, производительность и технологические требования также должны соответствовать друг другу.
Как определяется требуемое усилие зажима?
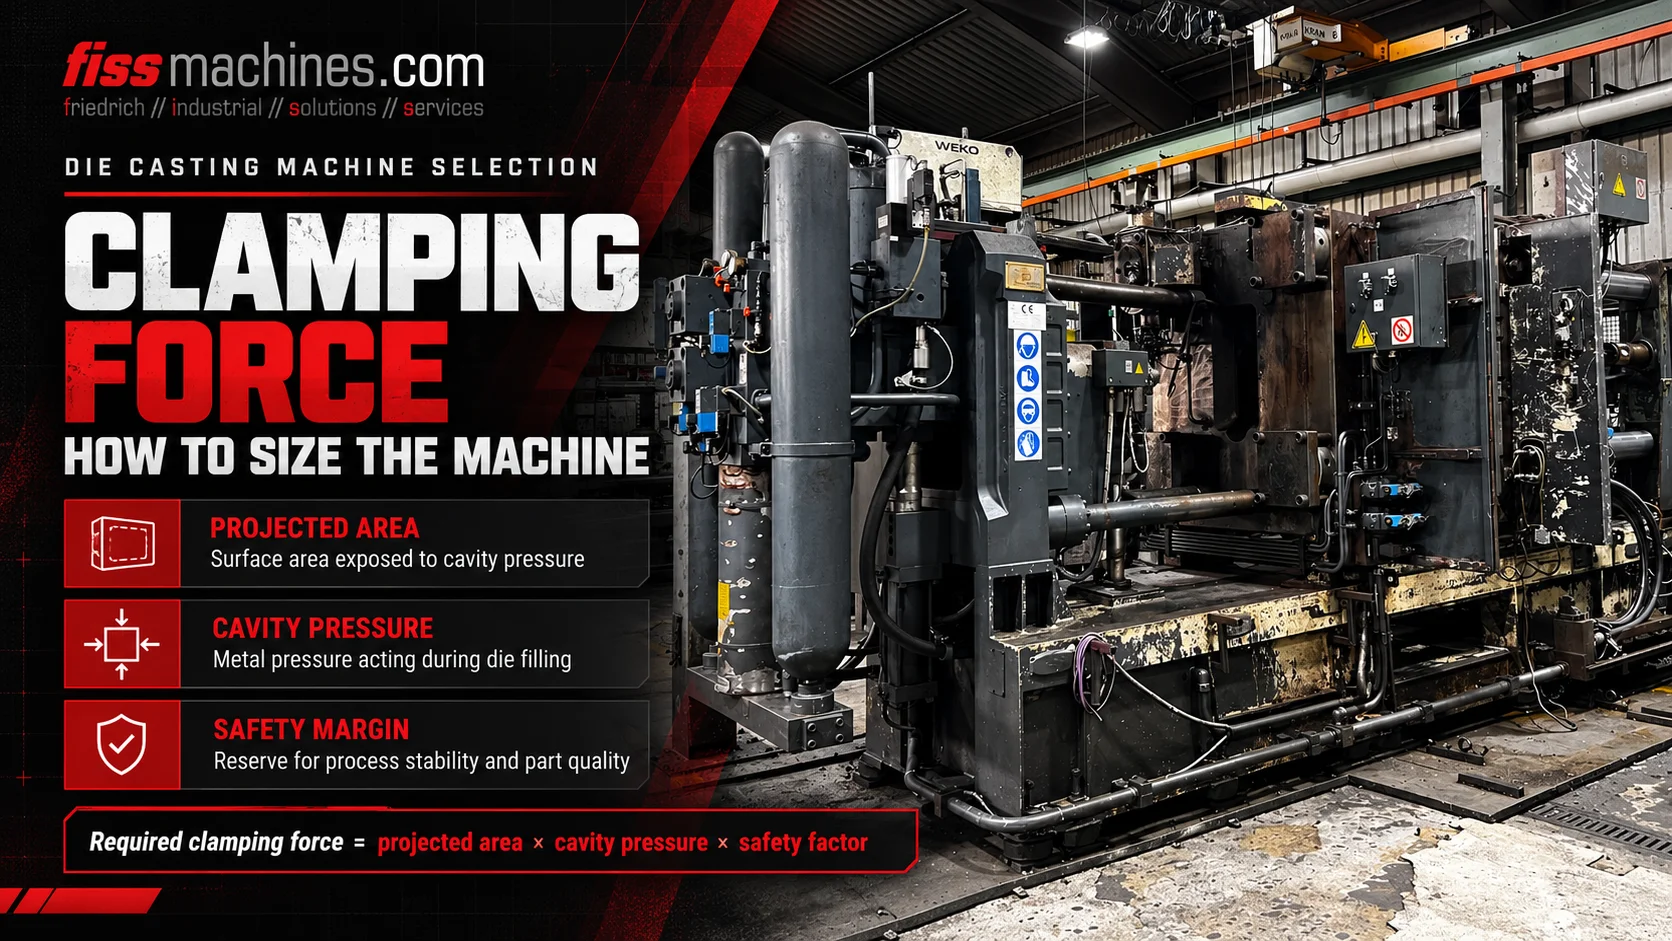
В качестве упрощённой первоначальной проверки рассчитайте усилие раскрытия по формуле: эффективная проецируемая площадь × давление металла. Примените соответствующий инженерный запас и сравните результат с полезной зажимной способностью машины. Проецируемая площадь измеряется в направлении плоскости разъема формы и должна включать области всей системы литниковых каналов и переливных каналов, на которые действует давление, а не только видимую готовую отливку.
Почему расплавленный металл стремится раскрыть закрытую форму
Во время впрыска и повышения давления расплавленный металл воздействует на поверхности, ограничивающие заполняемую полость и соответствующую систему подачи. Возникающая в результате компонента силы, направленная в сторону раскрытия формы, стремится разъединить две половины формы.
Зажимное устройство должно противодействовать этой силе разъединения или раскрытия. Если имеющаяся сила недостаточна для конкретных условий литья, поверхности разъема могут локально раскрыться, что может привести к образованию облоя или другим проблемам с качеством.
Номинальное усилие зажима машины не совпадает с давлением впрыска. Эти два значения описывают разные физические величины. Аналогично, машина с высоким номинальным усилием зажима может оказаться неподходящей из-за геометрии плит, расстояния между тягами, объёма впрыска или высоты пресс-формы.
Давление в пресс-форме
Давление, действующее на проекцию полости и области литниковых каналов, создаёт начальную нагрузку.
Эффективная площадь давления
Соответствующая геометрия проецируется на плоскость разъема формы.
Закрывающая способность станка
Система фиксации противодействует силе раскрытия в пределах своих номинальных рабочих характеристик.
Что входит в проецируемую площадь?
Проецируемая площадь — это значимая площадь заполненной литейной системы, рассматриваемая в направлении раскрытия, а не вся внешняя поверхность трехмерной детали. Для выбранного литейного инструмента необходимо учитывать не только само изделие, но и литниковые каналы, литники и переливные элементы, влияющие на давление.
В технической литературе также описываются дополнительные зоны давления в системе литья, зависящие от оборудования и технологического процесса. Поэтому точную эффективную площадь необходимо определять исходя из конструкции пресс-формы и схемы впрыска, а не оценивать приблизительно по фотографии или весу детали.
Две отливки с разной массой могут требовать одинаковых усилий зажима, если их эффективные проецируемые площади и давление литья схожи. И наоборот, относительно лёгкая, но плоская и широкая деталь может иметь значительную проецируемую площадь.
Наглядный пример расчета удерживающего усилия
Для единой системы единиц измерения упрощённая оценка силы раскрытия выглядит следующим образом: Fopening [кН] =Aprojected [см²] ×pmetal [бар] / 100. Преобразование единиц измерения основано на том, что давление 1 бар, действующее на площадь 1 см², соответствует усилию 10 Н.
Рассмотрим гипотетическую эффективную площадь 800 см² и предполагаемое эффективное давление на металл 600 бар. В результате расчетное усилие раскрытия составит 800 × 600 / 100 = 4 800 кН. Если, чисто для наглядности, выбрать инженерный коэффициент безопасности 1,25, то сравнительное значение составит 6 000 кН.
Коэффициент запаса в данном примере не является универсальным коэффициентом безопасности или номинальной нагрузкой машины, утверждённой производителем. При фактическом проектировании необходимо учитывать конструкцию матрицы, расположение сердечников, реальную динамику давления, узел впрыска, технические характеристики машины и соответствующие инженерные нормы.
| Входные данные | Иллюстративное значение | Значение |
|---|---|---|
| Эффективная проецируемая площадь A | 800 см² | Предполагаемая площадь, влияющая на давление |
| Давление в металле p | 600 бар | Предполагаемое давление, действующее в заполненной системе |
| Рассчитанное усилие открытия | 4 800 кН | 800 × 600 ÷ 100 |
| Иллюстративный запас прочности | 1,25 | Пример; не является универсальным |
| Примерное сравнительное значение | 6 000 кН | 4 800 × 1,25 |
Почему значение давления необходимо выбирать тщательно
В процессе литья под давлением имеются различные фазы скорости и давления. Показания гидравлического привода нельзя напрямую приравнивать к эффективному давлению металла в пресс-форме без понимания принципа работы системы впрыска, механизма усиления давления и передачи давления.
Давление металла может изменяться в процессе заполнения полости и затвердевания. Конструкция пресс-формы, застывание литникового канала, пиковые значения давления и момент включения усилителя — все эти факторы могут влиять на то, какие условия нагрузки следует учитывать при подборе параметров машины.
При работе над серьёзными проектами следует использовать проверенные данные по литью и оборудованию, расчёты технологического процесса, а также технические условия ответственного производителя или инженера-инструментальщика, а не полагаться на общие значения, найденные в Интернете.
Величина со стороны привода
Требуется правильный коэффициент пересчёта станка для соотнесения этого значения с давлением в металле.
Величина со стороны отливки
Должно быть привязано к фактическим условиям впрыска и усиления давления.
Переходная нагрузка
Должны учитываться, где это уместно, при оценке инструмента и технологического процесса.
Почему станок с достаточным усилием зажима может всё же оказаться неподходящим
Станок должен физически вмещать пресс-форму. Зазор между тягами, размеры плит, крепление пресс-формы, минимальная и максимальная высота пресс-формы, ход открытия и расположение выталкивателей определяют, можно ли использовать данную пресс-форму.
Узел впрыска должен иметь подходящую производительность и ход, совместимую впрыскивающую гильзу или систему с горячей камерой, а также соответствующий диапазон технологических параметров для данного сплава. Машине также могут потребоваться гидравлические контуры вытяжки сердечника, вакуумные интерфейсы, система регулирования температуры пресс-формы и совместимое оборудование для извлечения и распыления.
Комплексная оценка учитывает взаимосвязь между геометрией детали и пресс-формы, выбором станка и требуемым производственным циклом. Номинальное усилие зажима — лишь один из факторов, влияющих на это решение.
- Эффективная проецируемая площадь, включая литниковую систему и систему перелива
- Требуемое давление металла и профиль впрыска
- Номинальная и полезная сила зажима
- Расстояние между колоннами и полезная площадь плит
- Допустимая высота матрицы и требуемый ход открытия
- Производительность по количеству выстрелов, конфигурация втулки или системы впрыска
- Функции выталкивателя и извлечения сердечника
- Подключения для системы терморегулирования, вакуума и автоматизации
Что следует проверить на подержанном станке с требуемым классом усилие
На подержанном литьевом прессе необходимо подтвердить фактическую модель, заявленное номинальное усилие зажима и техническое состояние. Проверьте тяги, плиты, коленчатые или гидравлические фиксирующие узлы, систему централизованной смазки, систему обратной связи по положению фиксации, а также всю соответствующую историю технического обслуживания.
По возможности осмотр станка следует проводить в условиях, соответствующих его эксплуатации. Однако чистый внешний вид или указанные на заводской табличке номинальные значения сами по себе не могут гарантировать полную производительность литья с новой формой.
Компания FISS предлагает подержанные машины с холодной и горячей камерами различных размеров, а также комплектные литейные линии. Окончательную конфигурацию следует выбирать с учетом проверенного инструментария и производственных требований.
Часто задаваемые вопросы об усилии зажима в литье под давлением
В чём разница между усилием зажима и давлением впрыска?
Удерживающее усилие — это механическая сила, противодействующая раскрытию пресс-формы, которая обычно указывается в кН. Давление впрыска или давление металла — это давление, прилагаемое к расплаву, и обычно указывается в барах или МПа.
Определяет ли вес отливки размер машины?
Не только он. Эффективная проецируемая площадь и давление металла определяют расчёт базового усилия раскрытия. Емкость литникового канала и геометрия изделия являются дополнительными требованиями.
Влияет ли наличие суппорта на выбор машины?
Да. Геометрия и система фиксации суппорта могут влиять на локальные нагрузки на инструмент и применимый расчетный запас прочности; гидравлические контуры и функции управления также должны соответствовать.
Всегда ли требуется запас прочности 1,25?
Нет. Цифра в примере приведена для наглядности. Применимые запасы прочности зависят от метода расчёта, конструкции штампа и технических характеристик станка и инструмента.
Достаточно ли одного лишь зажимного усилия для утверждения подержанного станка?
Нет. Также необходимо проверить расстояние между штангами, плиты, высоту пресс-формы, ход открытия, узел впрыска, выталкиватели, вытяжку сердечника, автоматизацию, меры безопасности и фактическое состояние станка.
Выбирайте подержанные литейные машины по проверенным техническим данным
FISS поддерживает международную куплю-продажу подержанных машин с холодной и горячей камерами. Сравните рассчитанные технологические требования с полной спецификацией и состоянием машины.
Просмотреть подержанные литейные машиныТехническая основа и источники
Техническая формула и принцип проецируемой площади: «Handbuch Urformen», раздел 1.6.4.1.1, уравнения 1.45–1.46. Приведенные в примерах цифры носят исключительно гипотетический характер; допуски не являются общим утверждением конструкции. Оригинальный текст и пример.