
Гибкий патрубок, сопло и плунжер: система заливки машины для литья под давлением с горячей камерой
Каждый цикл литья на машине для литья под давлением с горячей камерой зависит от трёх компонентов, расположенных непосредственно в расплавленном металле или рядом с ним: гибкого патрубка, плунжера и сопла. Вместе они образуют систему впрыска, которая заменяет разливку при литье под давлением цинка и магния. Их состояние определяет стабильность скорости впрыска, веса детали и времени цикла — и именно их следует проверять в первую очередь на подержанном станке.
Какую роль играют гибкая трубка, плунжер и сопло?
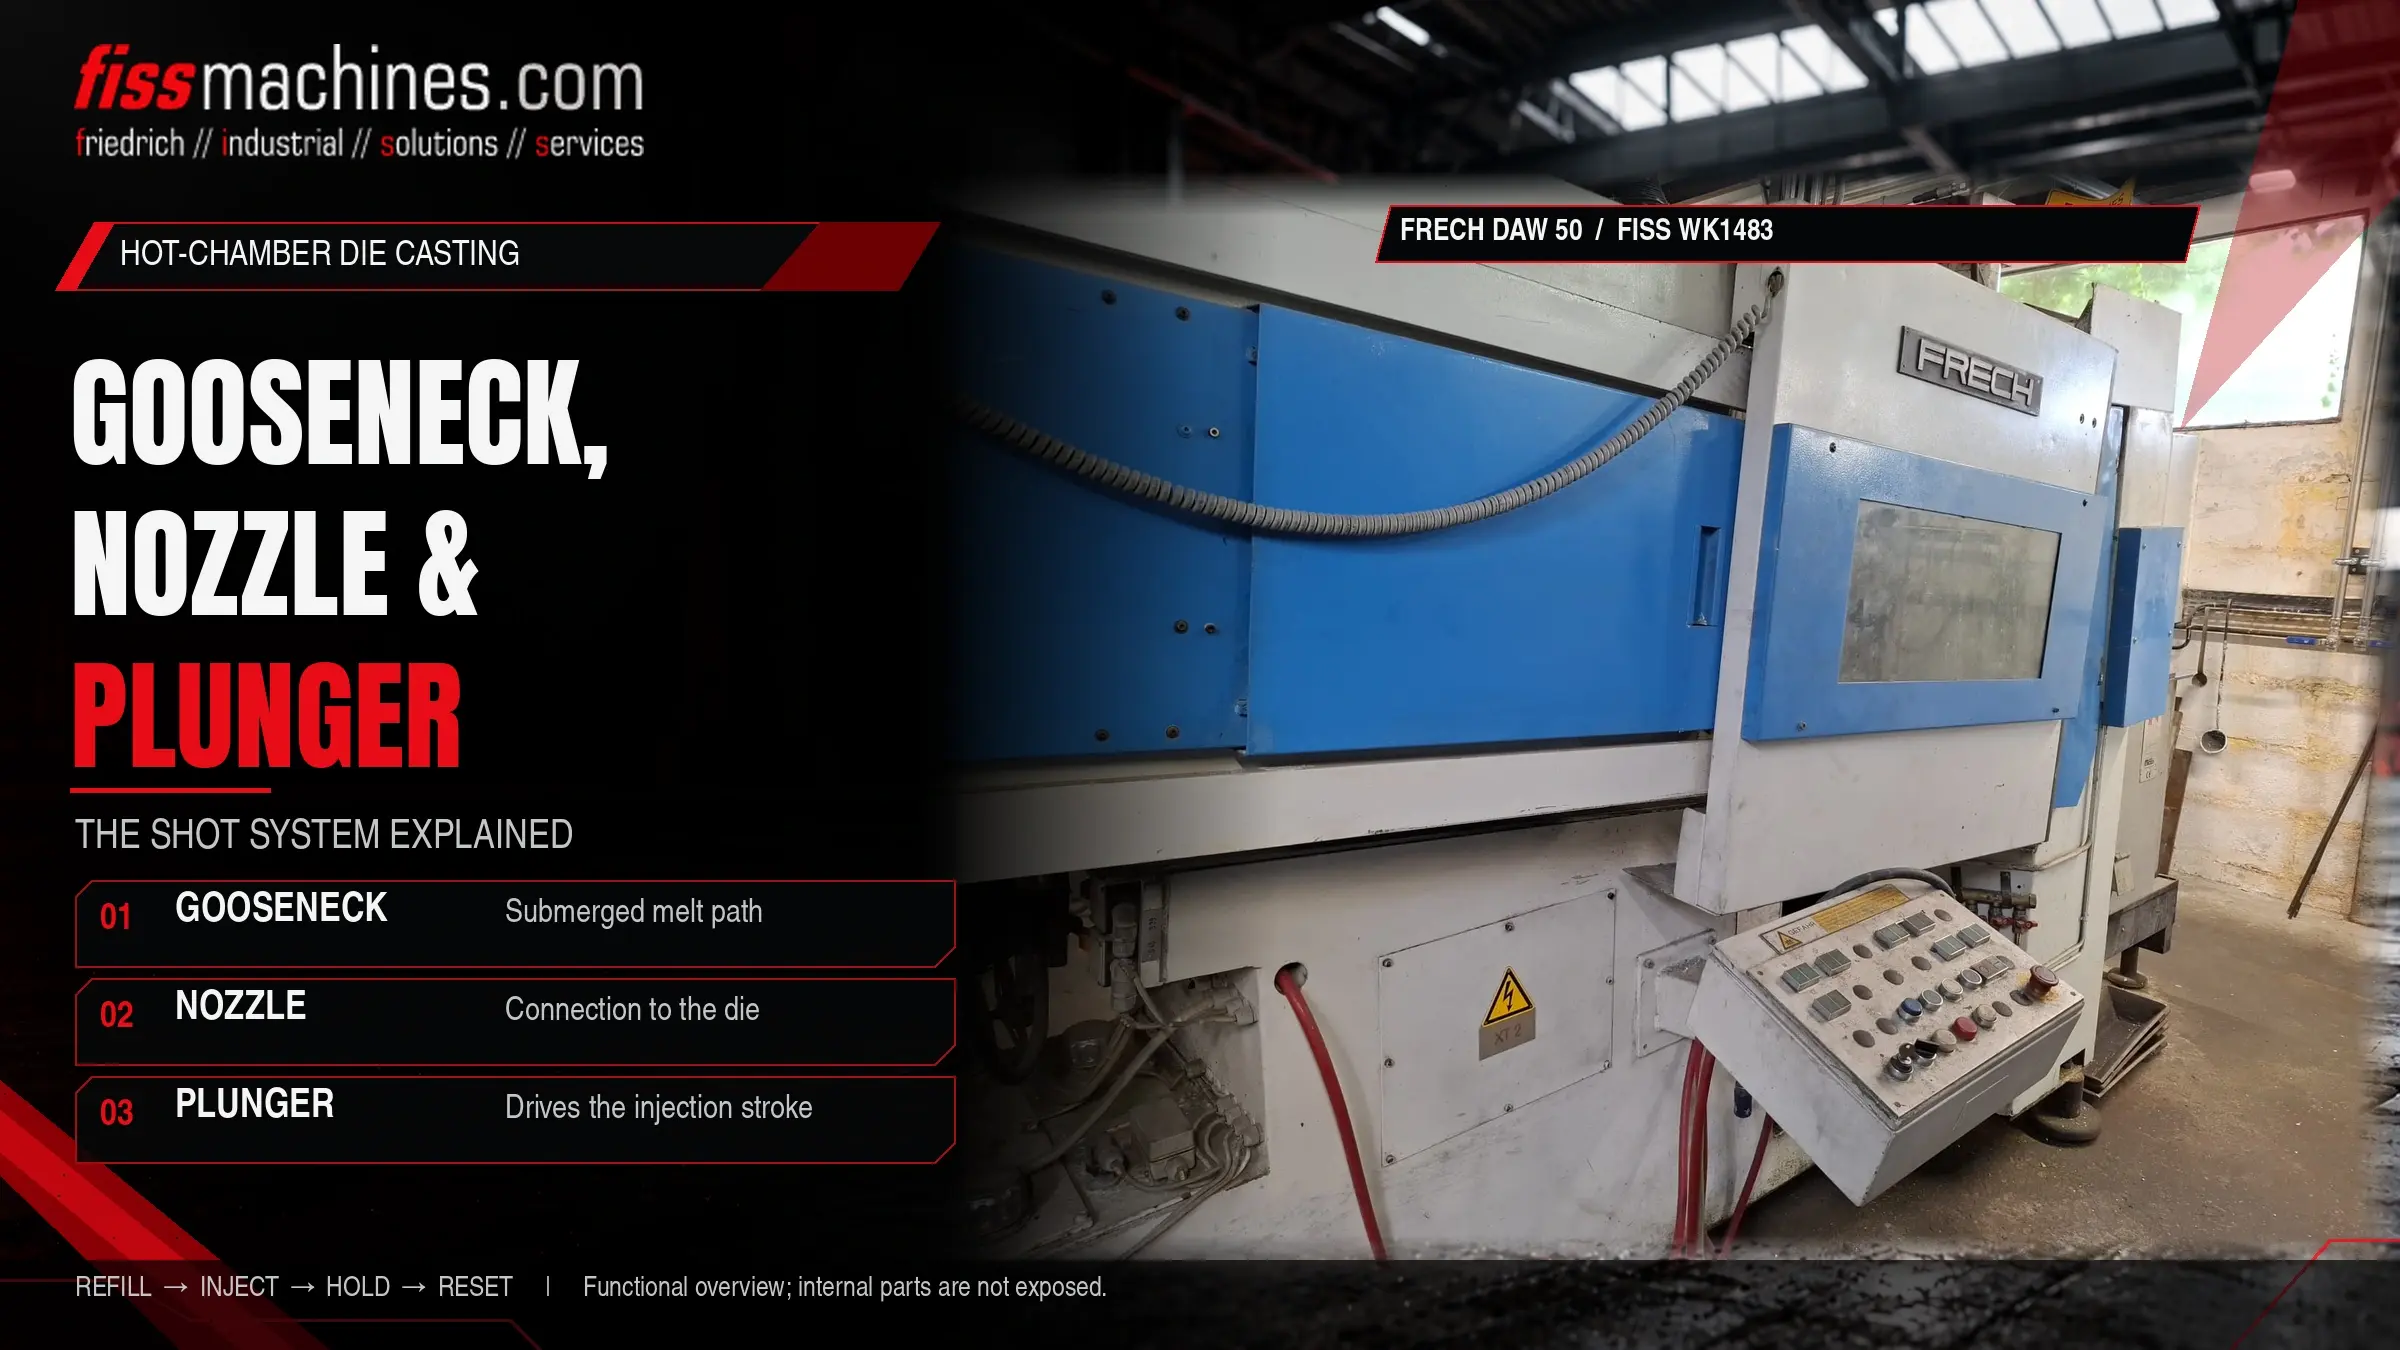
«Гусиная шея» представляет собой литой металлический корпус, погруженный в расплав. Внутри него расположен цилиндр для подачи расплава и изогнутый канал, ведущий к пресс-форме. Плунжер перемещается внутри цилиндра: когда он втягивается, расплав поступает через заливное отверстие; когда он опускается, он выталкивает металл через канал. Сопло соединяет «гусиную шею» с литниковой втулкой матрицы и должно поддерживаться в нагретом состоянии, чтобы металл не застывал в нём.
Основными механизмами износа являются эрозия расплавом, износ от скольжения между плунжером и цилиндром, а также термическая нагрузка на сопло. Типичными последствиями являются замедление наполнения, колебания веса деталей и утечка металла из сопла.
Как работает система литья с горячей камерой
В машине с горячей камерой система подачи металла является частью печи. Шейка трубки погружена в металлическую ванну удерживающего котла, поэтому цилиндр подачи металла всегда заполнен жидким металлом нужной температуры. Отдельная подача металла к машине, как при литье под давлением с холодной камерой, не требуется.
Заполнение
Когда плунжер втянут, заливное отверстие в стенке цилиндра открыто, и расплав поступает из ванны в цилиндр для литья.
Впрыск
Плунжер опускается, закрывает заправочное отверстие и выталкивает металл через канал «гусиная шея» и сопло в закрытую матрицу. Впрыск обычно осуществляется в несколько фаз с изменением скорости.
Повышение давления и затвердевание
Плунжер поддерживает давление, пока отливка затвердевает в форме.
Возврат
Плунжер возвращается в исходное положение. Незастывший металл стекает обратно через сопло и гибкий патрубок, и цилиндр заполняется для следующего цикла литья.
Поскольку заполнение происходит автоматически при каждом возврате плунжера, станки с горячей камерой обеспечивают короткие времена цикла. Общее сравнение обоих типов станков приведено в статье «Холодная камера или горячая камера?».
Три части системы литья
Емкость для расплава и канал
Изготовлен из материала на основе железа. В нём размещены цилиндр для заряда и подъёмный канал, ведущий к соплу. В некоторых конструкциях в отверстии цилиндра используется сменная втулка или вкладыш, что позволяет восстанавливать корпус вместо его замены.
Поршень для засыпки с кольцами
Приводится в действие гидравлическим цилиндром для подачи металла, расположенным над ванной. Поршневые кольца обеспечивают герметичность прилегания к стенке цилиндра. По мере износа колец и внутреннего диаметра всё больше металла обходит плунжер, и всё меньшая часть хода достигает матрицы.
Нагреваемое соединение с матрицей
Устанавливается на вливниковую втулку неподвижной половины матрицы. В зависимости от конструкции нагревается газовыми горелками или электрическими нагревателями, поскольку металл внутри него не должен застывать между циклами.
Детали согласованы друг с другом и с машиной: диаметр плунжера, внутренний диаметр цилиндра, геометрия «гусиной шеи» и длина сопла определяют доступный объём впрыска и давление на металл. Изменение одного из этих параметров приводит к изменению технологического процесса.
Где изнашивается система впрыска – и как это проявляется
Система литья работает постоянно при температуре расплава. Преобладают три механизма износа: эрозия и химическое воздействие расплава на внутреннюю поверхность цилиндра и каналы, износ от скольжения между кольцами плунжера и цилиндром, а также термическая нагрузка на сопло, которое нагревается снаружи и охлаждается при контакте с матрицей.
| Признак | Возможная причина | Что следует проверить |
|---|---|---|
| Время заполнения увеличивается, скорость впрыска падает | Изношенные кольца плунжера или стенки цилиндра; металл обходит плунжер | Кривая нагнетания, состояние колец, диаметр цилиндра |
| Колебания веса детали | Утечка в районе плунжера, изменение уровня ванны | Состояние колец, контроль уровня расплава, подача слитков |
| Утечка металла на конце сопла | Повреждение седла сопла или втулки литникового канала, недостаточный контакт сопла | Кончик сопла, втулка литникового канала, выравнивание сопла |
| Застывание металла в сопле | Слишком низкий уровень нагрева сопла или его неисправность | Горелка или нагреватель, датчик температуры, настройки |
| Увеличение количества холодных сварных швов или пористости | Слишком низкая или нестабильная температура расплава или сопла | Температуры, профиль впрыска, температура матрицы |
Цинк, магний — и чем отличается алюминий
Цинк — классический материал для горячекамерного литья. Обычные цинковые литейные сплавы плавятся при низких температурах — в техническом паспорте Zamak 3 от компании Nyrstar указан диапазон температур плавления 381–387 °C — что позволяет поддерживать умеренную тепловую нагрузку на систему литья.
Магний также можно лить на машинах с горячей камерой, но при значительно более высоких температурах и с собственными требованиями к защите расплава и безопасности. Поэтому машины для литья магния изготавливаются специально для этой цели; например, в ассортименте FISS представлены специализированные машины Frech DAM для литья магния в горячей камере наряду с машинами Frech DAW для литья цинка.
Алюминий при температуре литья сильно разъедает материалы на основе железа. Поэтому стандартные алюминиевые сплавы лиют на машинах с холодной камерой; процессы литья алюминия в горячей камере существуют лишь в качестве специализированных решений для мелких деталей. Подробнее о сплавах см. в разделе «Алюминий, цинк или магний?».
Обеспечение стабильной работы системы засыпки
Интервалы замены колец, проверки «гусиной шеи» и замены сопел зависят от сплава, частоты циклов и конструкции машины, поэтому следует руководствоваться документацией производителя. В повседневной практике полезными оказались следующие рекомендации:
- Необходимо постоянно контролировать температуру сопла и работу системы нагрева, а не только после возникновения неисправности
- При каждой замене матрицы проверяйте наконечник сопла и гнездо втулки литникового канала
- Регистрируйте смену плунжерных колец вместе с показаниями счетчика выливов
- Поддерживайте постоянный уровень расплава — в этом помогает автоматическая подача слитков
- Регулярно удаляйте шлак — загрязнённый расплав сокращает срок службы цилиндра, втулки и плунжера
- Имейте в наличии комплект запасных деталей (гибкий патрубок, плунжер, сопло), чтобы сократить время простоя
- Перед установкой в ванну предварительно нагревайте запасные части в соответствии с рекомендациями производителя
Вспомогательное оборудование, такое как устройства подачи заготовок, экстракторы и системы распыления, перечислено в разделе «Автоматизация литья под давлением в горячей камере».
Что следует проверить при покупке подержанной машины с горячей камерой
В случае подержанной машины с горячей камерой система подачи расплава многое говорит об истории машины и о предстоящих затратах. Перед покупкой уточните следующее:
- Входит ли в комплект «гусиная шея», и в каком состоянии находятся проходной канал, канал подачи и седло?
- Диаметр плунжера и доступный объем литья для ваших деталей
- Какой сплав обрабатывался на станке? Станки для цинка и магния не являются взаимозаменяемыми без переоборудования.
- Тип и состояние системы нагрева сопла
- Печь или удерживающий тигель: тип, система нагрева, состояние футеровки
- Имеются ли запасные комплекты, чертежи или номера деталей для системы засыпки?
Текущие модели машин перечислены в разделе «Подержанные машины для литья под давлением с горячей камерой». Общее руководство по осмотру приведено в документе «Покупка подержанной машины для литья под давлением: технический контрольный список».
Мелкие детали, большой эффект
«Гусиная шея», плунжер и сопло — это компактные узлы, но именно они определяют, насколько надёжно машина с горячей камерой заполняет форму. Износ развивается постепенно и проявляется в увеличении времени заполнения, изменении веса деталей и появлении утечек. Отслеживание этих признаков, поддержание стабильной температуры и наличие запасного комплекта позволяют сократить внеплановые простои.
При покупке подержанного станка система впрыска является хорошим показателем того, как эксплуатировался станок, — и статьёй расходов, которую необходимо учитывать в каждом расчёте.
Вопросы о системе впрыска с горячей камерой
Что такое «гусиная шея» в литье под давлением?
«Гусиная шея» — это литой корпус системы подачи металла с горячей камерой. Она погружена в расплавленный металл, содержит цилиндр подачи и направляет металл по изогнутому каналу к соплу.
Почему сопло необходимо нагревать?
Между циклами литья металл остается в сопле. Без нагрева он застыл бы и заблокировал бы следующий цикл. С другой стороны, слишком высокая температура ускоряет износ и может привести к утечке, поэтому температуру необходимо контролировать.
Как часто необходимо менять поршневые кольца?
Универсального интервала нет. Это зависит от сплава, частоты циклов, чистоты расплава и конструкции машины. Наиболее надежными ориентирами служат технические характеристики производителя, показания счетчика выливов и динамика времени наполнения.
Может ли машина с горячей камерой для литья цинка лить магний?
Не без дополнительных мер. Магний требует более высоких температур, подходящей системы разлива и собственной концепции безопасности и защиты расплава. Машины обычно рассчитаны на один из этих двух материалов.
Машины с горячей камерой и запасные части от FISS.
Компания FISS поставляет подержанные машины для литья под давлением с горячей камерой для цинка и магния, включая вспомогательное оборудование. Если подходящего станка нет в наличии, FISS проведет целенаправленный поиск в соответствии с вашими требованиями.
Источники
Dynacast: Литье под давлением в горячей камере — описание процесса и ассортимент материалов, dynacast.com.
Nyrstar: Технический паспорт ZAMAK (Overpelt), диапазон температур плавления ZAMAK 3: 381–387 °C.
Brondolin S.p.A.: гусиные шеи для горячекамерного литья со сменными футеровками (информация экспонента на выставке EUROGUSS).
Патент США № 6,945,308 B1, Литье под давлением в горячей камере: узел гусиной шеи из черных металлов, сменная втулка, влияние шлака на срок службы детали.
Патент США № 4,593,741, Установка для литья под давлением: сопло с электрическим нагревом и канал «гусиной шеи» для поддержания металла в расплавленном состоянии.
FISS Machines: перечень подержанных машин для литья под давлением с горячей камерой (Frech DAW, Frech DAM), fiss-machines.com, по состоянию на 29 октября 2026 г.