
Распыление смазки в литье под давлением: Почему важны разделительное средство, схема распыления и охлаждение
Как только отливка извлечена из открытой формы, немедленно начинается подготовка к следующему циклу. Поверхности формы необходимо очистить, при необходимости охладить, а также обработать определённым количеством разделительного средства или смазки. Поэтому технология распыления на форму играет важную роль в обеспечении стабильных условий от цикла к циклу.
В чем заключается цель распыления на матрицу при литье под давлением?
Машины для распыления и распылительные роботы обрабатывают открытую форму между двумя циклами литья. В зависимости от области применения они могут наносить разделительное средство, выдувать остатки материала, регулировать температуру поверхности и смазывать отдельные движущиеся детали формы.
Целью является не максимальный расход распыляемого вещества, а повторяемый рисунок распыления, адаптированный к геометрии и тепловому состоянию формы.
Распыление на матрицу между двумя циклами литья
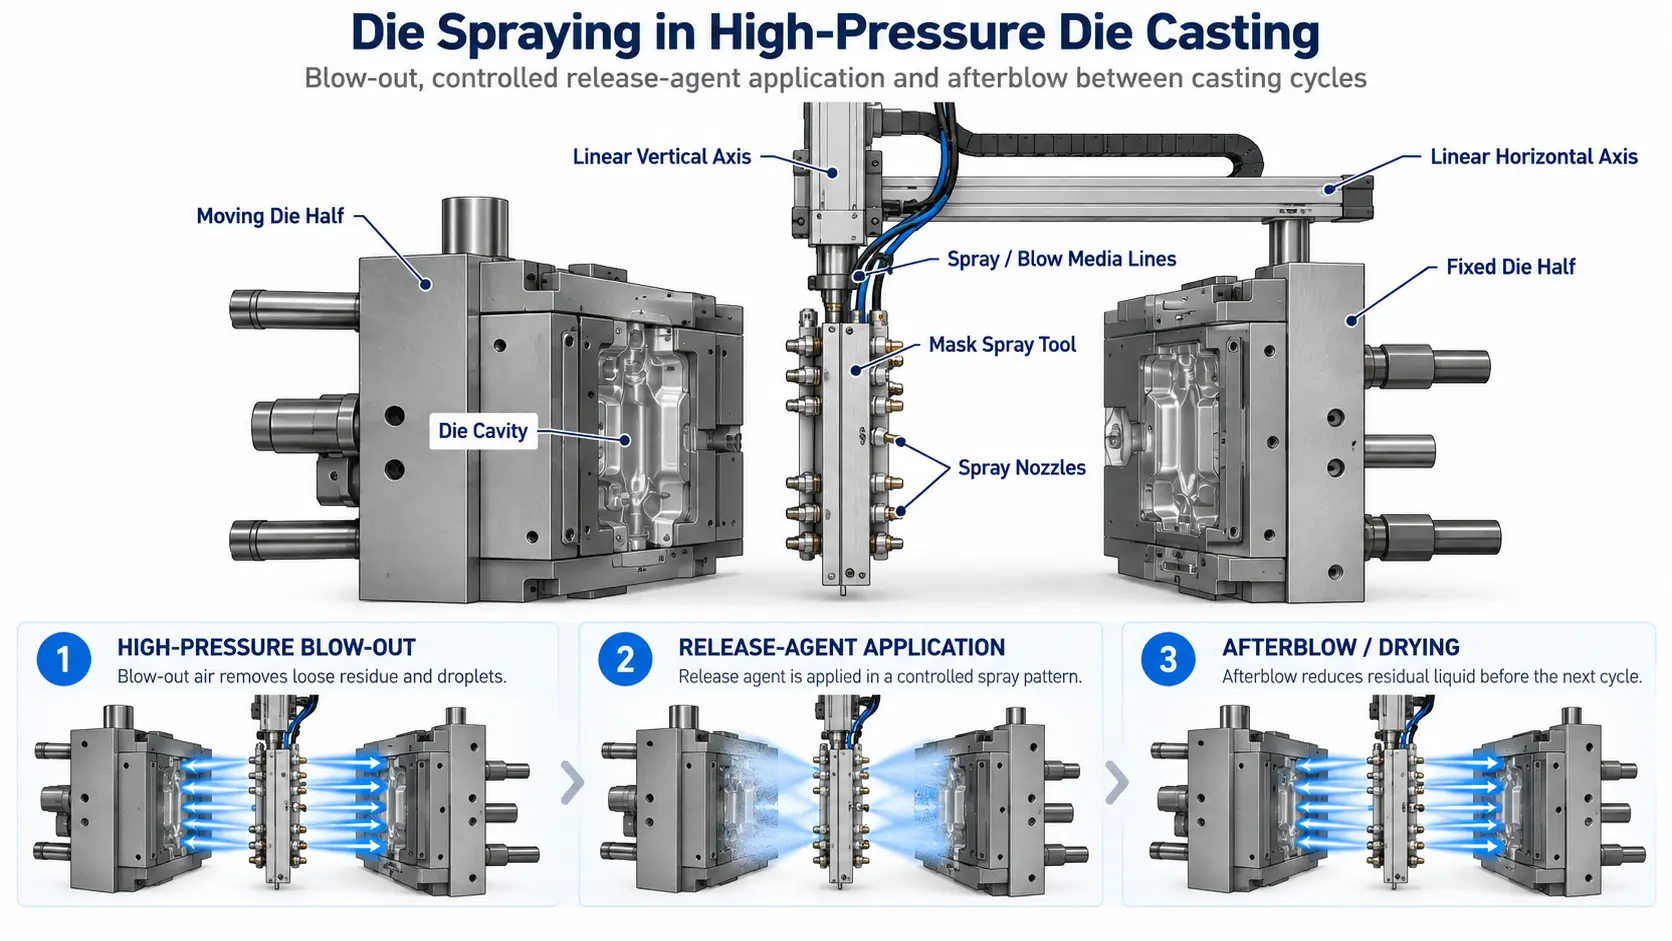
В автоматизированной линии литья под давлением распылительный узел перемещается между раскрытыми половинами формы после извлечения отливки. Специализированный распылительный инструмент для данной формы располагает несколько форсунок в непосредственной близости от необходимых поверхностей.
В зависимости от концепции нанесения покрытия процесс может включать в себя продувку под высоким давлением, контролируемое нанесение разделительного средства и заключительную продувку перед отводом устройства распыления.

Распыление в пресс-форме выполняет несколько задач одновременно
В процессе производства форма подвергается повторяющимся термическим и механическим нагрузкам . После открытия её необходимо вернуть в заданное состояние до начала следующего цикла литья.
Поэтому современная система распыления на форму — это не просто устройство, которое наносит жидкость на форму. В зависимости от области применения она может выполнять несколько функций.
Создание заданной смазочной пленки
Разделительное средство наносится на выбранные участки формы, чтобы обеспечить надёжное отделение затвердевшего отливка от пресс-формы.
Выдувание остатков
С помощью сжатого воздуха можно удалить рыхлые частицы, капли и остатки из полостей, контуров и труднодоступных участков формы.
Влияние на температуру поверхности
Распыление также изменяет тепловые условия открытой поверхности пресс-формы и, следовательно, взаимодействует с внутренней системой регулирования температуры.
Обработка движущихся компонентов матрицы
В зависимости от конструкции инструмента, ползуны и другие подверженные механическим нагрузкам подвижные детали могут целенаправленно снабжаться смазкой.
Когда происходит распыление смазки на матрицу?
Процесс нанесения покрытия происходит между двумя циклами литья. Система нанесения покрытия может войти в рабочую зону только после того, как форма открылась и отливка была извлечена.
До того как станок снова закроется, распылительный узел должен полностью втянуться и достичь заданного безопасного положения.
Открытие формы и извлечение отливки
После достижения достаточной степени затвердевания, форма открывается, и отливка извлекается из рабочей зоны.
Перемещение распылительного инструмента между половинами формы
Распылительная машина или робот устанавливает распылительный инструмент между открытыми поверхностями формы.
Продувка формы
Воздух под высоким давлением или технологический воздух может удалить остатки материала и капли из критически важных зон.
Нанесение разделительного средства
Форсунки наносят разделительное средство на заданные участки формы в соответствии с запрограммированной схемой распыления.
Дополнительная продувка при необходимости
В зависимости от процесса распыления, дополнительный поток воздуха может уменьшить количество остаточной жидкости до того, как распылительный узел уйдет в исходное положение.
Откат и освобождение машины
Как только распылительный узел достигнет безопасного положения парковки, машина для литья под давлением может приступить к следующему циклу.
Почему форма распыления важнее, чем общее количество распыляемого вещества
Форма не является идентичной ни с геометрической, ни с тепловой точки зрения по всей своей поверхности. Полости, сердечники, ползуны, глубокие контуры и участки с высокой локальной нагрузкой могут требовать различного количества разделительного средства, воздуха и охлаждающего эффекта.
Поэтому хорошо спроектированное распылительное устройство не обязательно должно распылять одинаковое количество на каждую поверхность. Форсунки или группы форсунок можно расположить таким образом, чтобы определенные зоны пресс-формы получали необходимую обработку.
Особенно чувствительны зоны вентиляции. Избыточные остатки не должны препятствовать работе вентиляционных отверстий и зон перелива, поскольку эти элементы должны оставаться функциональными во время заполнения формы.
Какие параметры определяют повторяемость процесса нанесения?
Правильная программа литья под давлением зависит от формы, геометрии отливки, сплава, температуры формы, разделительного средства и желаемого времени цикла.
| Параметр | Роль в процессе распыления |
|---|---|
| Траектория движения | Положение, глубина введения, скорость и время выдержки определяют, какие области формы будут охвачены распылением. |
| Время распыления | Время открытия клапана влияет на то, как долго обработываются отдельные участки. |
| Количество разделительного средства | Условия подачи, соотношение компонентов, геометрия форсунки и управление клапаном влияют на процесс нанесения. |
| Распылительный воздух | Давление воздуха и геометрия форсунки влияют на образование капель и распределение распыла. |
| Воздух продувки | Выдув и довыдув позволяют удалить остатки и оставшуюся жидкость с поверхности матрицы. |
| Управление зонами | Отдельные форсунки или группы форсунок могут независимо обрабатывать разные зоны. |
Распыление на матрицу и регулирование температуры матрицы работают совместно
Управление тепловым режимом матрицы осуществляется не только посредством внутренних каналов регулирования температуры. Орошение также изменяет тепловые условия на открытой поверхности матрицы.
Поэтому внутренний контроль температуры и внешняя обработка распылением должны рассматриваться комплексно. Участок матрицы, который уже интенсивно охлаждается изнутри, может потребовать иной обработки поверхности, чем область, подверженная высоким термическим нагрузкам.
Более подробно о тепловых характеристиках пресс-формы рассказывается в разделе «Регулирование температуры при литье под давлением» .
Какие типы систем распыления на матрицы существуют?
Выбор подходящей системы зависит от размера пресс-формы, компоновки станка, доступного рабочего пространства, требуемого времени цикла и сложности схемы распыления.
Одноосевые распылительные машины
Определённое линейное перемещение позиционирует распылительный инструмент по фиксированной траектории. Такая конструкция подходит для относительно простых и чётко определённых задач распыления.
Двухосные распылительные машины
Вертикальное и горизонтальное перемещение обеспечивают большую гибкость при позиционировании распылительного инструмента внутри открытой матрицы.
Роботы-распылители
Многоосевые промышленные роботы могут следовать по более сложным запрограммированным траекториям и достигать различных точек нанесения.
Пневматические распылительные установки
Пневматические системы обеспечивают простые и повторяемые ходовые движения и могут использоваться для компактных систем распыления.
Распылительное устройство определяет, что именно попадает на матрицу
Даже самая точная распылительная машина может обеспечить повторяемость процесса только в том случае, если распылительный инструмент соответствует контуру матрицы и требуемому распределению рабочей среды.
В зависимости от конструкции распылительный инструмент может включать в себя несколько групп форсунок и отдельные контуры подачи рабочих сред. Они могут подавать разделительную смазку, воздух для распыления и продувочный воздух в заданные точки.
Расположение форсунок определяет направление распыления, конус распыления и распределение по поверхности формы. По этой причине распылительный инструмент обычно адаптируется к конкретной форме и условиям литья.
Какое оборудование для распыления на пресс-формы предлагает компания FISS?
Компания FISS занимается торговлей подержанными машинами для напыления форм, системами напыления, напылительными инструментами и сопутствующим периферийным оборудованием для литейных установок с холодной и горячей камерой.
В зависимости от текущего наличия, ассортимент включает одноосевые и двухосевые станки, системы нанесения покрытий с сервоприводом, пневматические агрегаты, роботы для нанесения покрытий, инструменты для нанесения покрытий и компоненты для подачи разделительного средства.
Ассортимент оборудования для автоматизации литья с холодной камерой включает оборудование от таких признанных производителей, как Wollin, Gerlieva, Acheson, Pomac и Böhmer, в зависимости от текущего наличия на складе.
Машины для напыления форм и напылительные роботы
Компания FISS предлагает различные решения по автоматизации напыления для машин литья под давлением с холодной камерой, а также соответствующие напылительные инструменты и вспомогательное оборудование.
Посмотреть подержанные машины для нанесения покрытий на пресс-формы
Компактные и пневматические системы нанесения покрытий
Компактные или пневматические системы напыления могут использоваться для автоматической обработки пресс-форм в установках с горячей камерой.
Отдельные распылительные устройства и другие компоненты систем напыления также могут использоваться для модернизации или создания полноценных литейных линий.
На что следует обратить внимание при покупке подержанной машины для распыления в литье под давлением?
Одних только данных о производителе и годе выпуска недостаточно. Рабочая зона, оси перемещения, распылительный инструмент, система подачи рабочей среды и система управления должны соответствовать новой литейной машине и литейной форме.
- вертикальный и горизонтальный ход
- количество и тип осей перемещения
- глубина погружения в зону формы
- допустимая масса распылителя
- состояние направляющих, подшипников, ремней и приводов
- расположение распылительного инструмента и форсунок
- контуры подачи разделительного средства и рабочей среды
- воздух для распыления и продувочный воздух
- клапаны, регуляторы давления и регуляторы расхода
- система управления и доступные программы распыления
- интерфейсы с литьевой машиной
- парковочное положение и безопасные конечные положения
- бака для разделительного средства и насосной системы
- шкаф управления и техническая документация
Машина для нанесения смазки не работает изолированно
Распыление, извлечение отливок, дозирование металла, регулирование температуры формы и перемещение станка должны быть скоординированы во времени и пространстве в рамках автоматизированной линии литья под давлением.
Особое значение имеет безопасное освобождение зоны формы. Оборудование для распыления и системы извлечения заготовки могут использовать пересекающиеся рабочие зоны и поэтому требуют скоординированной последовательности действий станков и блокировок безопасности.
Обзор всей производственной линии представлен в разделе «Автоматизация в линии литья под давлением» .
Хороший процесс распыления обеспечивает обработку каждой зоны формы только в той мере, в какой это необходимо
Распыление формы является неотъемлемой частью цикла литья под давлением. Система распыления подготавливает поверхности формы к следующему циклу литья и влияет на качество извлечения изделия, чистоту и тепловой режим пресс-формы.
Ключевым фактором является не максимальный расход распыляемой жидкости, а контролируемый процесс с правильным расположением форсунок, временем распыления, распылительным воздухом, выдувным воздухом и повторяемыми движениями.
Поэтому опрыскивание пресс-формы и контроль внутренней температуры пресс-формы следует рассматривать в комплексе. Стабильные условия для следующего цикла литья зависят от скоординированной работы обеих систем.
Вопросы об опрыскивании формы при литье под давлением
Для чего нужна установка для опрыскивания формы?
Она обрабатывает открытую форму между двумя циклами литья. В зависимости от области применения, она наносит разделительное средство, выдувает остатки, регулирует температуру поверхности и смазывает отдельные компоненты формы.
Когда происходит распыление на форму?
После того как форма открылась и отливка была извлечена. Прежде чем машина снова закроется, распылительный узел должен отвестись и занять безопасное положение.
Зачем используется разделительное средство?
Разделительное средство образует определённую пленку на выбранных поверхностях формы и способствует последующему извлечению отливки.
Охлаждает ли распыление формы?
Да, процесс распыления может влиять на температуру открытой поверхности формы. Поэтому его следует учитывать вместе с системой контроля внутренней температуры формы.
Что такое последующая продувка?
Дополнительная продувка — это дополнительный этап продувки воздухом после нанесения разделительного средства. В зависимости от процесса распыления, она может помочь уменьшить количество остаточной жидкости перед отводом пресс-формы.
Что определяет форму распыления?
К важным факторам относятся конструкция сопла, положение сопла, количество разделительного средства, воздух для распыления, время распыления, траектория движения и управление по отдельным зонам.
Можно ли установить распылительную машину, использовавшуюся на одной литейной машине, на другую литейную машину?
В принципе, да. Рабочая зона, оси, крепление распылительного устройства, система управления, подача рабочей среды и концепция безопасности должны соответствовать новой области применения. Распылительное устройство и программа распыления, как правило, требуют адаптации.
Компания FISS предлагает подержанные машины для напыления форм, системы напыления и напылительные инструменты.
Подходящая система должна соответствовать литейной машине, рабочему диапазону, осям движения, распылительному инструменту, расположению форсунок, системе подачи рабочей среды и системе управления.
Источник
Бюриг-Полачек, А.; Михаэли, В.; Шпур, Г. (ред.): «Справочник по литью под давлением», издательство Carl Hanser Verlag. В частности, были рассмотрены основы, касающиеся цикла литья под давлением, подготовки пресс-форм, разделительных и смазочных веществ, а также вентиляции пресс-форм.