
Масса заряда и объем литья: выбор подходящего литьевого агрегата
Усилие зажима — это, как правило, первый показатель, который сравнивают специалисты, однако литейная машина также должна подавать необходимое количество металла под нужным давлением при каждом цикле. Вес заготовки, диаметр плунжера, объем впрыскивающей гильзы и удельное давление литья тесно взаимосвязаны. Понимание этих взаимосвязей помогает определить, действительно ли узел впрыска подходит для формы и детали.
Как проверить, достаточно ли мощный узел впрыска?
Суммируйте полную массу загрузки: все отливки плюс литники, литниковые каналы, переливы и заглушки. Превратите эту массу в объём металла, используя плотность жидкого сплава. Затем сравните её с полезным объёмом втулки литниковой головки для запланированного диаметра плунжера и проверьте получаемый коэффициент заполнения и удельное давление литья, которое может создать литниковая головка с данным диаметром.
Слишком большой плунжер снижает достижимое давление литья; слишком маленький может не удержать достаточное количество металла. Правильный выбор — это баланс между этими двумя параметрами, подтверждённый данными станка и конструкцией формы.
Что входит в вес заряда?
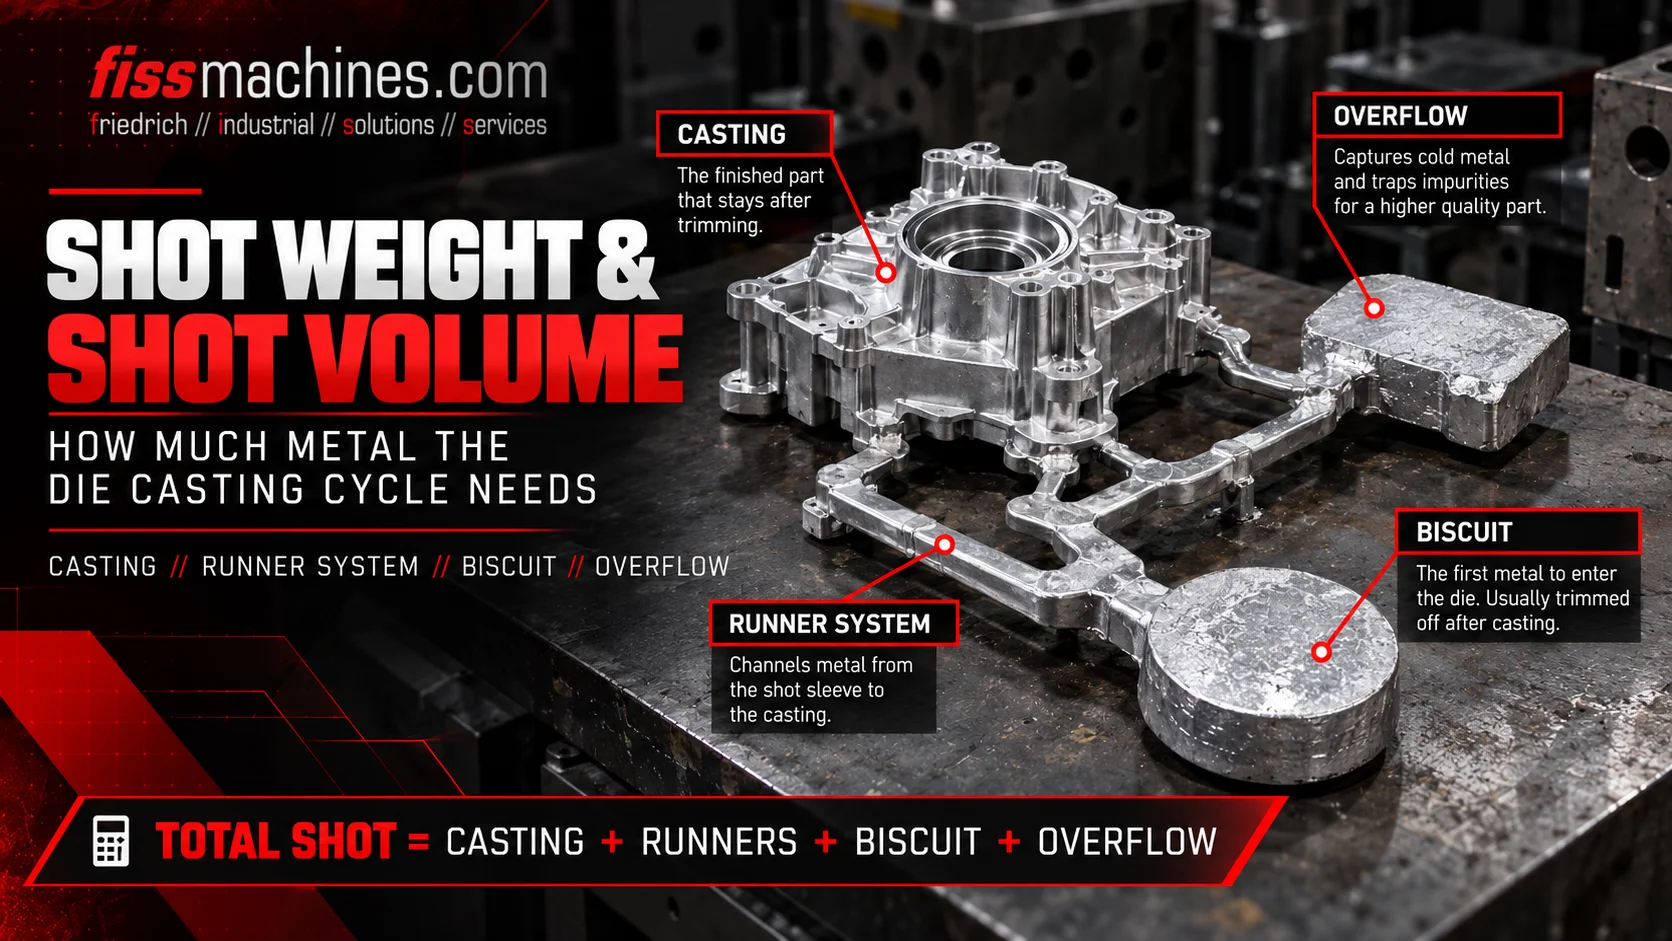
Вес литья — это общая масса металла, впрыснутого за один цикл, а не только вес готового отлива. На практике литниковая система и переливы могут составлять значительную долю литья, особенно в случае тонкостенных деталей или многогнездных форм.
| Компонент | Функция | Примечание |
|---|---|---|
| Отливки | Фактические детали, одна или несколько на один цикл литья. | Используйте вес бруска до механической обработки. |
| Литниковые каналы и литники | Направляют металл из втулки в полость формы. | Определяются конструкцией пресс-формы. |
| Переливные каналы и вентиляционные отверстия | Сбор холодного, окисленного металла и помощь в вентиляции полости. | Часто недооцениваются на ранних этапах расчётов. |
| Бисквит | Остаток металла перед плунжером, передающим давление. | Его толщина зависит от точности дозирования. |
В машинах с горячей камерой бисквита нет; расплав подается через гибкий патрубок и сопло, а его место в расчёте занимает литниковая канавка.
Преобразование веса заготовки в объем металла
Втулка для заряда вмещает определённый объём, а не массу. Поэтому вес заряда необходимо разделить на плотность сплава в жидком состоянии, которая ниже, чем плотность твёрдого отливка. Для алюминиевых сплавов плотность расплава вблизи температуры литья составляет примерно 2,3–2,4 г/см³; точное значение следует уточнять в технических данных по сплаву.
Vmetal =mshot /ρliquid
Vmetal в см³,mshot в г, ρliquid в г/см³. Допущение: учитывается полная засыпка, включая заготовку, и металл при заливке находится в полностью жидком состоянии.
В технических паспортах машин часто указывается максимальный вес заряда для каждого диаметра поршня. Перед сравнением этих значений с результатами собственных расчётов проверьте, на каком сплаве и каких эталонных условиях они основаны.
Коэффициент заполнения: насколько заполнена гильза?
Коэффициент заполнения характеризует, какую долю полезного объёма гильзы занимает металл после заливки. Он сильно влияет на количество воздуха, присутствующего в гильзе, и на поведение металлической волны во время медленной первой фазы литья.
Коэффициент заполнения =Vmetal / (Aplunger ×Leff)
Aplunger = π × d² / 4 в см² (d = диаметр плунжера в см); Leff = полезная длина гильзы в см между торцом плунжера в начальном положении и концом гильзы со стороны матрицы.
Низкий коэффициент заполнения оставляет большой объём воздуха над металлом, что повышает вероятность образования волн и захвата воздуха и требует тщательно настроенного медленного налива. Очень высокий коэффициент заполнения уменьшает объём воздуха, но оставляет меньший запас для разлива и может увеличить риск вытекания металла из литейного отверстия. Подходящие целевые показатели зависят от длины втулки, профиля медленного наполнения и детали и должны быть проверены в ходе процесса. О том, как последующие фазы наполнения влияют на качество, рассказывается в нашей статье о заполнении формы и вакууме.
Удельное давление литья и диаметр плунжера
Цилиндр впрыска создаёт усилие. Давление, действующее на металл, определяется как это усилие, деленное на площадь плунжера. При одинаковом усилии впрыска меньший плунжер, следовательно, создаёт более высокое удельное давление, но удерживает меньшее количество металла.
p [бар] = 100 ×Fshot [кН] /Aplunger [см²]
Поскольку 1 кН/см² равен 100 бар. Потери от трения и динамических эффектов в этой упрощённой формуле не учитываются.
Удельное давление также определяет требуемое усилие зажима, поскольку давление металла действует на проецируемую площадь отливки и литниковой системы. Поэтому конец камеры литья и зажимное устройство всегда необходимо оценивать вместе.
Упрощённый расчёт
Приведенные ниже цифры являются гипотетическими и служат лишь для иллюстрации метода. Предполагается: алюминиевая засыпка весом 3,5 кг (отливки, литниковые каналы, переливы и бисквит), плотность расплава 2,4 г/см³, полезная длина гильзы 50 см и усилие интенсификации 400 кН.
| Диаметр плунжера | Площадь поршня | Объём гильзы | Коэффициент заполнения | Удельное давление |
|---|---|---|---|---|
| 70 мм | 38,5 см² | 1 924 см³ | около 76 % | около 1 040 бар |
| 80 мм | 50,3 см² | 2 513 см³ | около 58 % | около 800 бар |
Объем металла в обоих случаях: 3 500 г / 2,4 г/см³ ≈ 1 458 см³. Сравнение показывает компромисс: меньший плунжер обеспечивает большее давление и более полное заполнение гильзы, а больший оставляет больше запаса объёма при более низком давлении. Какой вариант подходит для детали, зависит от требований к её качеству и конструкции прессы.
Контрольный список для оценки литьевого агрегата
- Определен полный вес литья, включая переливы и заготовку
- Плотность жидкого сплава взята из данных по сплаву, а не плотность в твердом состоянии
- Определены доступные диаметры плунжеров и гильзы для данного оборудования
- Измерена или взята из документации полезная длина гильзы
- Рассчитан коэффициент заполнения для каждого рассматриваемого диаметра плунжера
- Проверены усилие выталкивания и результирующее удельное давление на соответствие требованиям
- Усилие зажима проверено с учетом результирующего давления и площади сечения
- Точность дозирования изложного ковша или печи достаточна для обеспечения стабильной толщины заготовки
- Состояние втулки, плунжера и цилиндра на подержанных машинах проверено
Стабильная дозировка является обязательным условием для получения повторяемых соотношений загрузки. Различия между дозирующими, плавильными и выдерживающими печами рассмотрены в нашей статье «Дозирующая, плавильная или выдерживающая печь?»
Часто задаваемые вопросы
Можно ли изменить диаметр плунжера на уже установленном оборудовании?
Часто да, в пределах диапазона, предусмотренного производителем. Втулка для порции, плунжер, крепление втулки и, возможно, соединительная поверхность матрицы должны соответствовать друг другу. Уточните, какие размеры допущены для конкретной машины.
Почему используется плотность жидкого металла, а не плотность твёрдого?
Гильза заполняется жидким металлом, который занимает больший объём, чем та же масса в твёрдом состоянии. Использование плотности в твёрдом состоянии привело бы к занижению необходимого объёма.
Всегда ли более крупный узел впрыска является более безопасным выбором?
Не обязательно. Установка слишком большого размера может привести к низкому коэффициенту заполнения или к необходимости использования более крупного плунжера с меньшим удельным давлением. Цель — подходящее соотношение, а не максимальные показатели.
FISS помогает сопоставить данные о конце цикла литья с вашей деталью.
Пришлите нам вес литьевой порции, состав сплава и размеры формы вашей детали. FISS может проверить, какие подержанные машины для литья под давлением с холодной камерой предлагают подходящее сочетание объёма литьевой порции, размеров плунжера и усилия зажима.