
Обзор литья под низким давлением: процесс, оборудование и области применения
При литье под низким давлением (LPDC) постоянная металлическая форма заполняется снизу, при этом вместо быстро движущегося плунжера используется давление газа на поверхность расплава. В результате обеспечивается плавное, контролируемое заполнение формы и получение отливки, которая постоянно снабжается металлом в процессе затвердевания. Благодаря этому данный процесс часто выбирают для производства алюминиевых дисков и других деталей, важных с точки зрения безопасности или требующих герметичности . Несмотря на схожее название, он работает совсем иначе, чем литье под высоким давлением, и станки для него также имеют иную конструкцию.
Как работает литье под низким давлением?
В герметичной печи под формой находится расплавленный металл. Когда в печь подается сухой воздух или инертный газ под давлением, расплав поднимается через литниковую трубку в полость формы. Давление поддерживается до тех пор, пока отливка не затвердеет сверху вниз, благодаря чему литниковая трубка продолжает подавать расплав. После затвердевания давление сбрасывается, жидкий металл в трубке стекает обратно в печь, и форма открывается.
По сравнению с литьем под высоким давлением заполнение происходит гораздо медленнее, а давление значительно ниже. Поэтому LPDC подходит для деталей со средней и толстой стенкой, песчаных сердечников и деталей, подлежащих термообработке, тогда как HPDC является оптимальным выбором для тонкостенных деталей и очень коротких циклов.
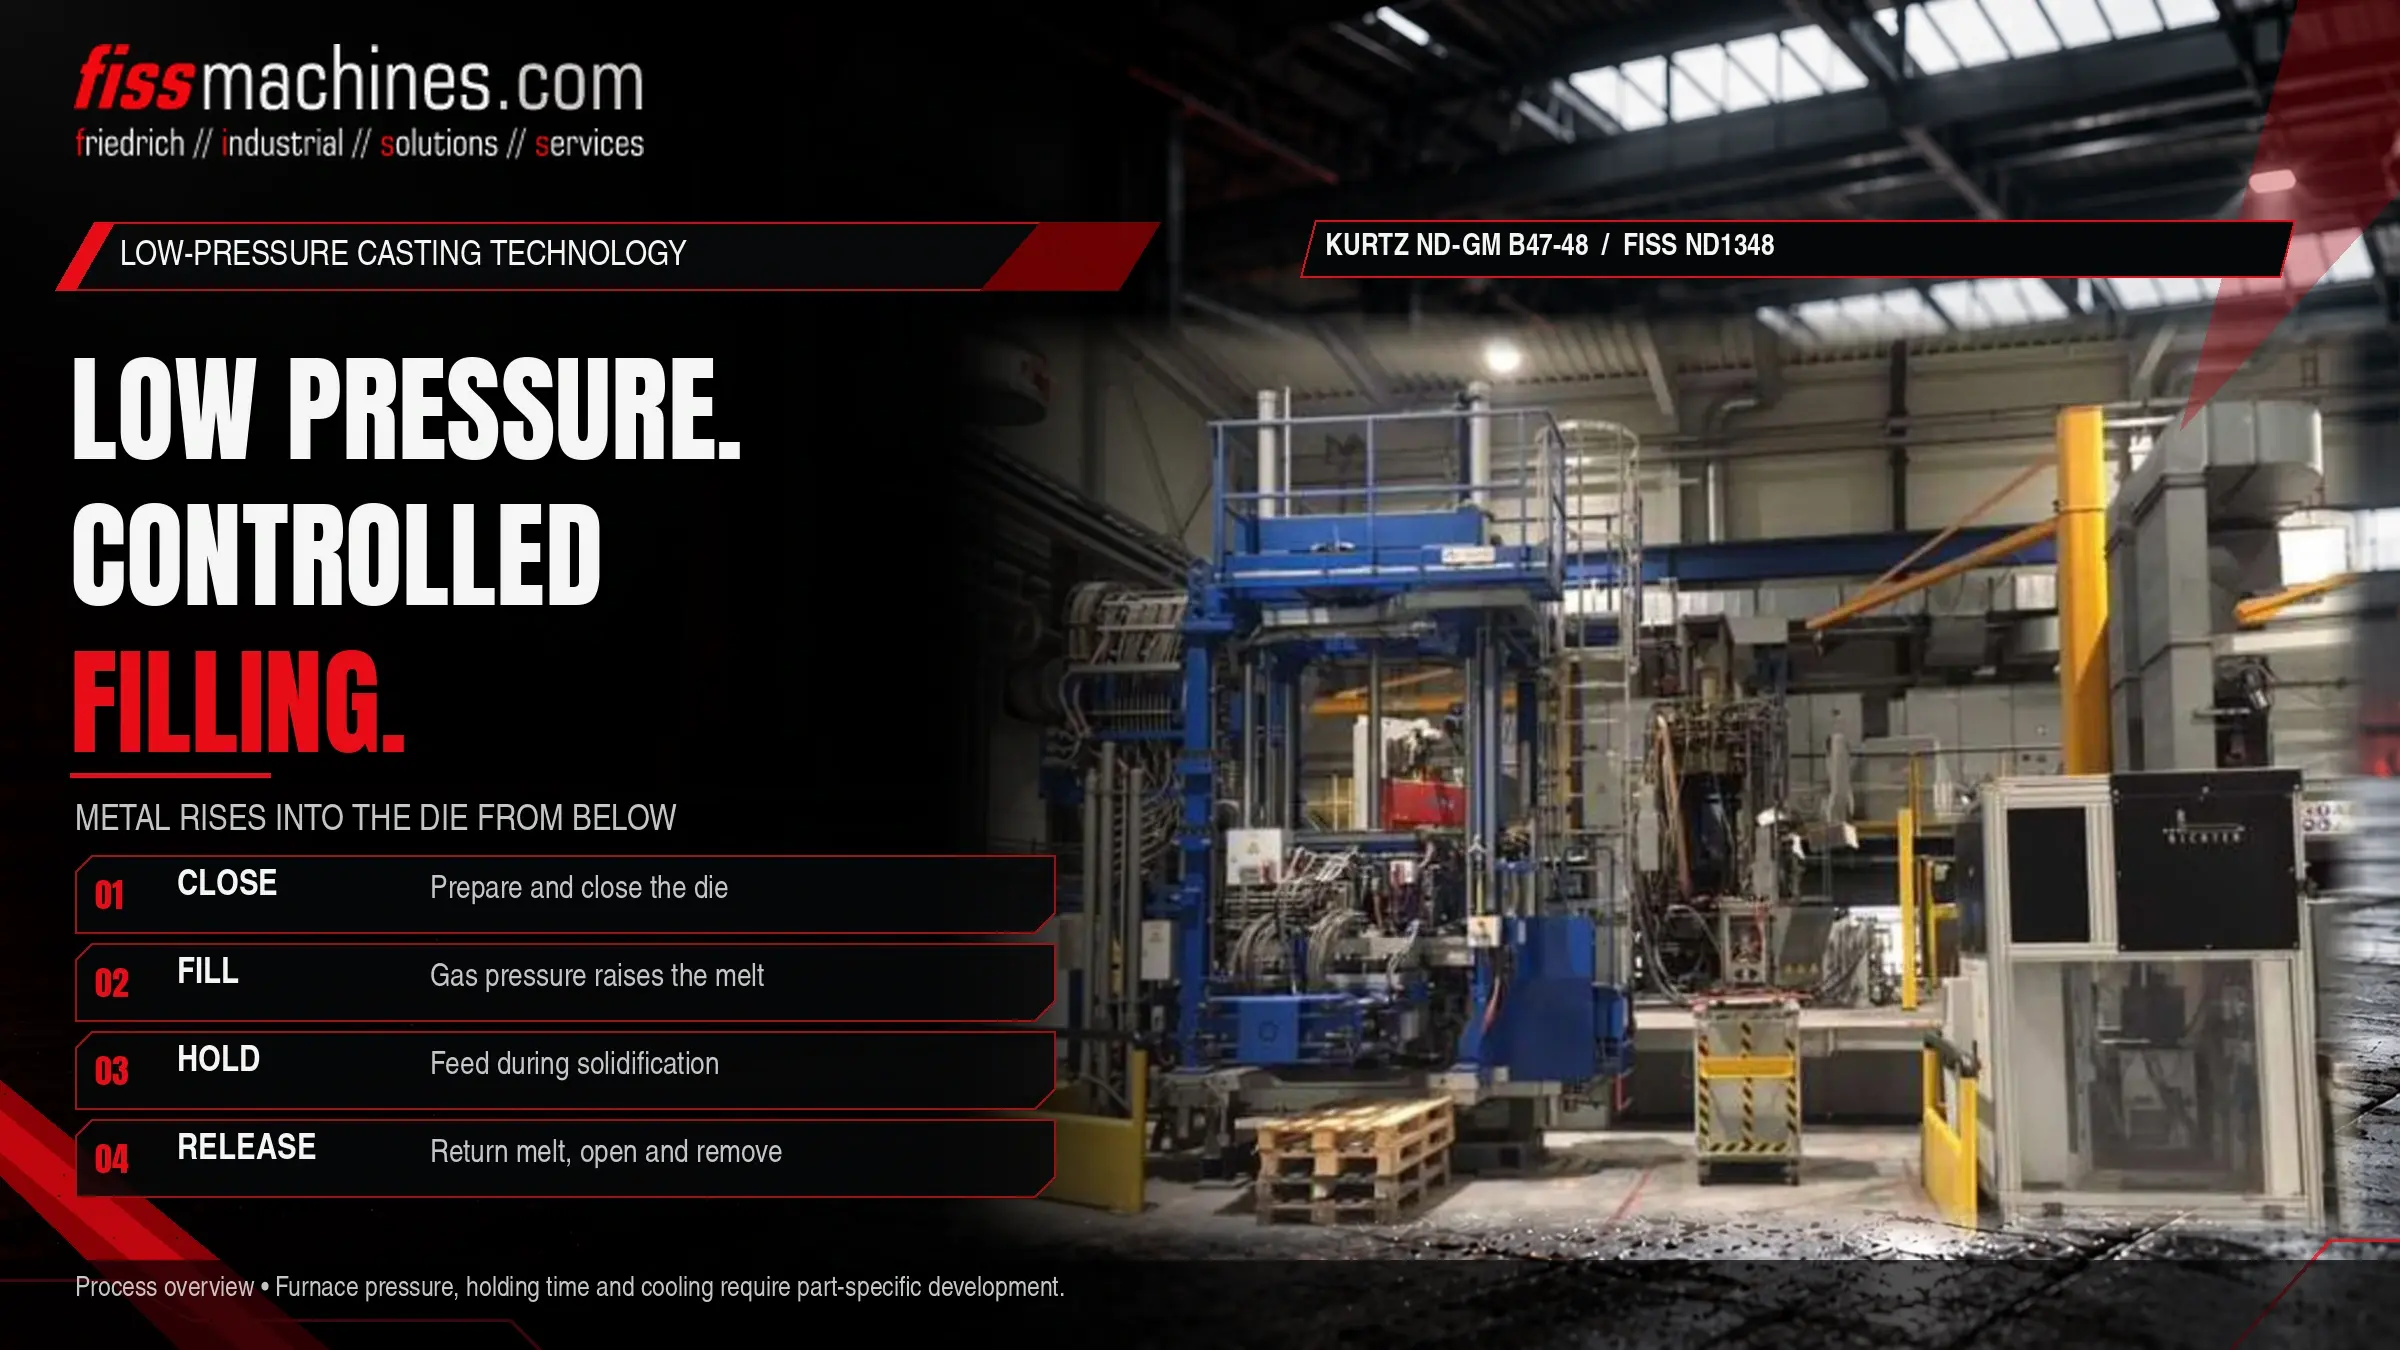
Цикл литья под низким давлением шаг за шагом
Закрытие пресс-формы
Форма, как правило, с металлическими вставками и часто с песчаными сердечниками для формирования внутренней геометрии, закрывается над печью.
Подъем и заполнение
Давление газа в печи повышается по контролируемой кривой. Металл поднимается по литниковой трубе и заполняет полость снизу, вытесняя воздух к вентиляционным отверстиям с относительно небольшой турбулентностью.
Поддержание давления и затвердевание
Давление повышается и поддерживается на заданном уровне. Охлаждение формы организовано таким образом, что отливка затвердевает от участков, наиболее удаленных от литникового канала, в направлении к нему, который питается расплавленным металлом из литниковой трубки.
Сброс давления и извлечение
После затвердевания области литникового канала давление сбрасывается, и оставшийся расплав возвращается в печь. Форма открывается, и отливка извлекается, как правило, с помощью извлекающего устройства.
В процессе LPDC качество контролируется с помощью кривой «время-давление» печи и посредством охлаждения формы. Фактические значения давления зависят от высоты детали, сплава, конструкции формы и оборудования и устанавливаются на этапе разработки технологического процесса.
Основные компоненты машины для литья под низким давлением
Газонепроницаемая печь выдержки, расположенная под формой, с крышкой, уплотнениями и устройством для долива.
Соединяет расплав и литейную форму; изготавливается из материалов, устойчивых к воздействию расплавленного сплава, и периодически заменяется.
Половинки матрицы и боковые суппорты перемещаются с помощью гидравлических цилиндров; усилие зажима значительно ниже, чем у машин HPDC.
Система регулирования давления, а также контуры воздушного и/или водяного охлаждения для направленного затвердевания.
Многие установки построены в виде ячеек с несколькими машинами, центральной зоной плавки и системой транспортировки металла к печам. Печь-держатель пополняется между циклами или через определенные промежутки времени, поэтому обработка расплава на предшествующих этапах имеет такое же важное значение, как и в любом другом процессе литья алюминия. Обзор типов печей, используемых на литейных заводах, можно найти в нашей категории «Подержанные печи».
Литье под низким давлением и литье под высоким давлением
В обоих процессах используются постоянные стальные формы, однако заполнение и подача материала в формы осуществляются принципиально разными способами. В таблице приведено их качественное сравнение; фактические значения зависят от детали и производственных условий.
| Критерий | Литье под низким давлением | Литье под высоким давлением |
|---|---|---|
| Заполнение | Снизу через литниковую трубку, медленно и контролируемо | Впрыск с помощью плунжера на высокой скорости через литниковые каналы |
| Давление на металл | Низкое давление газа на поверхности расплава | Высокое гидравлическое давление, передаваемое плунжером |
| Подача во время затвердевания | Через литниковую трубку под удерживающим давлением | посредством давления усиления, ограниченного ранним затвердеванием литникового канала |
| Толщина стенок | Средняя и толстая толщина стенок | Возможны тонкие стенки |
| Сердечники | Возможны песчаные сердечники для сложных внутренних форм | В основном металлические сердечники и направляющие |
| Термообработка | Обычно применяется | Ограниченно применяется для традиционных деталей, изготовленных методом HPDC, из-за наличия уловленного газа |
| Время цикла | Сравнительно длительное | Короткая |
| Типичные сплавы | В основном алюминий, а также магний | Алюминий, цинк, магний |
Стоит упомянуть такой вариант, как литье под противодавлением, при котором камера формы также находится под давлением, а заполнение осуществляется за счет разницы давлений. Этот метод применяется в тех случаях, когда требуется ещё более тщательный контроль над процессом затвердевания.
Где применяется литье под низким давлением
Наиболее известным примером применения являются алюминиевые автомобильные диски, где ключевую роль играют симметричное заполнение от центра и возможность термообработки. К другим типичным деталям относятся головки цилиндров с песчаными сердечниками, компоненты шасси и подвески, а также корпуса, которые должны быть герметичными. Как правило, литье под низким давлением (LPDC) рассматривается в тех случаях, когда деталь сочетает в себе среднюю толщину стенок, требования к целостности или механическим свойствам, а также объемы серийного производства, которые оправдывают использование постоянных форм, но не обязательно требуют производительности, характерной для литья под высоким давлением (HPDC).
Когда LPDC, как правило, не является первым выбором
Очень тонкостенные корпуса с большой площадью поверхности и большими объёмами обычно лучше изготавливать методом литья под высоким давлением. Цинковые сплавы в основном обрабатываются методом литья в горячей камере. Сравнение типов оборудования для HPDC рассмотрено в разделе «Холодная камера или горячая камера?»
На что следует обратить внимание при покупке подержанного станка низкого давления
Здесь применимы многие моменты, известные по другим литейным машинам, такие как гидравлика, направляющие и документация. Литье под низким давлением (LPDC) добавляет несколько специфических аспектов. Печь должна быть газонепроницаемой; утечки на уплотнении крышки или корпусе печи напрямую влияют на кривую давления. Состояние огнеупорной футеровки определяет, как скоро потребуется её замена. Систему регулирования давления следует проверить на работоспособность и наличие запасных частей. А поскольку печь является сосудом под давлением, перед вводом в эксплуатацию необходимо уточнить применимые требования к осмотру на новом месте установки.
Контрольный список: Подходит ли LPDC для данной детали, и соответствует ли оборудование требованиям?
- Толщина стенок и размер детали подходят для медленного процесса заполнения снизу вверх
- Оценена необходимость использования песчаных сердечников или термообработки
- Требуемая производительность в сравнении с достижимым временем цикла
- Совместимость размеров и высоты формы с зажимным устройством
- Емкость печи и метод повторного загрузки подходят для последовательности заливок
- Проверена герметичность печи, уплотнения крышки и состояние огнеупора
- Тип подводящей трубы, её наличие и порядок замены известны
- Исправность и документированность систем регулирования давления и контуров охлаждения
- Требования к осмотру печи под давлением разъяснены на объекте
Часто задаваемые вопросы
Является ли литье под низким давлением разновидностью литья под высоким давлением?
Нет. В обоих случаях используются постоянные формы, но при литье под низким давлением (LPDC) расплав заполняется снизу под давлением газа, тогда как при литье под высоким давлением (HPDC) металл впрыскивается плунжером с высокой скоростью и под высоким давлением. Станки, формы и технологические параметры различаются.
Почему отливки, полученные методом литья под низким давлением, часто подвергаются термообработке?
Благодаря плавному заполнению в изделиях остается мало воздуха, поэтому отливки обычно можно подвергнуть термообработке и старению для улучшения механических свойств. При традиционном литье под высоким давлением (HPDC) захваченный газ может вызывать образование пузырей во время такой обработки.
Какова роль литниковой трубки и как долго она служит?
Она транспортирует металл из печи в форму и подает его в отливку во время затвердевания. Её срок службы зависит от материала, сплава, температуры и условий эксплуатации, поэтому она считается изнашиваемой деталью.
Может ли установка низкого давления лить различные сплавы?
Она в основном используется для алюминия. Смена сплавов требует внимания к загрязнению печи, совместимости литниковой трубки и покрытию формы, и должна согласовываться с ответственным за технологический процесс.
Компания FISS предлагает подержанные машины для литья под низким давлением.
Расскажите нам о вашей детали, сплаве и целевой производительности. Компания FISS готова обсудить с вами, подходит ли литье под низким давлением для ваших целей и какие из имеющихся машин и печей могут подойти для вашего применения.