
Понимание кривых литья: мониторинг технологического процесса при литье под давлением
Каждый цикл на современном литейном прессе оставляет след: положение плунжера, его скорость и гидравлическое давление, зафиксированные в течение нескольких долей секунды. При правильной интерпретации эти кривые цикла литья показывают, выполнила ли машина заданную последовательность действий, где произошло отклонение и какой компонент может быть причиной этого. Они являются одним из самых полезных диагностических инструментов на литейном производстве, при условии, что данные достоверны, а специалисты, их анализирующие, знают, как выглядит нормальный процесс.
Что показывает кривая литья?
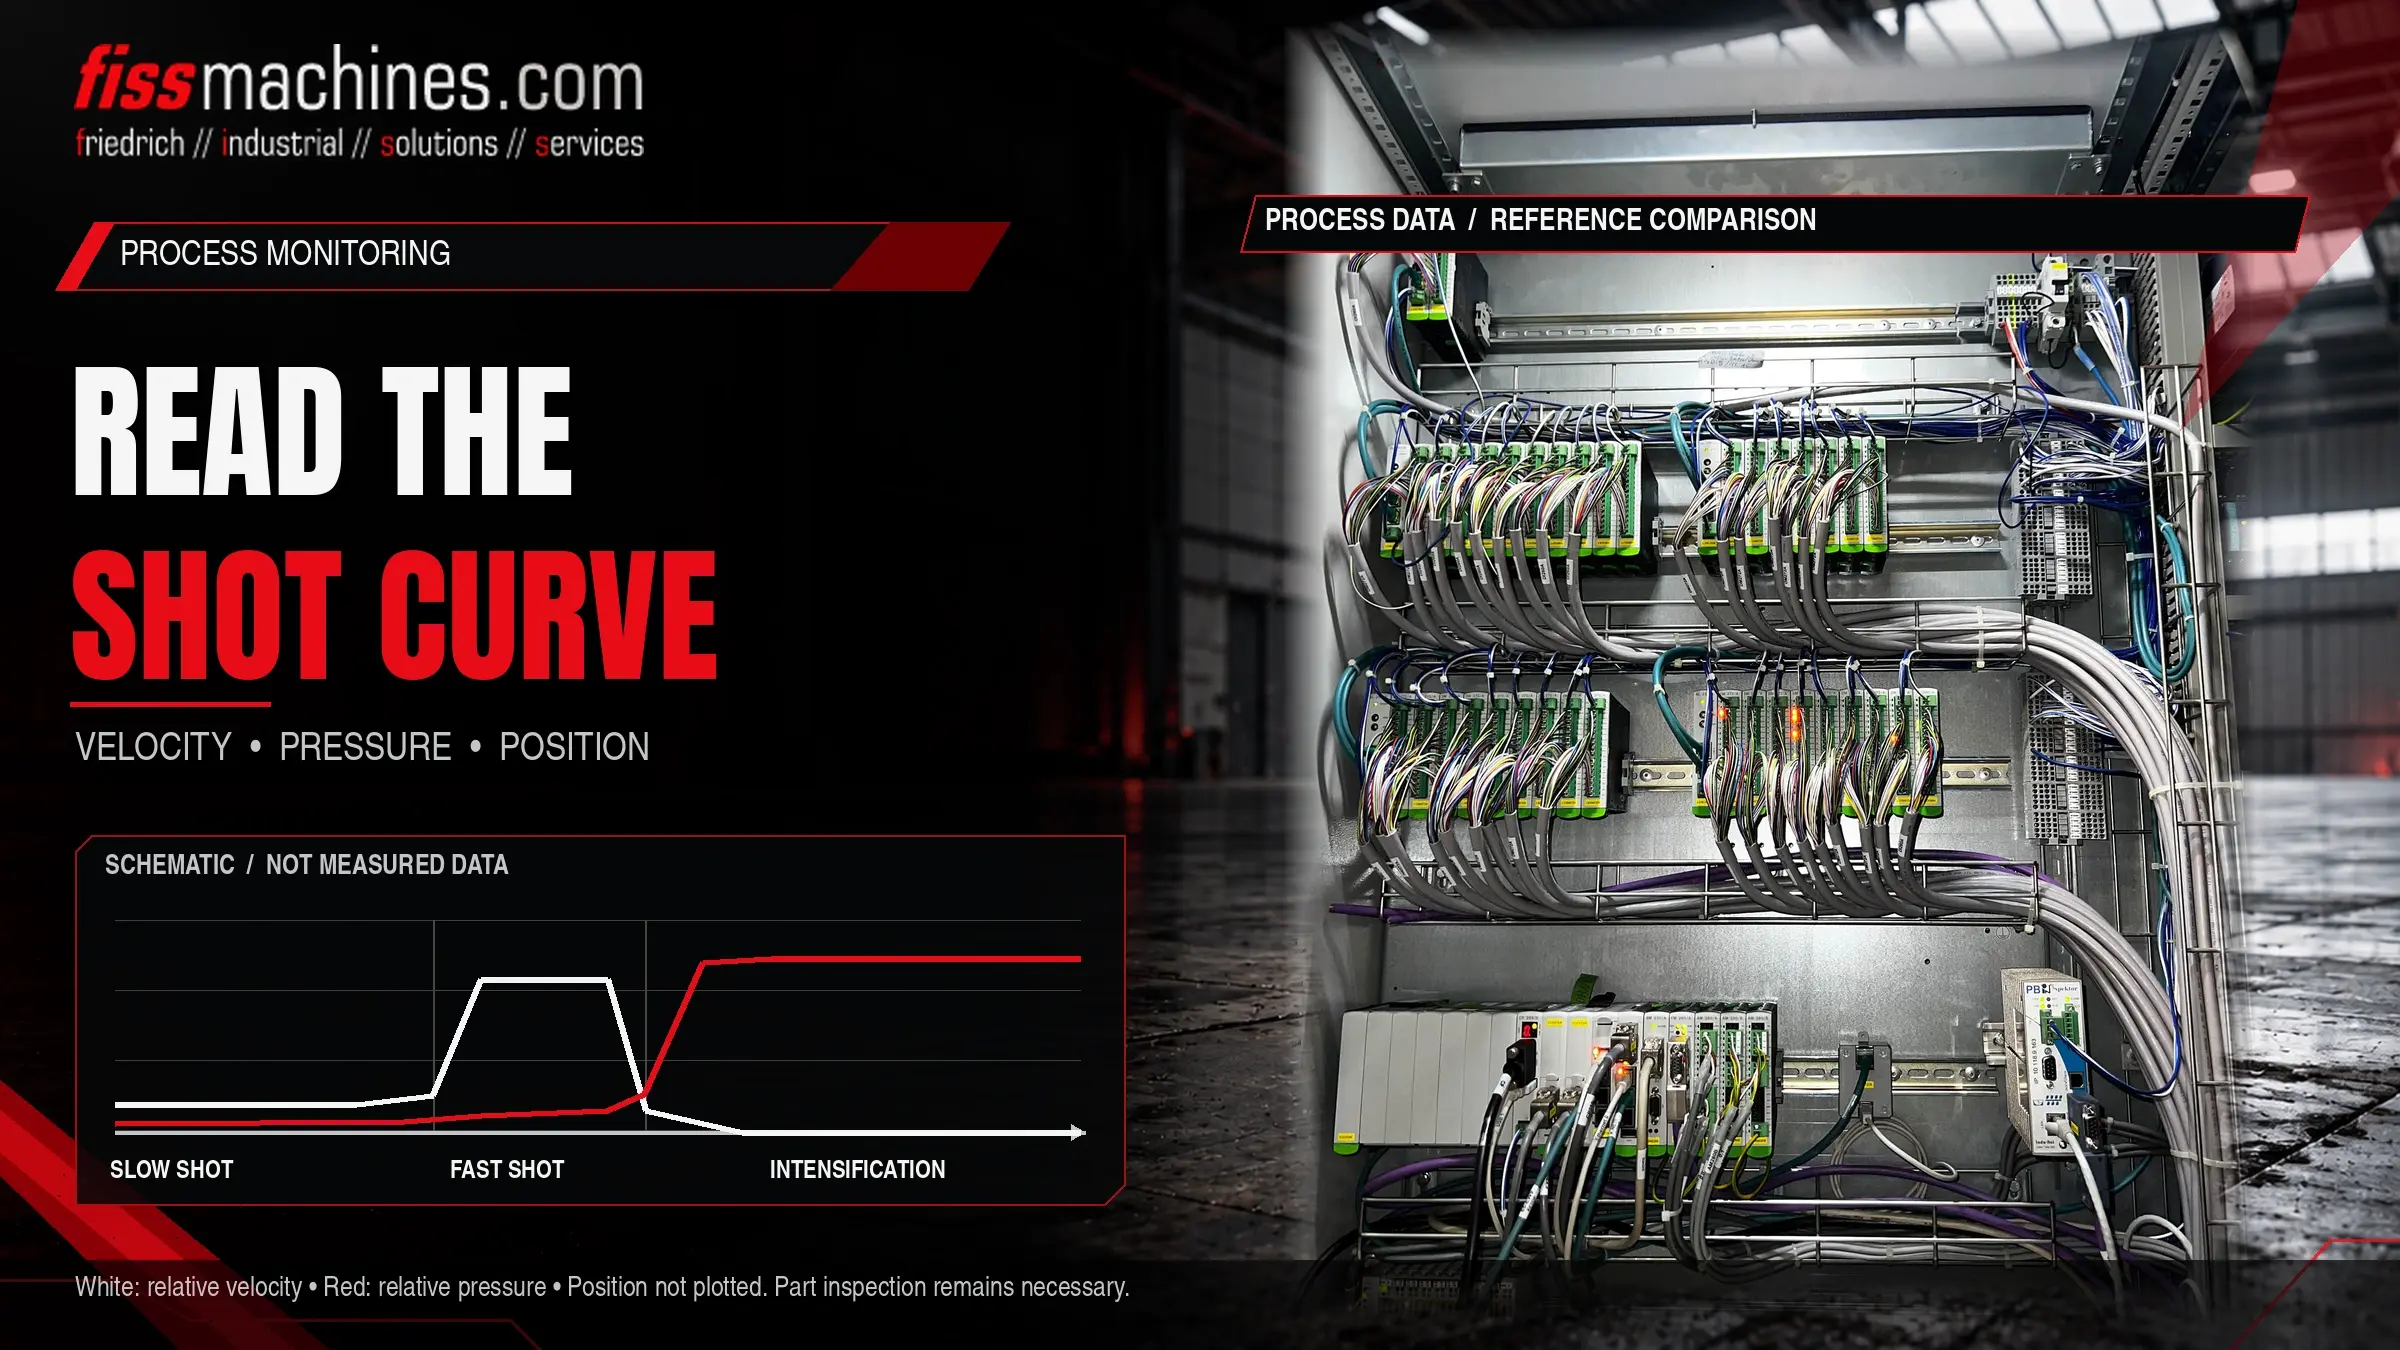
Кривая литья отображает ход плунжера, его скорость и давление в зависимости от времени или хода для одного цикла литья. По сравнению с известным исправным эталонным впрыском она выявляет отклонения в медленной фазе, переходе к быстрой фазе впрыска, скорости в быстрой фазе, нарастании давления во время интенсификации и конечном положении плунжера.
Сама по себе кривая не доказывает, что отливка качественная. Она показывает, работала ли машина так, как предполагалось; а вот то, приводит ли такое поведение к получению качественных деталей, еще предстоит подтвердить путем осмотра отливок.
Из каких сигналов складывается кривая литья?
Точный набор каналов зависит от установки и её системы управления, но большинство систем регистрируют аналогичные основные параметры. Некоторые значения измеряются напрямую, другие рассчитываются. Знание того, какие из них какие, имеет значение, когда кривая выглядит необычно.
| Сигнал | Источник | Что показывает | Ограничения |
|---|---|---|---|
| Положение плунжера | Линейный датчик положения на цилиндре впрыска | Ход во времени, точка переключения, конечное положение | Монтаж и калибровка должны быть выполнены правильно |
| Скорость плунжера | Обычно определяется по сигналу положения | Профиль медленного хода, скорость быстрого хода, замедление | Зависит от частоты дискретизации и фильтрации |
| Гидравлическое давление | Датчики давления на цилиндре (со стороны поршня и штока) | Сопротивление при наполнении, нарастание усиления | На кривую влияют отклик датчика и его расположение в контуре |
| Давление в металле | Рассчитывается на основе гидравлических давлений и соотношений площадей | Приблизительное давление, действующее на металл | Расчетное значение; трение и динамические потери не учитываются |
| Давление в аккумуляторе | Датчик в контуре аккумулятора, если установлен | Энергия, доступная для быстрого хода и усиления | Не фиксируется на каждой машине |
Многие датчики также сохраняют отдельные значения для каждого цикла наряду с кривыми, такие как скорость быстрого хода, положение переключения, время нарастания усиления, конечное положение плунжера и время цикла. Эти значения позволяют отслеживать тенденции на протяжении сотен циклов без необходимости открывать каждую кривую.
Пошаговое чтение кривой выстрела
Физика этапов заполнения, в том числе объяснение того, почему при медленном впрыске необходимо вытеснять воздух перед металлом и почему важны вентиляция и вакуум, изложена в нашей статье о заполнении пресс-формы и вакууме. Здесь основное внимание уделяется тому, на что следует обращать внимание в записанных данных.
Начальное положение и медленная фаза
Убедитесь, что плунжер начинает движение из одного и того же положения и плавно набирает скорость. Неравномерная кривая скорости в медленной фазе может указывать на поведение клапана, трение в втулке или изменяющийся объем заливки.
Переход к быстрой фазе
Сравните положение хода, в котором скорость резко возрастает, с заданным значением. Сдвиг момента перехода влияет на то, какое количество металла уже находится в системе литников к моменту начала быстрой фазы.
Скорость быстрого наполнения и торможение
Обратите внимание на уровень, стабильность и окончание фазы быстрого наполнения. Всплески давления в конце наполнения часто связаны с торможением в конце цикла и могут создавать нагрузку на пресс-форму и станок.
Интенсификация и конечное положение
Оцените, насколько быстро растёт давление после заполнения полости и остаётся ли оно стабильным. Конечное положение плунжера указывает на длину заготовки и, следовательно, на то, насколько равномерным было дозирование.
Типичные отклонения и возможные причины
В приведённой ниже таблице перечислены часто встречающиеся паттерны. Причины представляют собой возможные направления исследования, а не окончательные диагнозы; несколько причин могут иметь место одновременно, а один и тот же паттерн может иметь разные причины на разных машинах.
| Паттерн | Возможные причины | Первые проверки |
|---|---|---|
| Расброс конечного положения от выстрела к выстрелу | Неравномерное дозирование, затвердевание металла в гильзе | Система дозирования, ковш или печь, температура гильзы |
| Скорость быстрого налива ниже заданной | Низкий заряд аккумулятора, отклик клапана, повышенное трение | Давление в аккумуляторе и предварительная зарядка, клапаны, износ плунжера и гильзы |
| Медленный рост давления | Проблемы с мультипликатором или клапанами, внутренние утечки, предварительная зарядка газом | Контур усилителя, уплотнения, состояние аккумулятора |
| Падение давления во время паузы | Внутренняя утечка, металлические заусенцы на линии разъема | Уплотнения цилиндра, обратные клапаны, фиксация пресс-формы и линия разъема |
| Шумовая или неровная кривая скорости | Проблемы с датчиком или проводкой, агрессивные настройки фильтрации, заклинивание плунжера | Датчик, кабельная разводка, настройки данных, смазка плунжера |
Прежде чем изменять настройки процесса из-за необычной кривой, убедитесь, что датчик, его крепление и настройки записи правильные. Ослабленный датчик может убедительно имитировать механическую неисправность.
Разработка практической стратегии мониторинга
Контрольные снимки и диапазоны допуска
Мониторинг начинается с определения эталона: кривых и отдельных значений, полученных в ходе стабильного цикла, в результате которого были изготовлены детали, прошедшие контроль качества. Полосы допусков вокруг ключевых значений позволяют ячейке автоматически выявлять отклоняющиеся выпуски. Слишком узкие диапазоны приводят к ложным срабатываниям и вскоре игнорируются; слишком широкие диапазоны позволяют реальному дрейфу оставаться незамеченным.
Привязка данных о циклах к деталям
Ценность данных о заливок резко возрастает, когда каждую заливку можно связать с полученной в результате отливкой, например, с помощью счетчика заливок или маркировки деталей. В этом случае можно отсеять отклоняющиеся литьевые изделия, а результаты контроля — сопоставить с технологическими данными за определенный период времени. О том, как сортировочные ворота, маркировка и погрузочно-разгрузочные операции вписываются в работу ячейки, рассказывается в нашей статье об автоматизации в ячейке литья под давлением.
Мониторинг и управление по замкнутому циклу
Регистрация кривых — это не то же самое, что их регулирование. Многие станки выполняют удар с заданными положениями клапанов и регистрируют результат; другие корректируют удар в режиме реального времени во время каждого хода. Оба варианта можно контролировать, но ожидаемый разброс и значение отклонения различаются.
Кривые выстрела при оценке подержанной машины
Сохраненные кривые, полученные в процессе производства, могут служить ценным свидетельством того, как вел себя конец залива до остановки машины. Если они доступны, попросите предоставить кривые за разные периоды, а не только один пример. Если их нет, пробный запуск под наблюдением, если это безопасно, позволит записать кривые на месте. Старые станки могут вообще не иметь системы мониторинга заряда; в таком случае часто возможно её дооснащение, но датчики, интеграция с системой управления и связанные с этим усилия должны быть заранее оценены.
Контрольный список для надёжного мониторинга взрыва
- Датчики положения и давления определены, надежно закреплены и откалиброваны
- Четко определено, какие каналы измеряются, а какие рассчитываются
- Частота дискретизации и фильтрация задокументированы и поддерживаются на постоянном уровне
- Опорные выстрелы определены на основе серии испытаний с выпущенными деталями
- Установлены и периодически пересматриваются диапазоны допусков для ключевых отдельных значений
- Данные циклов привязаны к деталям или, как минимум, ко времени и счетчику циклов
- Давление в аккумуляторе и предварительная зарядка включены в процедуры технического обслуживания
- Определены обязанности: кто проверяет сигналы тревоги и кто может изменять настройки
- Изменения кривой после технического обслуживания сравниваются с предыдущими эталонными данными
Часто задаваемые вопросы
Является ли давление металла, указанное на кривой, реальным давлением в полости?
Обычно нет, не в точности. Оно, как правило, рассчитывается на основе гидравлических давлений и площадей цилиндров, поэтому трение и динамические эффекты не учитываются, а давление в полости также зависит от системы литников и процесса затвердевания. Рассматривайте его как сравнительное значение между циклами литья.
Могут ли кривые циклов заливок заменить рентгеновский контроль или другой контроль деталей?
Нет. Они показывают, повторила ли машина свою последовательность. Пористость или другие дефекты могут также возникать из-за формы, расплава или температуры формы, что не отражается на кривой цикла.
Как часто следует обновлять эталонные кривые?
Всякий раз, когда меняются форма, втулка для литья, плунжер или соответствующие настройки, а также после капитального ремонта. Сохраняйте старые эталонные кривые, чтобы изменения оставались отслеживаемыми.
Можно ли оснастить старую машину системой мониторинга циклов литья?
Во многих случаях — да, с помощью датчиков для модернизации и отдельной системы регистрации или обновленного блока управления. Возможность установки зависит от гидравлической конструкции, монтажного пространства и того, как будут использоваться данные.
FISS оказывает поддержку в оценке состояния оборудования и его обслуживании.
Независимо от того, проводите ли вы анализ рабочей зоны подвергаемой переработке машины с холодной камерой или планируете осмотр собственного оборудования, компания FISS готова обсудить с вами имеющиеся данные и дальнейшие технические шаги.