
Понимание конструкции форм для литья под давлением: неподвижная и подвижная половины, выталкиватели и ползуны
Форма для литья под давлением — это прецизионный инструмент, который придаёт форму расплавленному металлу под давлением. Её основные элементы должны работать согласованно: неподвижная половина формы принимает расплав, подвижная половина открывается вместе со станом, выталкиватели извлекают затвердевшее изделие, а ползуны формируют детали, которые невозможно извлечь в основном направлении открытия. Понимание этих элементов также помогает при выборе подходящего подержанного литейного станка.
Каковы основные компоненты пресс-формы для литья под давлением?
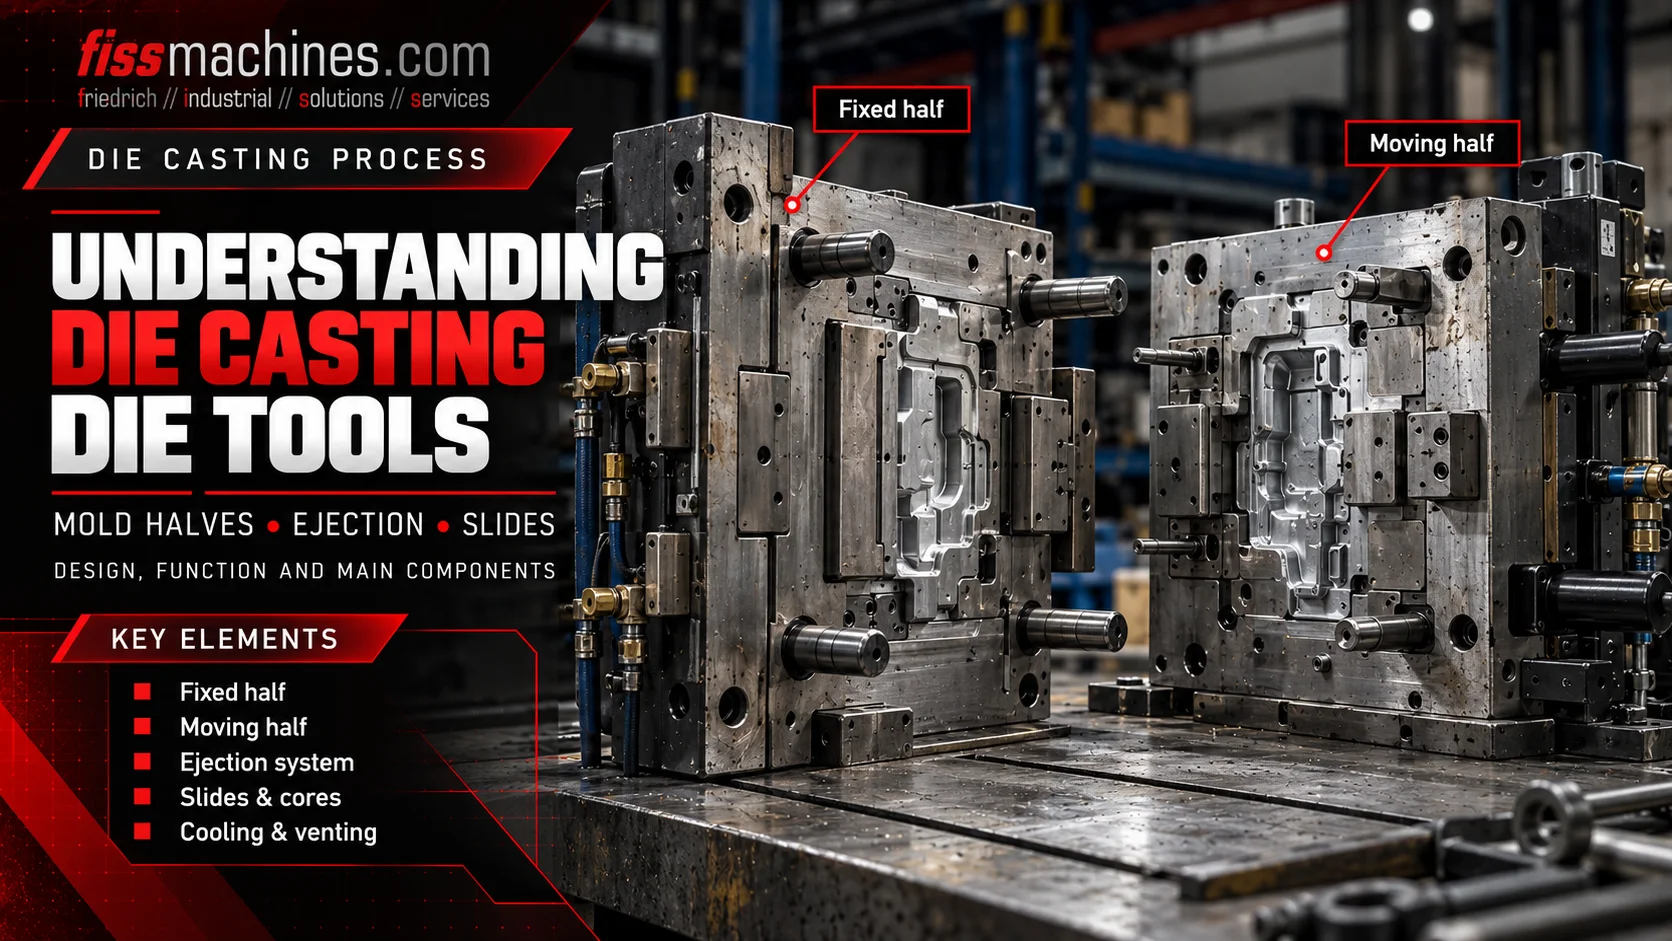
Типичная форма для литья под высоким давлением состоит из неподвижной половины со стороны впрыска и подвижной половины со стороны выталкивателей. Она также может включать вставки формы, литниковые каналы и литники, переливные и вентиляционные элементы, контуры охлаждения или регулирования температуры, выталкивающие штифты и заслонки с механическим или гидравлическим приводом. Точное расположение зависит от конструкции отливки и концепции инструмента.
Как взаимодействуют две половины пресс-формы
Неподвижная половина формы устанавливается на неподвижной плите машины со стороны впрыска. Подвижная половина формы устанавливается на подвижной плите и, как правило, содержит систему выталкивания отливок. Обе половины соединяются по линии разъема и удерживаются в закрытом положении машиной во время впрыска.
Полость формируется профилированными поверхностями обеих половин и, при необходимости, дополнительными стержнями и подвижными элементами. Вставки в пресс-форму позволяют изготавливать, обслуживать или заменять отдельно участки, подверженные высоким нагрузкам или имеющие сложную форму. После истечения необходимого времени затвердевания машина открывает пресс-форму; затем отливка высвобождается и извлекается.
На техническом чертеже следует различать поверхность, обращенную к полости, и тыльную сторону подвижной половины. Выталкивающие штифты обычно подходят к отливке сзади вставки формы со стороны подвижной половины; они не входят в пресс со стороны линии разъема в виде отдельных внешних компонентов.
Узел со стороны впрыска
Устанавливается на неподвижную плиту; часто включает в себя зону ввода металла и часть полости.
Узел со стороны выталкивателя
Перемещается при открытии машины и, как правило, содержит систему выталкивателей, расположенную за формовочной поверхностью.
Определённая граница смыкания
Соприкасающиеся поверхности должны точно смыкаться и обеспечивать контролируемое удержание металла и отвод газов.
Как выталкивающие штифты и выталкивающие пластины освобождают отливку
После открытия пресс-формы и отвода всех соответствующих суппортов отливку необходимо отделить от пресс-формы. Узел выталкивателя обычно состоит из выталкивающих штифтов, поддерживаемых одной или несколькими выталкивающими пластинами, направляющих элементов и привода или муфты, соединяющей его с механизмом выталкивания станка.
Во время выталкивания пластины перемещают штифты вперед через точно подогнанные отверстия в подвижной половине формы. Поверхности штифтов давят на определённые участки отливки, в идеале распределяя усилие так, чтобы не повредить тонкие стенки или функциональные поверхности. Затем система возвращается в исходное положение перед следующим ходом закрытия.
К типичным проблемам относятся заклинивание штифтов, недостаточная смазка, неравномерное выталкивание или видимые следы от штифтов. Эти симптомы требуют анализа температуры пресс-формы, её выравнивания, зазора между штифтами, геометрии отливки и последовательности операций, а не простого увеличения силы выталкивания.
Когда необходимы ползуны и стержни?
Такие элементы, как поперечные отверстия, боковые прорези и подрезы, не всегда можно извлечь в направлении основного открытия пресс-формы. Для формирования таких геометрических элементов используются подвижные сердечники, часто называемые ползунами или сердечниковыми ползунами.
В зависимости от конструкции слайд может приводиться в действие механически за счёт движения пресс-формы или с помощью гидравлического привода. Он должен достигать заданного положения формования до начала литья и возвращаться в исходное положение в определённый момент последовательности раскрытия и выталкивания.
Износ направляющих слайда, фиксирующих поверхностей или уплотнений может привести к отклонениям в размерах, утечкам или заклиниванию инструмента. Поэтому при выборе подержанного станка необходимо учитывать наличие на нём гидравлических контуров вытяжки сердечников и соответствующих функций управления.
Формирует боковые отверстия
Создаёт геометрию, которая в противном случае препятствовала бы непосредственному извлечению детали.
Управляет движением
Ограничивает перемещение и обеспечивает повторяемость позиционирования.
Устойчива к давлению
Обеспечивает опору для сердечника при воздействии сил, возникающих во время заливки металла.
Литниковые каналы, литниковые отверстия, вентиляционные отверстия и контуры регулирования температуры
Система литниковых каналов и литниковых головок направляет расплавленный металл в полость формы. Её конструкция влияет на характер заполнения формы и количество материала, которое впоследствии удаляется в виде литниковых каналов и литниковых головок. Переливные карманы и правильно спроектированные вентиляционные отверстия помогают регулировать поток и обеспечивают выход воздуха и технологических газов из полости формы.
Каналы терморегулирования в пресс-форме обеспечивают циркуляцию соответствующих сред, влияющих на температуру формы и локальные условия затвердевания. Внешнее опрыскивание формы дополняет, но не заменяет внутреннее терморегулирование. Чрезмерное количество остатков разделительного средства также может ухудшить эффективность вентиляции.
Все эти элементы образуют единый взаимосвязанный процесс: изменение геометрии литниковых каналов, условий вентиляции, локального охлаждения или опрыскивания может повлиять на результат литья. Именно поэтому форму следует оценивать в совокупности с параметрами литья, а не как отдельный механический компонент.
| Элемент формы | Основная функция | Типичная проверка |
|---|---|---|
| Литниковый канал и литник | Прямой влив расплава в полость | Повреждения, отложения, эрозия и предусмотренный путь потока |
| Перелив и вентиляционное отверстие | Управление зонами последнего заполнения и удаление газов | Осаждения, засоры и износ |
| Контур регулирования температуры | Регулирование локальных тепловых условий | Герметичность, расход и соединения |
| Формовочные вставки | Обеспечение требуемой геометрии отливки | Трещины, эрозия, износ и центрирование |
Упрощенная последовательность операций от закрытия формы до выталкивания изделия
В ходе скоординированного цикла литья под давлением, как правило, происходит установка подвижных стержней в нужное положение, закрытие и фиксация формы, заполнение полости и создание необходимых условий удержания или усиления давления. После затвердевания стержни извлекаются в соответствии с требованиями, форма открывается, а отливка выталкивается и извлекается.
Точная последовательность действий может различаться в зависимости от станка, пресс-формы и области применения. Например, некоторые боковые сердечники перемещаются в разных точках до, во время или после открытия. Блокировки гарантируют, что станок не закроется, пока выталкиватели, суппорты, роботы или распылительные устройства находятся в небезопасном положении.
- Перед закрытием убедитесь в правильном положении суппортов и стержней
- Убедитесь, что выталкиватели вернулись в исходное положение перед следующим циклом
- Убедитесь, что устройства для извлечения и распыления покинули зону пресс-формы
- Контролируйте температуру инструмента и расход охлаждающей жидкости
- Содержите разделительные поверхности и вентиляционные каналы в чистоте
Какие параметры должны совпадать между пресс-формой и литейной машиной?
При смене машины или покупке подержанного оборудования размеры и масса пресс-формы — это лишь начало. Размер плиты, расстояние между тягами, требуемый ход открытия, диапазон высоты или толщины пресс-формы, а также муфта выталкивателя должны быть совместимы с конкретным инструментом.
Машина также должна обладать достаточным усилием зажима с учётом площади заготовки и давления литья, соответствующей производительностью по количеству выливов, необходимыми контурами вытяжки сердечника и подходящими технологическими соединениями. Одно лишь соответствие номинальному классу усилия зажима не гарантирует, что данная форма может быть установлена.
Компания FISS предлагает подержанные литейные машины с холодной и горячей камерами, а также сопутствующее оборудование для автоматизации. Доступность оборудования и его соответствие конкретной машине всегда необходимо проверять с учетом фактических данных проекта.
Часто задаваемые вопросы о формах для литья под давлением
В чём заключается разница между неподвижной и подвижной половинами формы?
Неподвижная половина остается на неподвижной плите со стороны впрыска. Подвижная половина открывается вместе с подвижной плитой и, как правило, содержит выталкивающий узел.
Где устанавливаются выталкивающие штифты?
В типичной пресс-форме для литья под высоким давлением выталкивающие штифты опираются на выталкивающие пластины, расположенные за формовочными поверхностями со стороны подвижной плиты, и проходят через подгоняемые отверстия, чтобы выталкивать отливку наружу.
Зачем используются ползуны?
Подвижные элементы и подвижные стержни формируют отверстия, подрезы и боковые элементы, которые невозможно извлечь в основном направлении раскрытия формы.
Каждая ли форма оснащена гидравлическими ползунами?
Нет. Многие отливки можно извлечь без использования подвижных стержней; в других инструментах применяются механические перемещения, гидравлические ползуны или их комбинация.
Можно ли установить пресс-форму на любой машине с достаточным усилием зажима?
Нет. Также должны соответствовать геометрия плиты и тяг, ходы открытия и выталкивания, производительность по литью, подключения к системам подачи рабочей среды, оборудование для извлечения стержней и системы управления.
Ищете подходящую машину для литья под давлением?
Компания FISS оказывает поддержку при покупке и продаже подержанных литейных машин и комплектных литейных линий. Сравните фактические данные о пресс-формах и производственные требования с имеющимся оборудованием.
Посмотреть подержанные литейные машиныТехническая основа и источники
Технические основы: Bührig-Polaczek, Michaeli и Spur (ред.), «Handbuch Urformen», раздел 1.6.4, издательство Carl Hanser Verlag. Информация о категориях машин FISS и техническом выборе. Оригинальный текст; иллюстрации, защищенные авторским правом, не воспроизводятся.