
Втулки и плунжеры в литье под давлением с холодной камерой: назначение и износ
При литье под высоким давлением с холодной камерой расплавленный металл поступает в впускную гильзу, после чего плунжер проталкивает его через систему литников и литниковых каналов в закрытую форму. Хотя впускная гильза и наконечник плунжера являются относительно небольшими деталями по сравнению с блоком фиксации, их тепловое, механическое и трибологическое состояние может влиять на процесс заполнения формы, стабильность цикла и затраты на техническое обслуживание.
Какую функцию выполняют впускная втулка и плунжер?
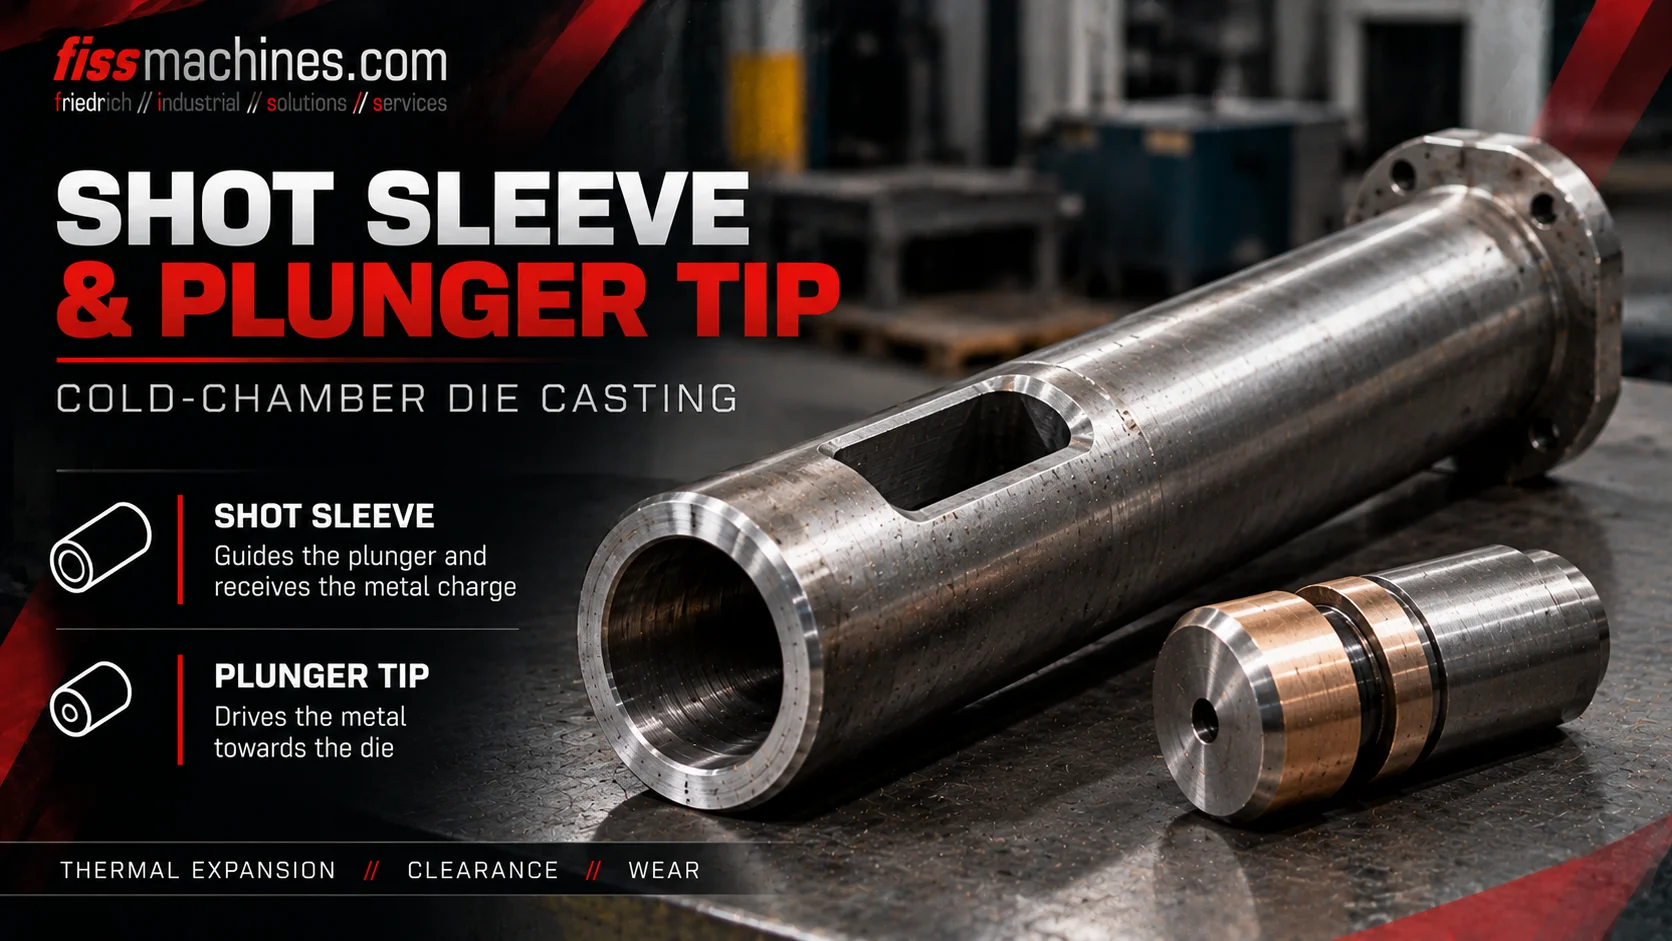
Впрыскивающий рукав принимает отмеренное количество расплавленного металла, а плунжер и его наконечник выталкивают его в направлении формы. Процесс обычно включает в себя контролируемое начальное движение, быстрый ход наполнения и фазу повышения давления. Износ, чрезмерный зазор или неподходящая смазка могут нарушить эту последовательность.
Впрыскивающий втулка, наконечник плунжера и привод: что с чем сочетается?
Типичная горизонтальная система впрыска с холодной камерой включает в себя впрыскивающий втулок, установленный со стороны формы или неподвижной плиты, заполняющее или заливное отверстие, наконечник плунжера, шток плунжера и привод впрыска. Втулок соединяет зону подачи металла с системой литниковых каналов формы.
Наконечник плунжера перемещается внутри втулки с тщательно контролируемым зазором. Его конструкция и материалы должны выдерживать контакт с раскалённым металлом и многократные ускорения. В зависимости от производителя в конструкции наконечника может использоваться уплотнительное кольцо или износостойкое кольцо, а также специальная система смазки или охлаждения.
Втулку для литья ни в коем случае нельзя оценивать исключительно по диаметру. Длина, внутренняя геометрия, способ крепления, положение впускного отверстия, конструкция наконечника, тепловые характеристики и профиль впрыска машины должны составлять совместимую систему.
Направляет расплав
Принимает расплав и образует направляющий цилиндр для продвигающегося плунжера.
Вытесняет металл
Передаёт движение впрыска на металл, работая с регулируемым зазором.
Управляет ходом
Обеспечивает скорость и давление в соответствии с настройками станка и технологического процесса.
Три важных этапа цикла литья под давлением в холодной камере
На первом этапе движения плунжер продвигается контролируемым образом. Цель состоит в том, чтобы вытеснить металл, не создавая ненужных переливных волн, которые удерживают воздух. Выбранный профиль медленного впрыска должен соответствовать уровню наполнения и геометрии гильзы.
На следующей фазе система впрыска ускоряется, чтобы заполнить полость формы в течение требуемого времени. Переход от медленного к быстрому впрыску должен быть согласован с конструкцией литниковой системы и литникового отверстия, геометрией отливки и тепловыми условиями.
После заполнения система давления переходит в фазу усиления или поддержания давления в соответствии с требованиями процесса литья. Такая динамика давления влияет на подачу материала на ранних стадиях затвердевания, однако она не способна удалить все газовые включения или исправить недостатки в конструкции траектории потока.
| Этап процесса | Основная цель | Типичный риск |
|---|---|---|
| Контролируемый начальный ход | Продвижение расплава при ограничении захвата воздуха | Разрушение волн или преждевременное втягивание воздуха |
| Быстрый ход наполнения | Заполнение полости с требуемой скоростью | Холодные нахлесты, эрозия или захват воздуха из-за неправильных настроек |
| Усиление давления | Применение необходимого давления после заполнения | Недостаточная передача давления или пиковые значения давления |
Распространенные признаки износа втулки и плунжера
Каждый цикл сопровождается высокими температурными перепадами, контактом металла с металлом, трением и повторяющимися механическими нагрузками. На втулке поршня могут появляться царапины, очаги эрозии, нагары или изменения размеров. Концы плунжера и уплотнительные элементы могут изнашиваться или повреждаться.
Чрезмерный зазор может привести к прохождению металла вокруг наконечника плунжера; в зависимости от системы это может способствовать образованию отложений, заклиниванию, нестабильности работы или утечке металла. И наоборот, недостаточный рабочий зазор, вызванный использованием несоответствующих деталей или тепловым расширением, может привести к заклиниванию.
Изменение кривой давления впрыска, необычное трение при ходе поршня или повторяющиеся утечки являются поводом для проведения диагностики. Эти симптомы не являются самостоятельным диагнозом: необходимо также учитывать состояние гидравлической системы, смазку, температуру и параметры цикла.
Царапины и отложения
Осмотрите внутреннюю поверхность цилиндра на наличие локальных повреждений и чрезмерного скопления материала.
Износ и утечки
Оцените зазор и состояние уплотнительных элементов в соответствии с указаниями производителя.
Повышенное сопротивление
Сопоставьте кривые силы или давления с данными механического осмотра и технологического процесса.
Почему смазка и управление температурой имеют важное значение
Контактная поверхность скольжения между наконечником плунжера и втулкой для литья требует соответствующей концепции эксплуатации. Тип, количество и местоположение смазки должны соответствовать рекомендациям производителя оборудования или компонентов, а также учитывать особенности обрабатываемого сплава.
Недостаточное смазывание может ускорить износ; избыточное количество смазки или её неправильное расположение могут привести к появлению нежелательных остатков и образованию технологических газов. Цель заключается не в максимальном смазывании, а в контролируемом и повторяемом нанесении смазки.
При изменении втулки, наконечника или условий охлаждения требуемая посадка при рабочей температуре также может измениться. Заменяйте изношенные компоненты в виде утвержденной комбинации, а не устанавливайте номинально аналогичную деталь без проверки размеров.
Практический контрольный список для осмотра подержанной машины с холодной камерой
Визуальный осмотр инжекционного блока — полезный отправной пункт, но функциональный профиль впрыска дает дополнительную информацию. Если есть возможность запустить машину, проанализируйте её поведение при медленном и быстром впрыске, кривые давления, а также историю заклиниваний или частых замен наконечников.
Во время капитального ремонта или перемещения машины измерьте внутренний диаметр втулки и зоны износа, осмотрите насадку, уплотнительные элементы, выравнивание штока, систему смазки и соединения системы охлаждения. Убедитесь в наличии запасных частей с соответствующими техническими характеристиками.
- Запишите диаметр втулки, её длину и тип сборки
- Осмотрите внутренний канал на наличие царапин, эрозии и отложений
- Проверьте состояние наконечника плунжера и зазор, установленный производителем
- Проверьте выравнивание штока, муфту и опору направляющей
- Проверить состояние смазочного оборудования и соединений системы охлаждения
- Проанализируйте кривые скорости и давления впрыска, если они доступны
- Убедитесь в наличии запасных частей, руководств и сервисной документации
Втулка для литья является одной из деталей в широком ассортименте оборудования
Узел впрыска должен соответствовать требуемому объему впрыска, составу сплава и системе литниковых каналов. Не менее важны усилие зажима, рабочие размеры пресс-формы, состояние гидравлической системы, уровень автоматизации и доступность запасных частей.
Компания FISS предлагает подержанные машины для литья под давлением с холодной камерой и комплектные литейные линии. При выборе подержанной машины необходимо убедиться, что соответствующее оборудование — литниковая втулка и плунжер — задокументировано и проверено с точки зрения будущих производственных задач; нельзя полагать, что оно подходит только потому, что машина ранее находилась в эксплуатации.
Часто задаваемые вопросы о впрыскивающих гильзах и плунжерах
Используется ли впрыскивательная гильза в литье под давлением с горячей камерой?
Описанная здесь традиционная горизонтальная конструкция впрыскивающей гильзы и плунжера характерна для машин с холодной камерой. В машинах с горячей камерой используется иная конструкция погружного впрыска.
Почему важна фаза медленного впрыска?
Правильно выбранный профиль начальной скорости способствует продвижению металла к литнику, одновременно ограничивая перевертывание волны и нежелательное захватывание воздуха в впрыскной гильзе.
Что вызывает износ наконечника плунжера?
К этому могут приводить термическая нагрузка, трение, абразивные частицы, плохая смазка, неправильная посадка и проблемы с центрированием.
Всегда ли изношенный наконечник плунжера приводит к пористости?
Нет. Износ может повлиять на стабильность впрыска, но у пористости есть несколько возможных причин. Необходимо комплексно оценивать условия наполнения, вентиляцию, качество расплава и технологические данные.
Можно ли установить любой запасной наконечник плунжера?
Нет. Материал, диаметр, зазор, схема уплотнения и тепловые условия должны соответствовать впрыскивающей втулке и техническим требованиям производителя.
Ищете подержанную машину для литья под давлением с холодной камерой?
Компания FISS оказывает поддержку при покупке и продаже как отдельных станков, так и полных литейных линий. Оцените состояние литьевого агрегата, производительность по литью и общее состояние станка с учётом ваших задач.
Посмотреть машины с холодной камеройТехническая основа и источники
Технические основы: «Handbuch Urformen», раздел 1.6.4.1.1, посвящённый этапам литья в холодной камере. Дополнительные примечания представляют собой общие рекомендации по техническому осмотру, а не допуски конкретных производителей. Оригинальное резюме; рисунки из источников не воспроизводятся.