
Энергоэффективность в литье под давлением: где используется энергия и где ее можно сэкономить
Энергия является одной из крупнейших статей затрат на литейном производстве под давлением, и она распределяется между многими потребителями: печами, гидравлическими системами станков, устройствами регулирования температуры, компрессорами и вытяжными системами. Эффективная экономия означает понимание того, где фактически расходуется энергия, а также осознание того, что каждая бракованная деталь потребляет полный объем энергии.
Где литейщики могут сэкономить больше всего энергии?
Наибольший эффект обычно дает плавка: на плавку и поддержание температуры уходит большая часть энергии, поэтому каждый килограмм литниковых каналов, переливов и брака, который переплавляется, имеет значение. Другими факторами являются гидравлика станка с приводами, регулируемыми в зависимости от нагрузки, управление тепловым режимом штампов и печей, сжатый воздух и последовательное управление резервными мощностями.
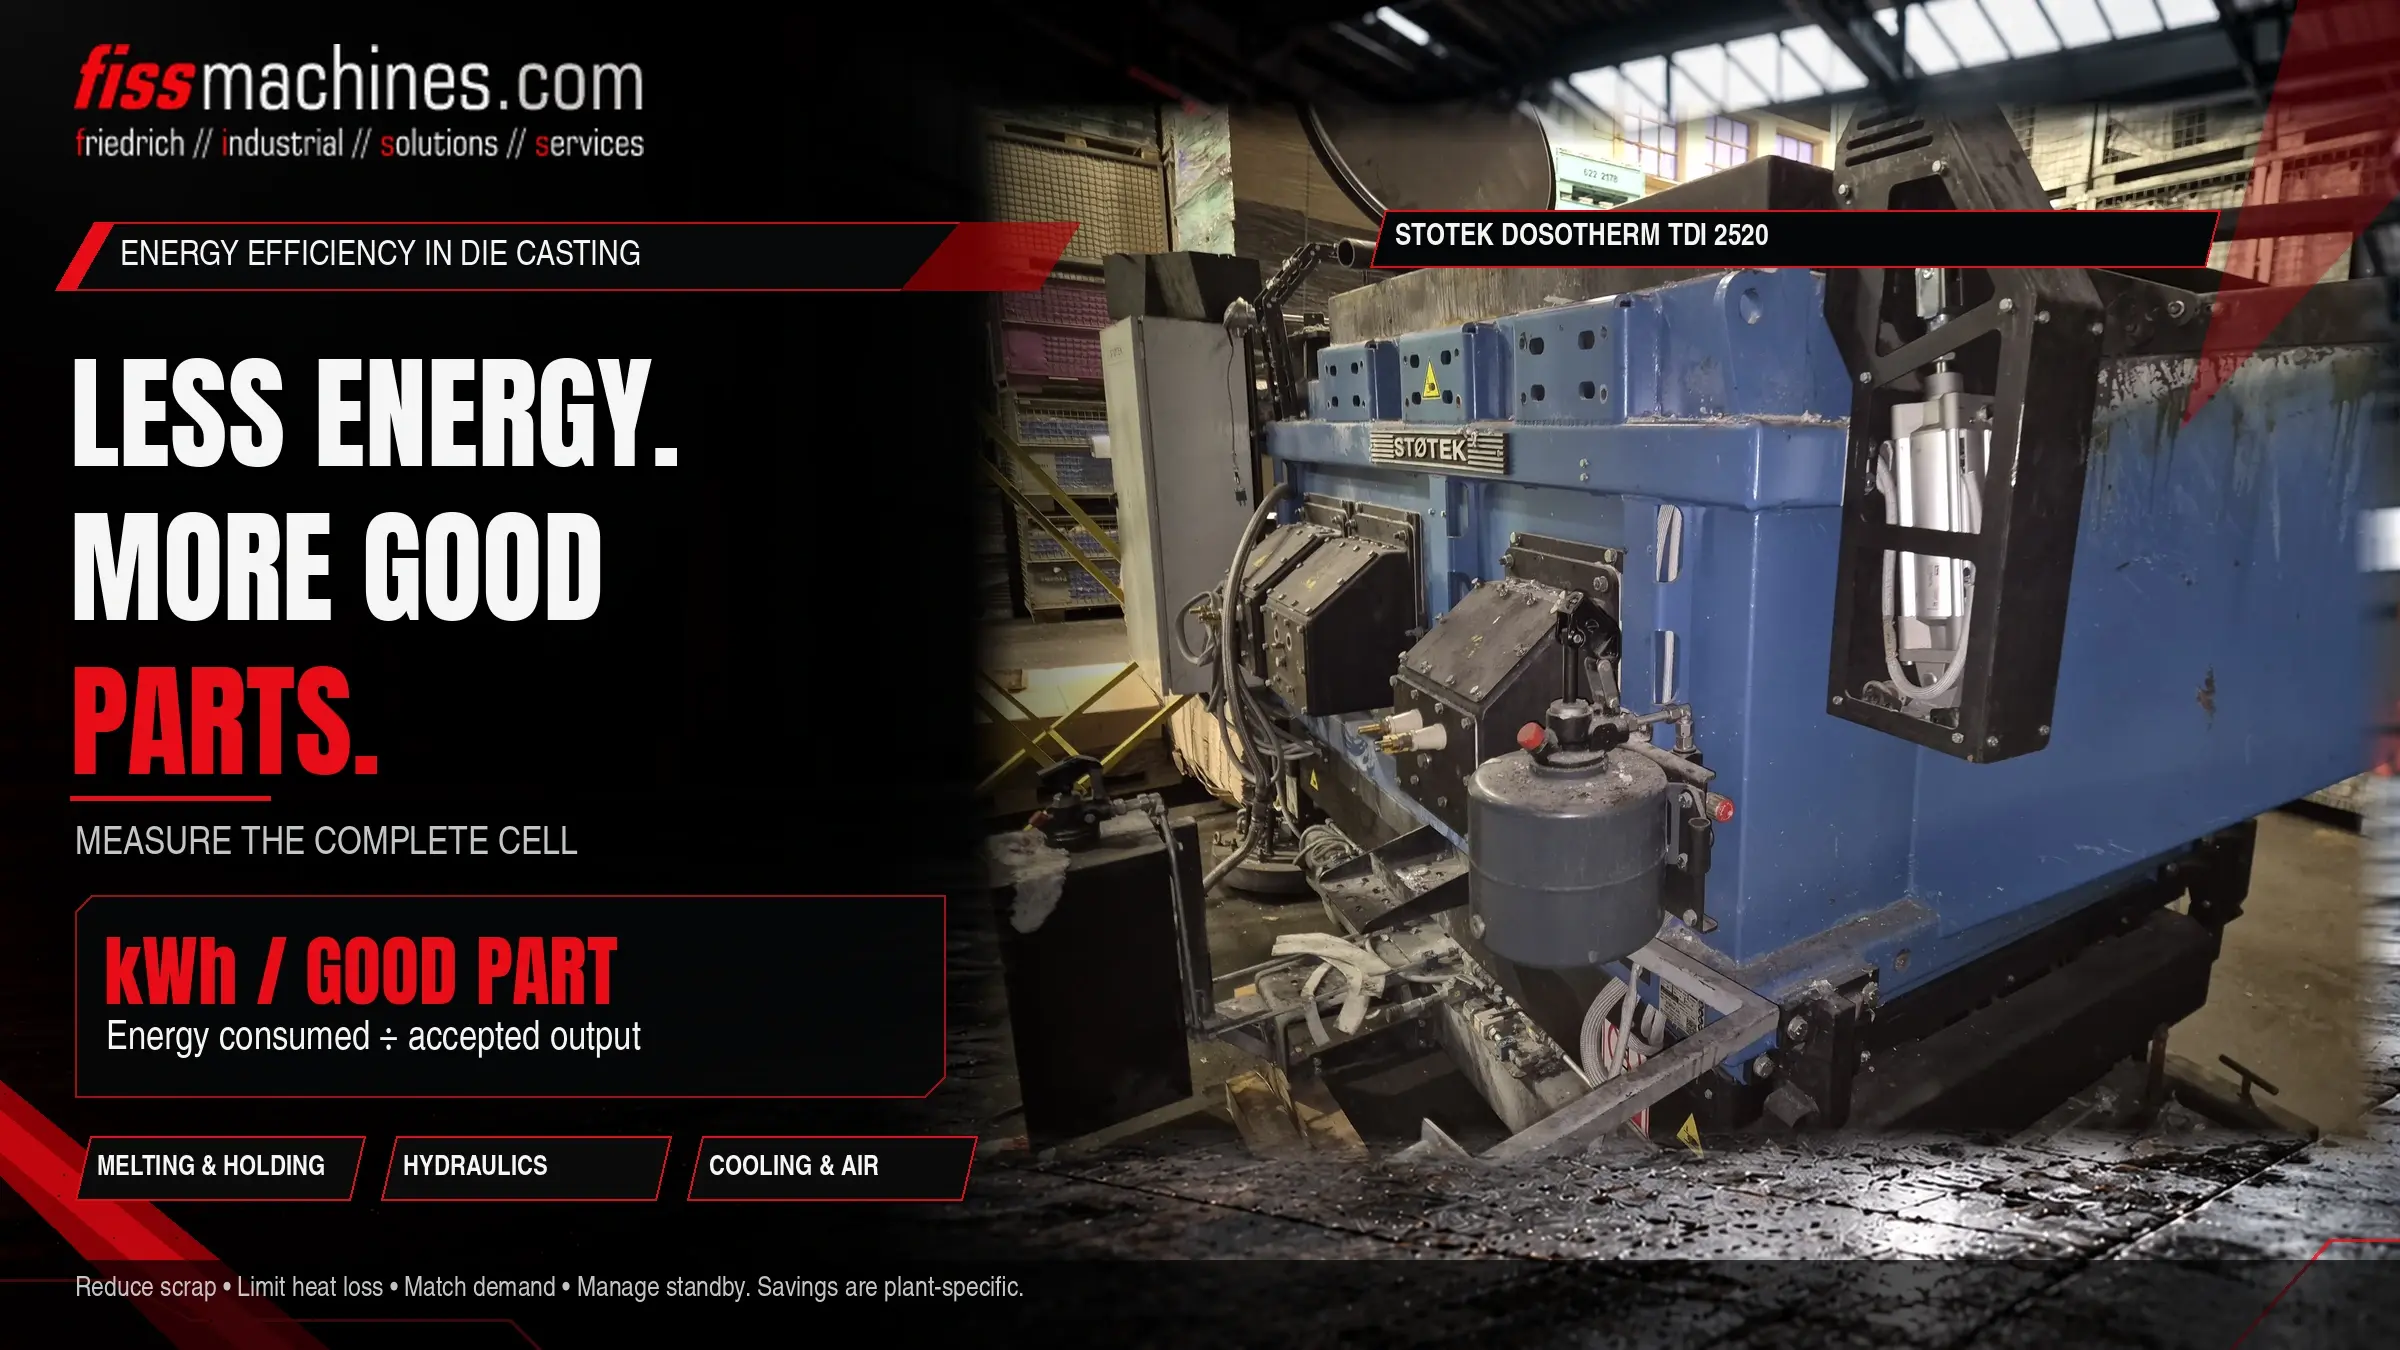
В первую очередь — измерение: такой ключевой показатель, как затраты энергии на одну отбракованную деталь, показывает, какие меры действительно дают эффект.
Куда уходит энергия в литейной ячейке
В брошюре Министерства энергетики США, посвященной литейной промышленности, указано, что 55 % энергопотребления приходится на плавку. Эти данные устарели и охватывают всю литейную отрасль в целом, однако они подтверждают то, что специалисты по литью под давлением наблюдают на своих предприятиях: преобладают тепловые процессы.
Плавка и выдержка
Плавильные печи, печи выдержки и дозирования, транспортировка ковшей. Энергия требуется непрерывно, в том числе во время перерывов.
Гидравлика машин
Насосы для зажима, выталкивателей, эжекторов и стержней. При использовании насосов с постоянной скоростью большая часть времени работает без выполнения полезной работы.
Регулирование температуры и подача воздуха
Установки регулирования температуры матрицы, охлаждение, сжатый воздух для распыления и продувки, вытяжка и транспортировка.
Сначала измеряй, потом принимай решение
Без данных меры по экономии остаются лишь догадками. На многих предприятиях энергопотребление регистрируется только на главном счетчике. Вспомогательные счетчики на печах, станках и компрессорах позволяют проследить распределение энергопотребления.
- Энергопотребление на одну отборную деталь или на один килограмм отборных отливок как основной показатель
- Базовая нагрузка во время перерывов, выходных и смены штампов
- Сравнение идентичных станков или смен
- Учет брака и возвратов в килограммах, а не только в штуках
Систематическую основу для этого обеспечивают системы энергетического менеджмента в соответствии с ISO 50001.
Меньше металла в обороте — меньше теплопотерь
Каждый килограмм металла, который не попадает в годную деталь, приходится переплавлять заново. Поэтому выход — соотношение веса годного литья к весу разлитого металла — является ключевым энергетическим показателем. Оптимизированные литниковые системы и переливы, стабильные процессы и низкий уровень брака сокращают количество возвратов.
- Держите крышки и двери печей закрытыми, а уплотнения — в целости
- Регулярно проверяйте изоляцию и огнеупорную футеровку — горячие точки на корпусе указывают на потери
- Не устанавливайте температуру выдержки выше, чем того требует технологический процесс
- Избегайте длительного выдерживания и ненужных перемещений ковша
- Подбирайте размер печи и производительность плавки в соответствии с фактической потребностью
Какой тип печи подходит для какой задачи, описано в разделе «Дозирующая печь, плавильная печь или печь для выдержки?». Подержанные печи можно найти в разделе «Печи».
Гидравлика: подача жидкости только по мере необходимости
На старых литьевых машинах двигатели с постоянной скоростью часто постоянно приводят в действие насосы, даже когда машина находится в режиме ожидания распыления, извлечения детали или следующего цикла литья. Приводы с регулируемой скоростью адаптируют расход к фактической потребности.
Например, компания Bühler предлагает модернизацию ServoDrive для своих серий Carat и Ecoline — двигатель с частотным управлением в сочетании с многоступенчатым насосом с фиксированным рабочим объемом — и заявляет, что это позволяет сократить потребление электроэнергии оборудованием более чем на 40 %. Такие цифры приводятся производителями; фактическая экономия зависит от конкретного станка, технологического цикла и доли времени простоя.
Регулирование температуры пресс-формы, распыление и охлаждение
Температура матрицы должна поддерживаться в заданном диапазоне: в начале процесса она должна быть нагрета, а во время производства — охлаждена. Устройства регулирования температуры, изолированные трубопроводы и хорошо спроектированная система охлаждения матрицы позволяют поддерживать этот баланс с меньшими затратами энергии. Распыление также способствует охлаждению матрицы — чрезмерный расход распыляемого вещества приводит к излишнему потреблению разделительного средства, сжатого воздуха и зачастую дополнительной энергии для нагрева.
Более подробную информацию по этим темам можно найти в «Регулирование температуры в литье под давлением» и «Орошение форм при литье под давлением».
Сжатый воздух: дорогостоящий и часто подвержен утечкам
Сжатый воздух — один из самых дорогостоящих видов энергии на предприятии. Согласно информационному бюллетеню Compressed Air Challenge, посвященному утечкам, утечки могут приводить к потере 20–30 % производительности компрессора; на предприятии, где не проводится надлежащее техническое обслуживание, уровень утечек, вероятно, составит около 20 % от общей производственной мощности, тогда как в хорошо обслуживаемой системе он должен быть менее 10 %.
- Регулярное обнаружение утечек, например с помощью ультразвуковых приборов, и своевременный ремонт
- Проверьте, можно ли сократить время сброса давления или заменить соответствующие функции
- Не устанавливайте давление в сети выше того, которое требуется самому требовательному потребителю
- Перекрывайте подачу газа в ячейки, которые не задействованы в производстве
Подержанное оборудование и модернизация
Энергоэффективность — это не только вопрос использования новейшего оборудования. Производство нового оборудования также требует затрат энергии и сырья; продолжение эксплуатации оборудования, находящегося в хорошем состоянии, позволяет избежать этих затрат. В ходе капитального ремонта старое оборудование можно модернизировать, например, установив приводы с регулируемой мощностью, если производитель предлагает такую возможность.
Подробнее о роли подержанного оборудования в экологически устойчивом производстве читайте на странице «Устойчивая альтернатива».
Стабильные технологические процессы — лучшая мера энергосбережения
В литье под давлением энергоэффективность начинается с металла: наибольший эффект дают низкий уровень брака, высокий выход готовой продукции и хорошо изолированные печи. К этому добавляются гидравлика с регулировкой по потребности, последовательное управление режимом ожидания, эффективное управление тепловым режимом и компактная сеть сжатого воздуха. Те, кто измеряет энергопотребление на одну отбракованную деталь, могут расставить приоритеты среди мер и проверить их эффективность.
Вопросы об энергоэффективности в литейном производстве
Что потребляет больше всего энергии на литейном производстве под давлением?
Как правило, это плавка и поддержание температуры металла. В публикации Министерства энергетики США, посвященной литейной промышленности, 55 % энергопотребления приходится на плавку. Точное распределение зависит от конкретного предприятия.
Оправдана ли модернизация с установкой сервопривода?
Это зависит от станка и режима работы. Чем выше доля времени ожидания и выдержки в цикле, тем больше потенциал экономии. Измерение потребления до и после модернизации служит надёжной основой для принятия решения.
Как измерить энергопотребление на одну деталь?
С помощью дополнительных счетчиков, установленных на печах, станках и компрессорах, в сочетании с производственными данными. Потребление энергии за определенный период делится на количество или вес изготовленных годных деталей.
Являются ли подержанные литейные машины менее энергоэффективными?
Не обязательно. Технология привода, состояние оборудования и стабильность технологического процесса имеют большее значение, чем возраст. Хорошо обслуживаемая подержанная машина может быть эффективной, особенно если она модернизирована в ходе капитального ремонта.
Машины и печи с проверенным состоянием.
Компания FISS поставляет подержанные литейные машины, печи и вспомогательное оборудование, а также предоставляет консультации по выбору технологической линии, подходящей для вашего производства, включая капитальный ремонт и ввод в эксплуатацию.
Источники
Министерство энергетики США, Управление промышленных технологий: Литье металлов – отрасль будущего (брошюра, около 2000 г.) — потребление энергии в литейном производстве: плавка 55 %, изготовление форм 12 %, термообработка 6 %.
Группа Bühler: Модернизация ServoDrive – двигатель с частотным управлением и многоступенчатым насосом с фиксированным рабочим объемом, заявление производителя: экономия электроэнергии «более 40 %», серии Carat и Ecoline, buhlergroup.com.
Проблемы с сжатым воздухом: Информационный бюллетень № 7 – Утечки в системах сжатого воздуха (обновлено в 2026 г.), из Справочника Министерства энергетики США для промышленности.
ISO 50001 – Системы энергетического менеджмента: требования с руководством по применению.
Оборудование FISS: Устойчивая альтернатива, fiss-machines.com, по состоянию на 29 октября 2026 г.