
Качество алюминиевого расплава: дегазация, фильтрация и оксиды
Машина для литья под давлением может отливать только то, что поставляет цех плавки. Растворенный водород, оксидные пленки и другие включения попадают вместе с металлом в литейную гильзу и в конечном итоге оказываются в отливке. Чистый, правильно подготовленный расплав является поэтому обязательным условием для низкого процента брака, герметичности деталей и надёжной механической обработки, термообработки или сварки.
Что определяет качество алюминиевого расплава?
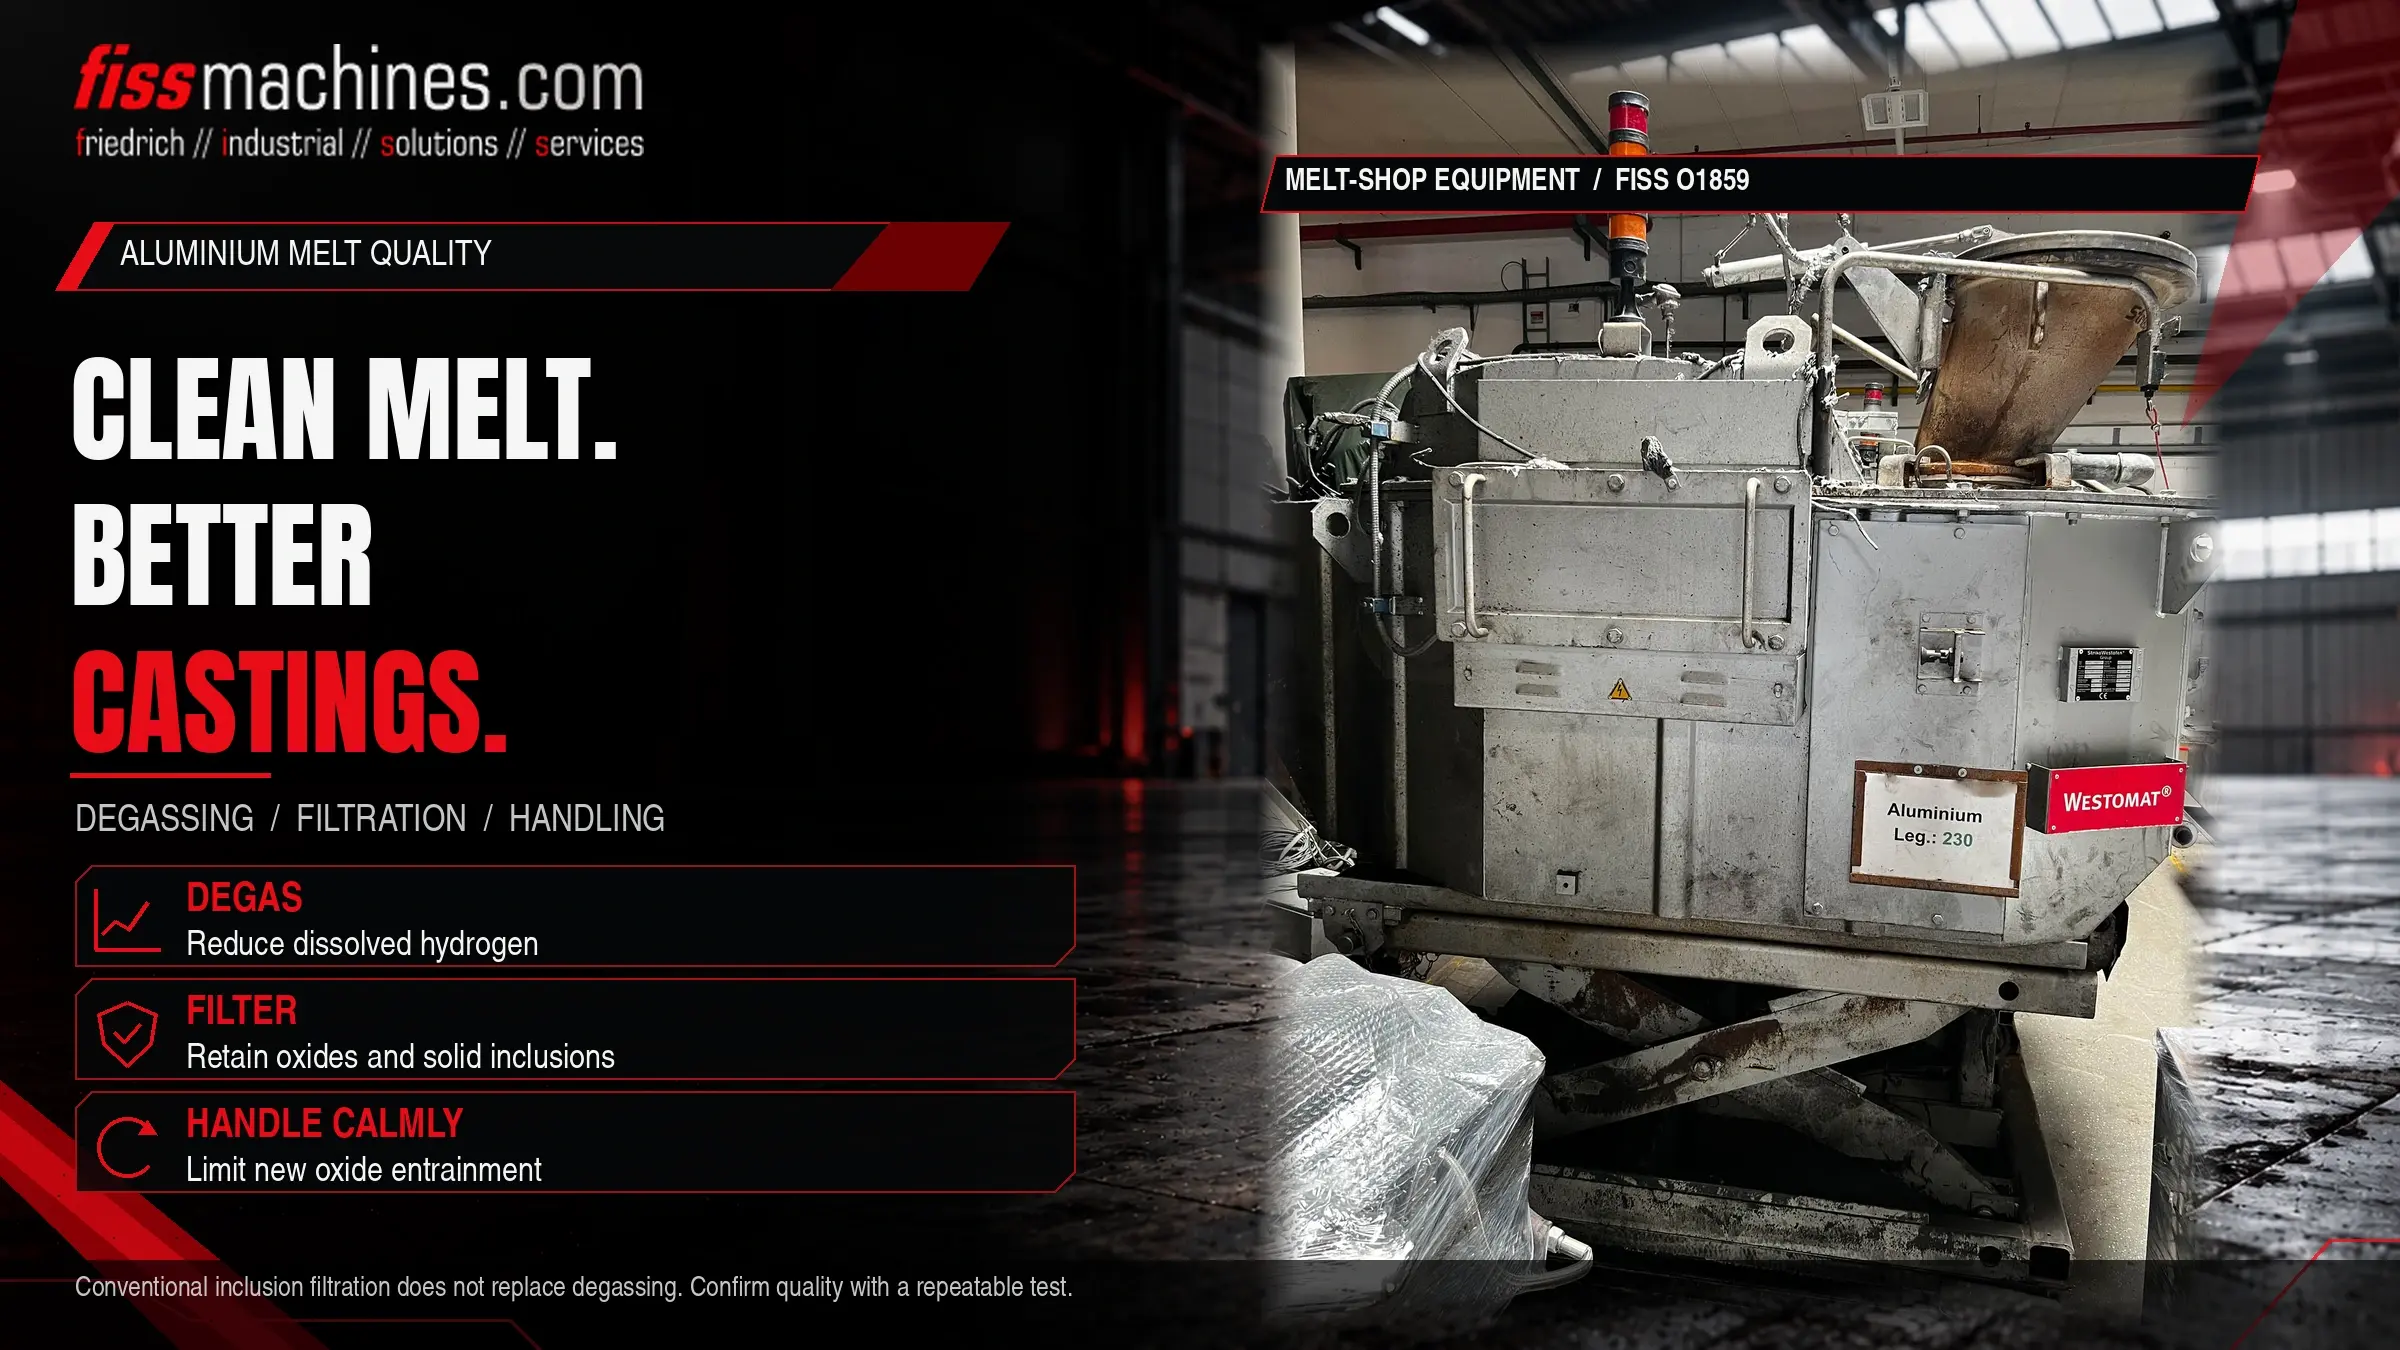
Основную роль играют три фактора: растворённый водород, который может образовывать газовые поры при затвердевании; оксиды и включения, которые ослабляют отливку и нарушают течение; а также контроль температуры, который влияет на оба предыдущих фактора. Дегазация с помощью инертного газа снижает содержание водорода, фильтрация удерживает оксиды и частицы, а бережное обращение предотвращает появление новых примесей.
Качество расплава следует измерять, а не предполагать. Простые цеховые испытания позволяют выявить проблемы до того, как они приведут к браку.
Водород: невидимый загрязнитель
Водород — единственный газ, который растворяется в значительных количествах в расплавленном алюминии. Его растворимость в жидком состоянии намного выше, чем в твердом металле, и увеличивается с ростом температуры. В процессе затвердевания избыточный водород выделяется и может образовывать поры.
Основным источником является влага. Водяной пар вступает в реакцию с расплавленным алюминием, образуя оксид и выделяя водород в расплав. Влага поступает из влажного воздуха, сырого или загрязнённого сырья, недостаточно просушенных инструментов, ковшей и огнеупорных футеровок, а также из продуктов сгорания в топках, работающих на топливе.
При литье под высоким давлением большая часть пористости обусловлена захваченным воздухом и усадкой при затвердевании, а не водородом. Растворенный газ по-прежнему имеет значение, особенно для деталей, подвергающихся термообработке, сварке или должных быть герметичными, где мелкие газовые поры могут вызывать образование пузырей или утечки.
Оксиды, шлак и другие включения
Расплавленный алюминий мгновенно покрывается тонкой оксидной пленкой. Пока она остается на поверхности, она безвредна. Когда поверхность нарушается в результате турбулентной разливки, большого перепада высоты или перемешивания, оксидные пленки затягиваются в расплав. Эти пленки могут выступать в качестве трещин в отливке и ядер для образования пор.
| Примесь | Типичный источник | Меры по предотвращению |
|---|---|---|
| Растворенный водород | Влага из воздуха, шихты, инструментов, огнеупорных материалов, продуктов сгорания | Сушка шихты и инструментов, дегазация в среде инертного газа, контроль температуры |
| Пленки оксидов | Турбулентный перенос, большая высота падения, окисленные обратные потоки | Спокойный перенос, небольшая высота падения, снятие пены, фильтрация |
| Частицы огнеупора | Изношенные или поврежденные футеровки печей и ковшей | Техническое обслуживание футеровки, фильтрация |
| Шлам (интерметаллические фазы) | Высокое содержание железа, марганца и хрома в сочетании с низкой температурой выдержки | Контроль состава сплава, температура выдержки, соответствующая составу сплава, регулярная очистка печи |
В случае образования шлама в качестве индикатора часто используется эмпирический коэффициент образования шлама: Fe + 2 × Mn + 3 × Cr, каждый в весовых процентах. Критическое значение зависит от температуры выдержки и должно согласовываться с поставщиком сплава.
Дегазация: удаление водорода с помощью инертного газа
Наиболее распространённым методом на алюминиевых литейных заводах является ротационная дегазация. Вращающаяся графитовая лопатка распыляет инертный газ, обычно аргон или азот, на мелкие пузырьки. Водород диффундирует из расплава в пузырьки и выходит вместе с ними на поверхность. Поднимающиеся пузырьки также уносят оксиды вверх, откуда их можно снять вместе с шлаком.
Подготовка
Предварительно нагрейте ротор и вал, проверьте износ ротора и доведите расплав до температуры обработки.
Обработка
Установите заданный расход газа, скорость вращения ротора и продолжительность обработки; избегайте образования вихря, который затягивает оксиды в расплав.
Снятие шлака и проверка
Аккуратно удалите шлак и подтвердите результат испытанием качества расплава.
Незамедлительно использовать
С течением времени обработанный расплав может вновь поглощать водород, особенно в условиях высокой влажности.
Место проведения дегазации зависит от планировки плавильного цеха: в переливной ковше, на отдельной станции обработки или в печи. Роль различных типов печей объясняется в нашей статье «Дозирующая, плавильная или выдерживающая печь?»
Фильтрация: удержание оксидов и частиц
Фильтры механически задерживают пленки оксидов и твердые частицы. Керамические пенообразные фильтры, классифицируемые по размеру пор, широко используются в желобах, на выходах печей или в дозирующих печах. Более мелкий фильтр задерживает более мелкие включения, но создает большее сопротивление потоку и быстрее забивается, поэтому выбор фильтра должен соответствовать производительности и интервалам замены.
Фильтрация не удаляет растворённый водород, а дегазация сама по себе не удаляет все включения. Эти два метода обработки дополняют друг друга. Оба эффективны только в том случае, если металл впоследствии не загрязняется заново, например, в результате турбулентного разлива в литейную гильзу. Влияние условий наполнения на пористость рассматривается в нашей статье, посвящённой заполнению формы и вакууму.
Как проверяется качество расплава
Испытание при пониженном давлении
Один образец затвердевает при атмосферном давлении, второй — в условиях определенного вакуума. Газ и оксиды приводят к образованию большего количества пор в вакуумном образце, в результате чего его плотность оказывается ниже. Показатель плотности позволяет сравнить оба значения.
Испытания на включения
Испытания на разрушение простых образцов позволяют обнаружить пленки оксидов на поверхности излома. Для более детального анализа с помощью лабораторных методов осуществляется количественная оценка включений в отфильтрованном образце металла.
Индекс плотности [%] = (ρatm −ρvac) /ρatm × 100
ρatm = плотность образца, затвердевшего при атмосферном давлении,ρvac = плотность образца, затвердевшего при пониженном давлении, обе величины в г/см³. Результаты сопоставимы только при одинаковых размерах образца, давлении и процедуре.
Контрольный список качества расплава для повседневной эксплуатации
- Загрузочный материал и возвратный металл должны быть сухими, чистыми и храниться под навесом
- Ковши, инструменты и скиммеры должны быть покрыты защитным слоем и предварительно нагреты перед контактом с расплавом
- Футеровка печи и ковшей проверена на наличие повреждений и нагара
- Температура расплава должна находиться в пределах заданного диапазона для конкретного сплава и технологического процесса
- Параметры дегазации документированы, состояние ротора проверено
- Шлак удаляется осторожно, не перемешивая оксиды обратно в расплав
- Фильтры подбираются с учетом пропускной способности и заменяются через установленные промежутки времени
- Перекачка и разлив осуществляются с минимальной турбулентностью и с небольшой высоты падения
- Регулярное проведение и регистрация результатов определения показателя плотности или аналогичных испытаний
Часто задаваемые вопросы
Необходима ли дегазация при литье под высоким давлением?
Это зависит от требований к детали. Для деталей, подвергающихся термообработке, сварке или требующих герметичности, как правило, важно контролировать содержание водорода и обеспечивать чистоту расплава. Требуемый уровень должен определяться для каждого конкретного изделия.
Заменяет ли фильтрация дегазацию?
Нет. Фильтры задерживают твердые включения и оксидные пленки, но не удаляют растворенный водород. Дегазация и фильтрация решают разные задачи.
Почему качество расплава зависит от погодных условий?
Влажность является источником водорода. В влажные дни расплав может поглощать больше водорода при контакте с воздухом, инструментами и материалами, поэтому полезно проводить регулярные испытания.
Повышает ли более высокая температура расплава качество?
Не обязательно. Более высокие температуры увеличивают растворимость водорода и окисление. Температура должна быть настолько высокой, насколько этого требует процесс, но не выше.
Компания FISS предлагает подержанные печи для плавки, поддержания температуры и дозирования.
Стабильное качество расплава начинается с правильного выбора технологии печей. Компания FISS предлагает подержанные печи для литейных цехов и литья под давлением, а также может помочь определить, какое оборудование подходит для вашего сплава, производительности и планировки цеха.