
Объяснение дефектов литья под давлением: пористость, усадка, холодные швы и пузыри
Даже визуально приемлемое литье под давлением может содержать поры, усадочные полости или локальные дефекты. Некоторые дефекты становятся заметными только после обработки на станках с ЧПУ, воздействия высокой температуры или испытания на герметичность. Поэтому для обеспечения стабильного качества недостаточно простого контроля поверхности: подготовка металла, профиль литья, вентиляция формы, контроль температуры и состояние литейного оборудования должны оцениваться как единый технологический процесс.
Каковы наиболее распространённые дефекты при литье под высоким давлением?
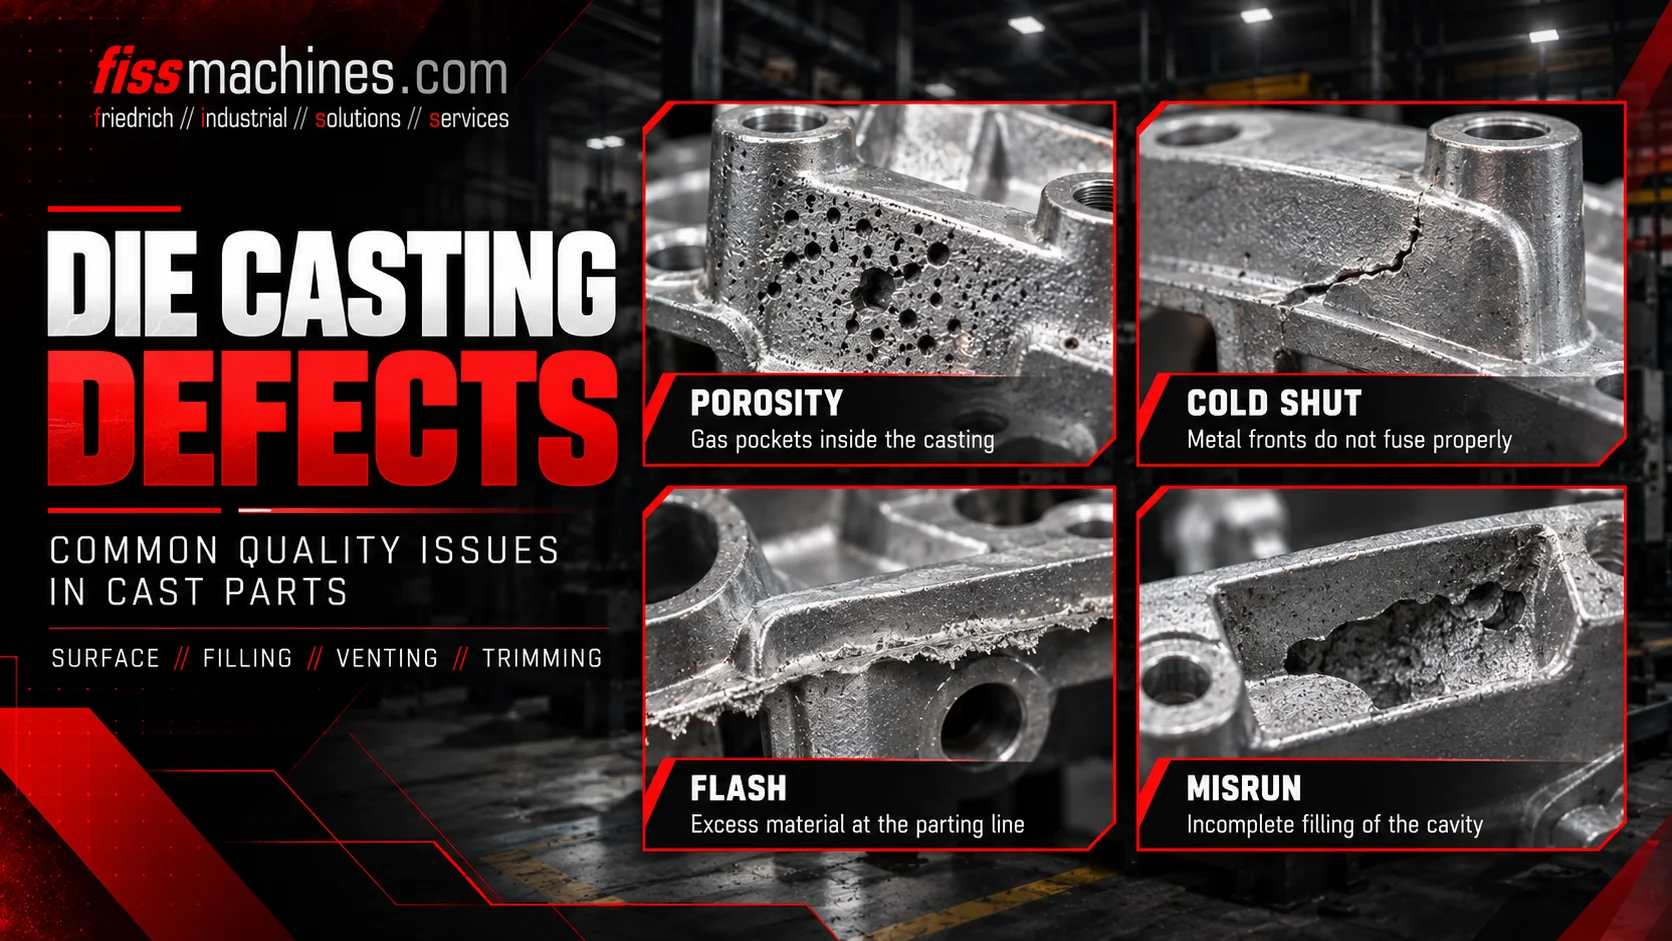
К важным группам дефектов относятся газовая пористость, вызванная захваченными или выделяющимися газами; усадочная пористость, связанная с усадкой при затвердевании; холодные швы, возникающие при неполном слиянии фронтов расплава; неполное заполнение полости; а также пузыри, которые могут стать заметными после нагрева. Одного лишь их появления не всегда достаточно для достоверной диагностики первопричины.
Почему название дефекта ещё не является диагнозом
Один и тот же визуальный признак может быть связан с разными причинами. Поры могут образовываться в результате захваченного воздуха, выделения газов из примесей, обработки расплава или объемной усадки при затвердевании. В одном и том же отливке могут проявляться различные механизмы образования дефектов.
Анализ первопричин должен учитывать взаимосвязь между расположением и морфологией дефекта, кривой литья, расположением литниковых каналов и разгрузочных отверстий, качеством расплава, температурой формы, рецептурой напыления и последующей обработкой. Сведение всех дефектов к одной настройке давления или температуры приводит к недостоверным корректировкам.
| Дефект | Типичные наблюдения | Возможные факторы, способствующие возникновению дефекта |
|---|---|---|
| Газовая пористость | Заполненные газом пустоты, иногда округлые | Втягивание воздуха, технологические газы, недостаточная вентиляция или газы, связанные с расплавом |
| Пористость усадки | Пустоты, связанные с усадкой во время затвердевания | «горячие точки», ограничения подачи, передача давления и траектория затвердевания |
| Холодная сварка | Шов или линия стыка двух металлических фронтов | Преждевременное охлаждение, оксидные пленки и неблагоприятный путь заполнения |
| Недолив | Незаполненная часть полости | Недостаточная текучесть или ненадлежащие условия заполнения |
| Пузырь | Выпуклый пузырь на поверхности, часто возникающий после воздействия тепла | Расширение внутреннего уловленного газа вблизи поверхности |
Газовая пористость: откуда берется захваченный газ?
В машинах с холодной камерой неправильное начальное движение плунжера может вызвать переворачивающиеся волны расплава в впрыскивающей гильзе и привести к захвату воздуха до того, как металл достигнет литникового канала. Дополнительный воздух в литнике и полости должен выйти во время очень короткой фазы заполнения.
Газы могут также образовываться при нагревании остатков разделительного средства или смазки. Локальная закупорка вентиляционных отверстий может увеличить количество газа, остающегося в отливке. Для обрабатываемого сплава необходимо также учитывать чистоту расплава и содержание растворённого газа.
Системы вентиляции, переливные камеры и, при необходимости, вакуумная поддержка призваны уменьшить захват газа. Ни один из этих методов не компенсирует автоматически неблагоприятный профиль заполнения или избыточные остатки брызг.
Контролируемая первая фаза
Следует избегать нежелательных волн расплава и связанного с ними захвата воздуха.
Открытые газовые каналы
Проверьте вентиляционные отверстия, зоны перелива и вакуумные соединения, если они установлены.
Возможность повторного нанесения
Следует избегать образования чрезмерных остатков и неконтролируемого выделения газа.
Чем отличаются усадочные полости от газовых пор
Жидкий металл сжимается при охлаждении и затвердевании. В тех местах, где последовательность затвердевания и передача давления не могут компенсировать это изменение объёма, могут образовываться локальные усадочные пустоты или микропористость.
На практике различить газовую и усадочную пористость бывает сложно, особенно когда механизмы их образования пересекаются. Форма и расположение дают подсказки, но не всегда позволяют определить причину. Может потребоваться металлографическая оценка, радиография или компьютерная томография в сочетании с анализом технологического процесса.
К важным факторам относятся температура формы, толщина сечения, локальные зоны перегрева, застывание литникового канала, время подачи давления и общая схема заполнения. Само по себе повышение интенсификации не гарантирует улучшения, если давление не может быть передано в затронутую зону.
Холодные швы и дефекты заливки: явления, связанные между собой, но не идентичные
Холодный шов возникает, когда соседние потоки металла сталкиваются, не образуя прочного соединения. Он может проявляться в виде видимой линии или шва. Этому могут способствовать оксидные пленки, локальное охлаждение, а также угол соприкосновения и скорость движения металлических фронтов.
Неполное заполнение означает, что полость не была заполнена полностью; остаётся незаполненным угол, тонкое ребро или иная деталь. Возможными причинами являются недостаточная температура металла, неподходящая конструкция литника и литниковой системы, чрезмерное сопротивление течению или недостаточная производительность заполнения.
Выбор соответствующих корректирующих мер зависит от конкретного механизма заполнения. Анализ результатов моделирования, температур пресс-формы и кривых впрыска может оказаться более полезным, чем регулировка отдельного параметра станка без обоснования.
Неполное сращивание
Два фронта соприкасаются, но не сливаются в прочную сплошную область.
Неполное заполнение
Расплав не достигает полости или не заполняет её полностью.
Сравнение данных
Сопоставьте местоположение дефекта с направлением потока, температурой и данными об усадке.
Почему после нагрева могут появляться пузыри
Газ, запертый близко к поверхности, может расширяться при последующем нагреве и образовывать локальное выпуклое место или пузырь. Это особенно актуально в случае планирования термической постобработки, поскольку детали, изготовленные методом литья под высоким давлением, содержащие значительное количество запертого газа, могут оказаться непригодными для определённых условий термообработки.
Риск зависит от сплава, качества отливки, расположения газа, температуры и истории технологического процесса. Не все поверхностные пузыри имеют одну и ту же причину, поэтому разрез образца и соответствующая технологическая документация могут помочь отличить пузыри, связанные с газом, от других повреждений поверхности.
Профилактические меры начинаются на ранних этапах: контролируемое заполнение, надлежащая вентиляция, адаптированный процесс нанесения разделительного средства и стабильная температура формы.
Какие испытания позволяют надежно выявлять дефекты?
Визуальный осмотр и проверка размеров полезны для выявления поверхностных дефектов, однако для обнаружения внутренней пористости требуются дополнительные методы. В зависимости от детали и критериев её приемки могут быть целесообразны рентгеновский контроль, промышленная компьютерная томография, распиловка, металлография, определение плотности или испытания на герметичность.
Выбирайте метод измерения с учётом функциональных требований. Для уплотнительной поверхности, конструктивной зоны и декоративной детали могут требоваться разные критерии приемки; простое рассмотрение каждой поры как одинаково критической может ввести в заблуждение.
В случае повторяющихся дефектов необходимо документировать положение полости, номер запуска, температурные условия, смену оператора и рабочие характеристики оборудования. Сопоставление этих данных зачастую дает больше информации, чем проверка отдельных бракованных изделий.
- Обозначьте местоположение дефекта на чертеже детали
- Определите, относится ли обнаруженный дефект к поверхностному или внутреннему
- Проверьте процесс работы с расплавом, дозирование и профиль впрыска
- Осмотрите вентиляционные отверстия матрицы, переливные каналы и вакуумную систему
- Проанализируйте рецептуру напыления и термические условия формы
- Выберите подходящий метод проверки требуемой функции
- Зафиксируйте корректирующие действия и сравните результаты измерений
Как состояние литейной линии влияет на стабильность качества
Состояние оборудования имеет большое значение, когда давление и скорость должны повторяться на протяжении тысяч циклов. Изношенные компоненты системы впрыска, нестабильная работа гидравлической системы, неисправное оборудование для регулирования температуры пресс-формы или ненадежные интерфейсы между системами дозирования, распыления и извлечения могут привести к нестабильности технологического процесса.
При осмотре подержанной литейной машины или полной линии необходимо проверить систему впрыска и наличие технологической документации, а также номинальное усилие зажима и производительность по количеству выливов. Компания FISS оказывает поддержку в международной купле-продаже подержанных литейных машин и средств автоматизации.
Часто задаваемые вопросы о дефектах литья под давлением
Являются ли газовые поры и усадочные поры одним и тем же явлением?
Нет. Газовая пористость связана с уловленными или выделенными газами; усадочная пористость связана с усадкой при затвердевании и недостаточной локальной компенсацией. Могут встречаться смешанные формы.
Может ли рентгеновский контроль выявить все дефекты?
Ни один метод не позволяет обнаружить все дефекты при любых условиях. Возможность обнаружения зависит от размера дефекта, его расположения, толщины материала и метода контроля.
Почему образуются холодные швы?
Они могут возникать, когда отдельные металлические поверхности соприкасаются без надёжного соединения, например, из-за перепада температур, оксидных плёнок или неблагоприятной схемы течения.
Помогает ли повышение давления впрыска устранить дефекты усадки?
Не всегда. Результат зависит от времени подачи давления, затвердевания литникового канала, подачи расплава и локальных тепловых условий.
Могут ли образовываться пузыри после термообработки?
Да. Газы, захваченные вблизи поверхности отливки, могут расширяться при нагревании и образовывать видимые пузыри в зависимости от сплава и условий обработки.
Оцените требования к вашей машине для литья под давлением и технологическому процессу
Компания FISS предлагает подержанные машины для литья под давлением, оборудование и готовые литейные линии. Для правильного выбора сравните технологические требования, состояние системы впрыска и имеющуюся автоматизацию.
Ознакомьтесь с подержанными литьевыми машинамиТехническая основа и источники
Техническая основа: «Handbuch Urformen», разделы 1.6.4.1.2 (заполнение), 1.6.4.1.4 (вентиляция) и 1.8 (качество/моделирование). Методы проверки и рекомендации по выявлению первопричин относятся к общему инженерному контексту и не являются непроверенным диагнозом. Оригинальный текст.