
Автоматизация в литейном цехе: Какое периферийное оборудование входит в состав современной литейной системы?
Современная литейная линия — это гораздо больше, чем просто литейная машина сама по себе. Подача металла, смачивание формы, регулирование температуры, извлечение деталей, обрезка, транспортировка и погрузочно-разгрузочные работы должны работать как единая скоординированная производственная система. Цель автоматизации заключается не просто в замене ручного труда, а в том, чтобы сделать отдельные этапы процесса более повторяемыми, контролируемыми и пригодными для непрерывного промышленного производства.
Какое оборудование обычно используется в автоматизированной линии литья под давлением?
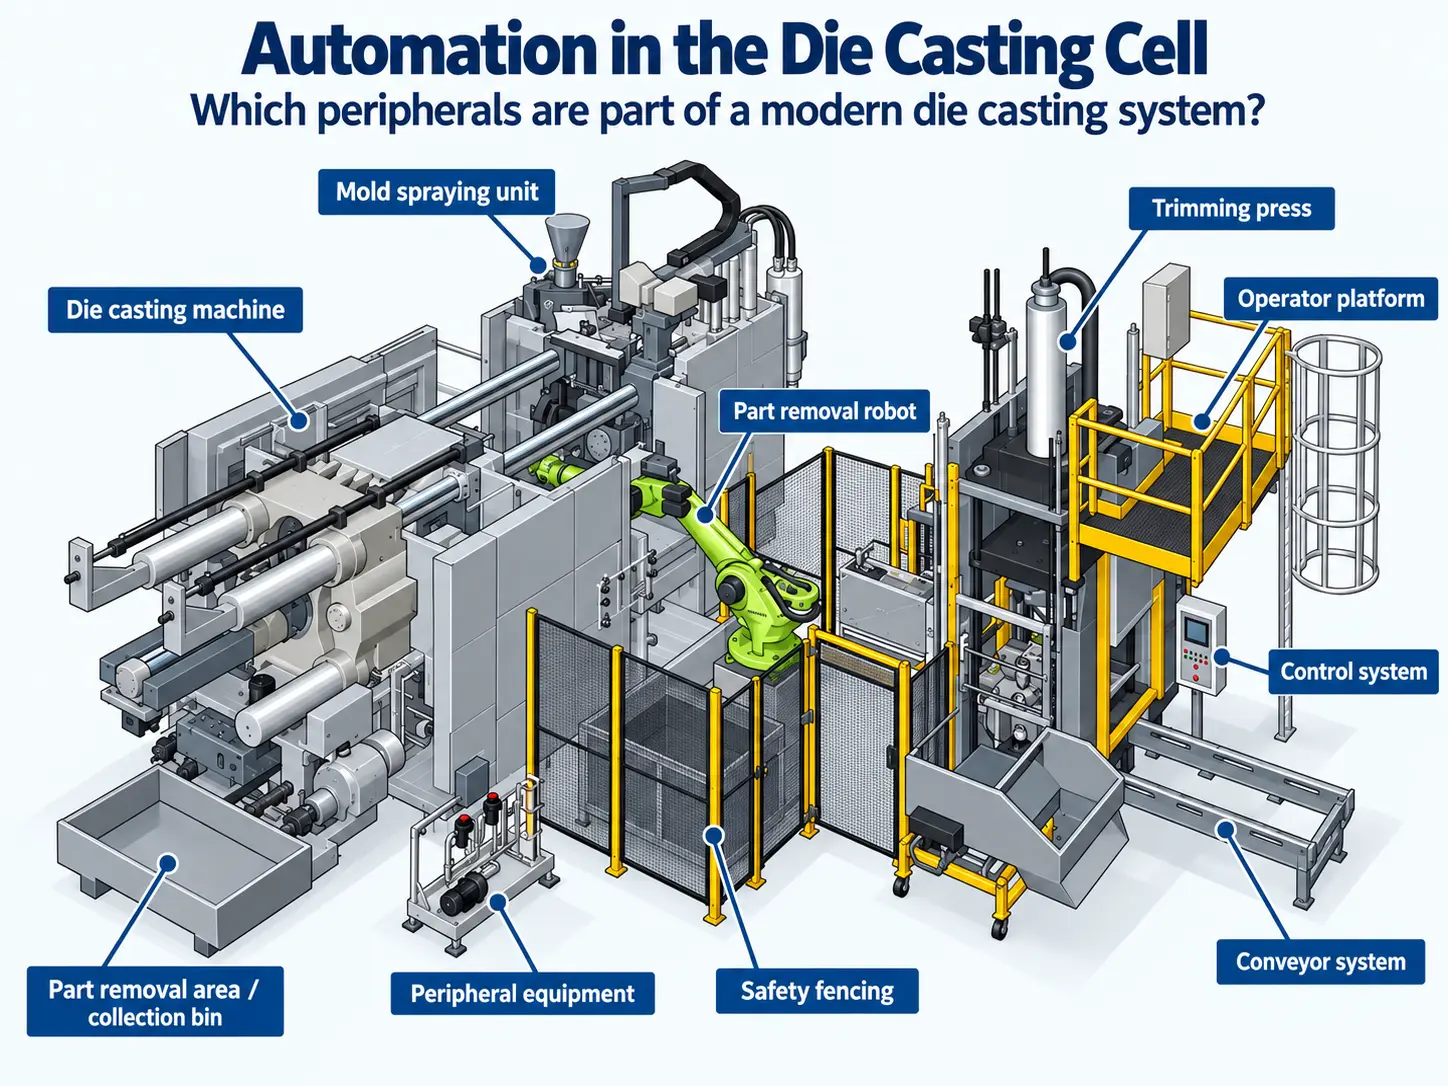
В зависимости от процесса литья и детали автоматизированная литейная ячейка может включать дозирующую печь или систему дозирования металла, оборудование для опрыскивания форм, устройства регулирования температуры, робота-экстрактора, обрезной пресс, конвейерные системы и автоматизированную систему обработки деталей.
Эти компоненты взаимодействуют с литьевой машиной через интерфейсы управления и в соответствии с заданной последовательностью процессов. Точная конфигурация зависит от сплава, типа машины, формы, геометрии детали, времени цикла и требований к качеству.
Что такое литейная линия?
Литейная ячейка объединяет основной литейный станок с вспомогательным оборудованием, необходимым до, во время и после самого процесса литья. Вместо того чтобы рассматривать каждое устройство как отдельное устройство, ячейка спроектирована с учетом полной производственной последовательности.
Перед литьем необходимо обеспечить наличие расплавленного металла, а форма должна быть подготовлена до требуемой температуры. После литья деталь должна быть безопасно извлечена, отделена от литниковых каналов и облоя, транспортирована и, в зависимости от производственной концепции, пройдена контроль качества или передана на следующий этап обработки.
Поэтому отдельные модули должны быть согласованы не только механически, но и с точки зрения продолжительности цикла, управляющих сигналов, функций безопасности и потока материала.

От расплавленного металла до готовой детали, полученной литьем под давлением
Точная последовательность операций различается в зависимости от производственной линии, но высокоавтоматизированный литейный участок с холодной камерой часто работает по повторяющейся схеме.
Подача и дозирование расплавленного металла
Необходимое количество расплавленного металла подается на литейную машину. В автоматизированном производстве с холодной камерой это может осуществляться с помощью дозирующей печи или другой системы контролируемой дозировки металла.
Подготовка формы
После извлечения предыдущего отлива, открытая форма может быть опрыскана и подготовлена к следующему циклу. Нанесение разделительного средства, охлаждение и сушка должны согласовываться с требуемой температурой формы. 03
Литье под давлением
Форма закрывается, и начинается цикл литья. Расплавленный металл впрыскивается в полость формы, создаётся давление, и отливка затвердевает в достаточной степени, чтобы можно было открыть форму.
Извлечение отливки
Робот-извлекатель или устройство для извлечения извлекает отливку из открытой формы и безопасно перемещает её на следующую станцию производственной линии.
Обрезка и отделение
Литниковые каналы, переливы и облойки можно отделить на обрезном прессе или в другой системе последующей обработки. В зависимости от детали могут следовать дополнительные этапы механической обработки. 06
Обработка, контроль и транспортировка
Затем деталь может быть перемещена в контейнеры, на конвейеры, на контрольно-измерительное оборудование или на последующие этапы производственного процесса. Степень автоматизации зависит от концепции производства.
Основные модули автоматизации в линии литья под давлением
Не каждая литейная ячейка требует одинакового периферийного оборудования. Тем не менее, некоторые модули являются типичными для промышленного литейного производства.
Дозирующая печь
Подаёт заданное количество расплавленного металла в камеру литья. Повторяемость дозирования обеспечивает стабильные условия литья и постоянные производственные циклы.
Узел напыления
Наносит разделительное средство и обеспечивает контролируемое охлаждение формы. Форма распыления, количество, продувка воздухом и время цикла должны быть приведены в соответствие с формой и технологическим процессом.
Блок регулирования температуры
Управляет выбранными контурами формы с помощью теплоносителей и охлаждающих сред. Стабильные тепловые условия способствуют воспроизводимости условий литья и качеству деталей.
Робот-извлекатель
Извлекает отливку из формы и перемещает её на следующую технологическую станцию. Роботы также могут выполнять дополнительные задачи по манипулированию, если это позволяет планировка ячейки.
Пресс для обрезки
Отделяет литники, переливы и обломки от отливки. Отрезной инструмент должен соответствовать детали и системе литья.
Транспортировка и обработка деталей
Конвейеры, перегрузочные устройства и контейнеры перемещают отливки, брак и готовые детали между станциями и за пределы ячейки.
В чём заключаются преимущества автоматизированной ячейки литья под давлением?
Автоматизацию не следует оценивать только по количеству установленных роботов . Её основная ценность заключается в управлении повторяющимися операциями и их координации с литьёвой машиной.
| Цель | Вклад автоматизации | Важное условие |
|---|---|---|
| Повторяемость процесса | Дозирование, распыление, экстракция и перемещение могут выполняться с использованием заданных последовательностей и параметров. | Состояние оборудования и настройки процесса должны оставаться стабильными. |
| Стабильный цикл | Автоматизированные модули позволяют снизить отклонения, вызванные ручным вмешательством. | Самый медленный этап процесса по-прежнему определяет достижимую общую продолжительность цикла ячейки. |
| Безопасность оператора | Использование роботов и автоматизированных систем транспортировки позволяет снизить необходимость в том, чтобы персонал входил в зоны с высокими температурами и в зоны, где работают движущиеся машины. | Защитные ограждения, блокировки и общая концепция безопасности должны быть правильно спроектированы. |
| Контроль качества | Мониторинг технологического процесса и автоматизированная обработка позволяют повысить повторяемость и обеспечить соблюдение заданных последовательностей контроля. | Автоматизация не заменяет правильного проектирования технологического процесса и оценки качества. |
| Поток материалов | Компоненты и брак могут перемещаться между производственными узлами в заданной последовательности. | Буферные зоны и пропускная способность системы транспортировки должны соответствовать темпам производства. |
Интерфейсы между станками не менее важны, чем сами станки
Набор отдельно работающих машин не образует автоматически функционирующую автоматизированную ячейку литья под давлением. Оборудование должно обмениваться сигналами и следовать определённой последовательности.
Например, литейная машина должна знать, когда распылительный узел покинул зону формы, когда робот находится в безопасном положении и когда дозирование металла завершено. Точно так же, периферийное оборудование должно получать информацию о состоянии машины, положении пресс-формы и текущем этапе процесса.
- сигналы «машина готова» и «запуск цикла»
- состояние «форма открыта» и «форма закрыта»
- безопасные положения робота и распылительного устройства
- сигнал о завершении дозирования
- сигналы об обнаружении или извлечении детали
- обработка неисправностей и сигналов тревоги
- Цепи аварийной остановки и цепи безопасности
- интерфейсы для систем мониторинга технологического процесса
- обмен данными с производственными системами более высокого уровня, если это необходимо
Отличается ли автоматизация литья под давлением в холодной и горячей камерах?
Литье под давлением с холодной камерой
В установках с холодной камерой расплавленный металл необходимо перекачивать в камеру впрыска при каждом цикле литья. Поэтому автоматическое дозирование металла играет особенно важную роль во многих литейных линиях по литью алюминия под давлением.
В крупных литейных линиях с холодной камерой станок часто объединяется с дозирующим оборудованием, системами распыления, роботами, системой контроля температуры, прессами для обрезки и дополнительным последующим оборудованием.
Литье под давлением с горячей камерой
В машине с горячей камерой узел впрыска напрямую соединен с расплавленным металлом. Поэтому отдельный этап дозирования металла, сопоставимый с типичной литейной линией по литью алюминия в холодной камере, не требуется.
Тем не менее распыление, отвод, контроль температуры, транспортировка и другие элементы автоматизации могут оставаться важными в зависимости от детали и производственного процесса.
Более подробную информацию об этих двух концепциях машин см. в статье: «Холодная камера или горячая камера? Какая машина для литья под давлением подходит для вашего применения?»
Как следует выбирать вспомогательное оборудование?
Вспомогательное оборудование не следует выбирать отдельно от машины для литья под давлением. Отправной точкой всегда является предполагаемый процесс литья и изготавливаемая деталь.
Определение процесса литья
Сплав, технология холодной или горячей камеры, вес отливки, конструкция формы и объём производства определяют основные требования к производственной линии.
Определение необходимого цикла
Дозирование, распыление, извлечение, охлаждение, обрезка и транспортировка должны обеспечивать работу в соответствии с требуемой производственной последовательностью.
Проверка механической совместимости
Радиус действия робота, грузоподъёмность, монтажное пространство, высота перемещения, доступ к штампу, габариты пресса и схема конвейера должны соответствовать реальным условиям производства.
Проверка систем управления и интерфейсов
Сигналы, средства связи, средства безопасности и программное обеспечение должны обеспечивать надёжную совместную работу всех компонентов.
Оценка всей производственной ячейки
Окончательная оценка должна включать не только техническую совместимость, но и требования к техническому обслуживанию, запасным частям, документации, энергоснабжению, занимаемой площади и вводу в эксплуатацию.
Полная подержанная литейная линия или отдельные станки?
Полная подержанная литейная линия может быть привлекательным вариантом, поскольку основное оборудование и периферийные устройства уже работали в комплексе в производственных условиях. Это может сократить часть инженерных затрат по сравнению с закупкой каждого модуля по отдельности.
Однако это преимущество актуально только в том случае, если существующая конфигурация подходит для новой производственной задачи. Даже ранее скоординированная линия может потребовать модификаций при изменении формы, веса отливки, последовательности автоматизации или местной инфраструктуры.
| Вариант | Потенциальное преимущество | Что необходимо проверить |
|---|---|---|
| Полная готовая ячейка | Основное оборудование и периферийные устройства уже были объединены в единую производственную систему. | Соответствие новому компоненту, состояние, интерфейсы, документация и необходимые модификации. |
| Существующий станок + подержанная автоматика | Существующее производственное оборудование потенциально можно расширить, не заменяя полную производственную линию. | Механическая интеграция, интерфейсы управления, время цикла и концепция безопасности. |
| Отдельные компоненты | Ячейку можно сконфигурировать специально с учетом предполагаемого технологического процесса. | Для этого может потребоваться более высокая степень интеграции и дополнительные инженерные разработки. |
Компания FISS предлагает подержанные литейные машины, работающие по методу литья под давлением, а также оборудование для автоматизации и периферийное оборудование для литья под давлением с холодной камерой .
Что следует проверить перед покупкой подержанной линии литья под давлением?
- производителя, модели и года выпуска основного станка
- усилие зажима и конфигурация литьевого агрегата
- полный перечень периферийного оборудования
- модель робота, грузоподъемность и рабочий диапазон
- конфигурация распылительного агрегата и перемещения по осям
- система дозирования и совместимый сплав
- устройства регулирования температуры и доступная мощность нагрева/охлаждения
- обрезной пресс и имеющиеся обрезные инструменты
- конвейер и схема потока материала
- системы управления и интерфейсы связи
- устройства безопасности, ограждения и схема аварийной остановки
- требования к электрооборудованию и средам
- история технического обслуживания и техническое состояние
- наличие руководств, чертежей и резервных копий программного обеспечения
- наличие запасных частей и технической поддержки
- требования к демонтажу, транспортировке и повторному вводу в эксплуатацию
Машина для литья под давлением является лишь центром производственной ячейки
Автоматизированная ячейка литья под давлением объединяет литье, подачу металла, управление температурным режимом, подготовку форм, извлечение деталей, последующую обработку и транспортировку материалов в одну скоординированную производственную последовательность.
Поэтому залогом успешной автоматизации является не количество отдельных станков, а то, насколько хорошо эти станки согласованы с деталью, процессом литья под давлением и друг с другом.
При оценке новой или подержанной линии следует учитывать систему в целом: технологию оборудования, периферийное оборудование, интерфейсы, продолжительность цикла, безопасность, документацию и требования будущего производственного процесса.
Вопросы об автоматизации в литейных ячейках
Что такое автоматизированная литейная ячейка?
Автоматизированная литейная линия объединяет литейную машину с периферийным оборудованием, таким как дозаторы металла, оросительные системы, системы контроля температуры, роботы-извлекатели, устройства обрезки и системы транспортировки материалов, в рамках скоординированного производственного процесса.
Какое периферийное оборудование является наиболее важным?
Не существует единой конфигурации, подходящей для всех процессов. Типичное оборудование включает системы дозирования, установки для нанесения смазки, устройства контроля температуры, роботы-извлекатели, обрезные прессы и конвейерные системы. Необходимое оборудование зависит от детали и процесса литья.
Почему в литье под давлением используется установка для нанесения смазки?
Устройство распыления наносит разделительную смазку и может обеспечивать контролируемое охлаждение поверхности формы между циклами литья. Форма распыления, количество, продувка и время цикла должны быть подобраны в соответствии с формой и технологическим процессом.
Что делает извлекающий робот?
Робот-извлекатель извлекает отливку из открытой формы и перемещает её на следующую станцию. В зависимости от технологической линии, робот может также выполнять дополнительные погрузочно-разгрузочные операции.
Почему важны устройства регулирования температуры?
Устройства регулирования температуры контролируют выбранные контуры формы и помогают поддерживать заданные тепловые условия. Стабильная температура формы является важным фактором для обеспечения воспроизводимости процессов литья.
Всегда ли автоматизация сокращает время цикла?
Нет. Автоматизация может повысить повторяемость этапов процесса и снизить вариации, связанные с ручным управлением, но достижимое время цикла определяется всем процессом в целом, включая затвердевание, орошение, извлечение, обрезку и транспортировку материала.
В чём преимущество покупки готовой подержанной линии литья под давлением?
Готовая подержанная литейная линия может сократить затраты на интеграцию, поскольку основное оборудование и периферийные устройства уже работали вместе. Тем не менее, необходимо проверить техническую совместимость с новым компонентом, литейной формой и производственной средой.
Можно ли объединить существующую автоматизацию с другой литейной машиной?
В принципе да, но перед интеграцией необходимо проверить механическую установку, радиус действия робота, время цикла, интерфейсы управления, системы безопасности и связь между всеми компонентами.
Компания FISS поможет подобрать основной станок и периферийное оборудование.
Независимо от того, ищете ли вы отдельную литейную машину, оборудование для автоматизации или готовую подержанную производственную линию, техническая конфигурация должна соответствовать предполагаемому компоненту и производственному процессу. Компания FISS может оказать поддержку в поиске подходящих подержанных машин, периферийного оборудования и готовых литейных линий.
Источник
Бюриг-Полачек, А.; Michaeli, W.; Spur, G. (ред.): «Справочник по первичным формам», издательство Carl Hanser Verlag, разделы, посвящённые технологии дозирования, литью под давлением и последующей обработке отливок; дополнен практическим опытом компании FISS, накопленным при работе с бывшими в употреблении машинами для литья под давлением, литейными линиями и периферийным оборудованием.